- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Замена матриц на трубогибочном станке может показаться простой, однако неправильная установка приводит к целому ряду проблем.
Замена матриц на трубогибочном станке может показаться простой, однако неправильная установка приводит к целому ряду проблем.
В цехе по гибке труб замена инструмента происходит практически ежедневно: при смене изделия или изменении диаметра трубы необходимо соответственно заменить оснастку. Многие операторы считают эту задачу настолько привычной, что могли бы выполнять её с закрытыми глазами. Однако я неоднократно сталкивался с проблемами качества—такими как образование складок, сплющивание, плохой зажим и нестабильные углы гибки,—вызванными неправильной установкой инструмента. После устранения неисправностей мы часто обнаруживаем, что программы и параметры корректны, и лишь затем выясняется, что инструмент установлен со смещением или ненадёжно зафиксирован.
Замена инструмента — это гораздо больше, чем простая установка нового вместо старого: она напрямую влияет на качество гибки, срок службы оснастки и стабильность работы станка. Правильная установка обеспечивает бесперебойное серийное производство, тогда как неправильная практически лишает возможности выпускать детали, соответствующие требованиям, независимо от времени, затраченного на регулировку.
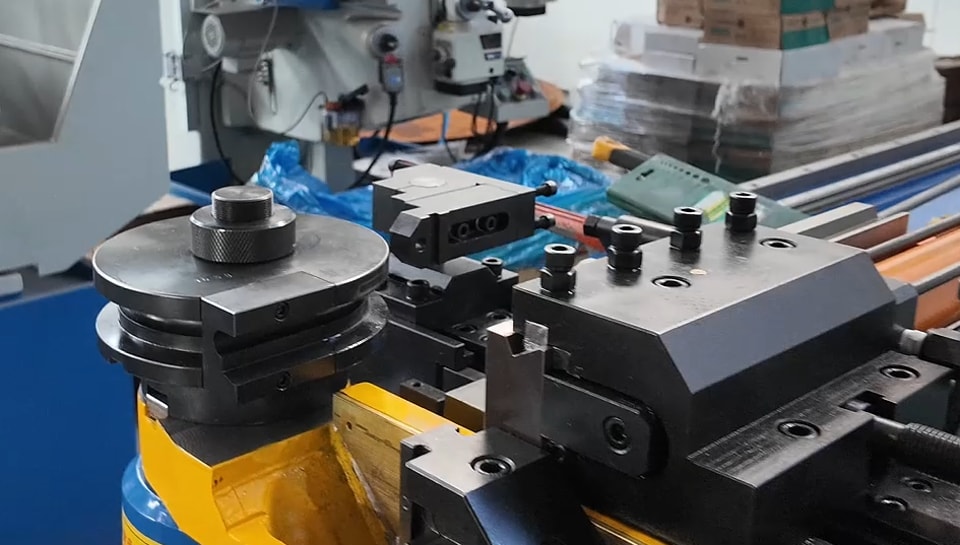
Для разных операций гибки труб требуются разные комплекты оснастки.
Даже если две трубы изготовлены из одного и того же материала, различия в диаметре, толщине стенки, радиусе гибки или форме изделия требуют совершенно разной оснастки. Правильный выбор оснастки позволяет станку надёжно направлять и поддерживать трубу, обеспечивая стабильные углы гибки и предотвращая чрезмерные нагрузки на инструмент и трубу.
Напротив, несовместимая или неправильно установленная оснастка может привести к самым разным проблемам — от низкого качества гибки и высокого уровня брака до преждевременного износа инструмента и простоев станка. С точки зрения управления производством эффективная переналадка оснастки имеет решающее значение для максимального использования оборудования и поддержания стабильного качества продукции.
Прежде всего ознакомьтесь с оснасткой трубогибочного станка.
Прежде чем приступать к переналадке, необходимо понять назначение каждого инструмента.
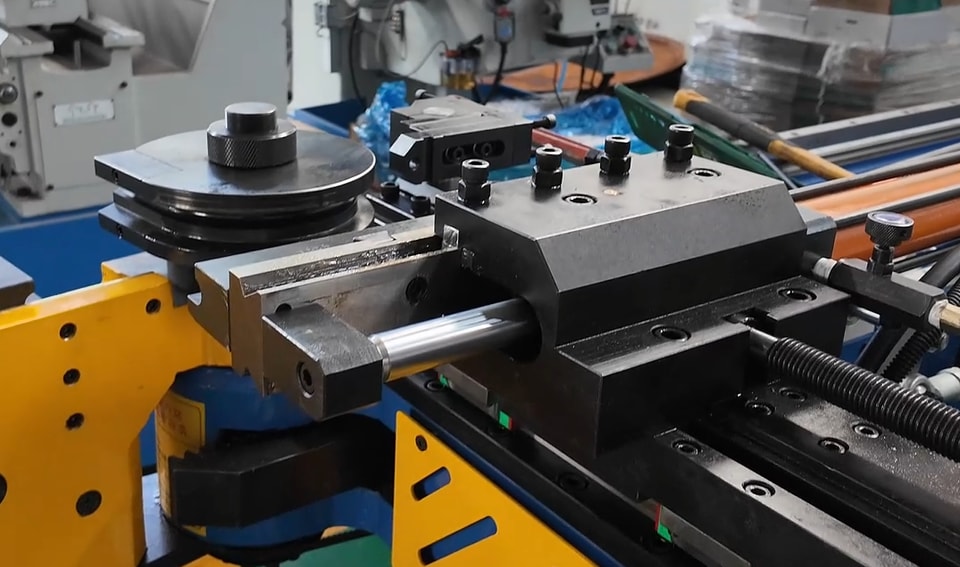
Гибочная матрица — основной формующий инструмент, определяющий радиус гибки. Установленная на гибочном рычаге, она вращается вместе с ним в процессе гибки. При выборе гибочной матрицы ее размеры должны соответствовать диаметру трубы и требуемому радиусу гибки.
Зажимная матрица надежно удерживает трубу прижатой к гибочной матрице во время цикла гибки. Стабильное усилие зажима предотвращает проскальзывание трубы и обеспечивает точность позиционирования.
Прижимная матрица поддерживает прямой участок трубы и контролирует течение материала. Правильная регулировка прижимной матрицы обеспечивает более плавную деформацию и снижает риск образования складок или чрезмерного сплющивания.
Матрица против складок и дорн—хотя они предусмотрены не на каждом станке—часто необходимы при гибке тонкостенных труб или труб с малым радиусом. Матрица против складок предотвращает образование складок на внутреннем радиусе, а дорн поддерживает трубу изнутри, сводя к минимуму ее сплющивание.
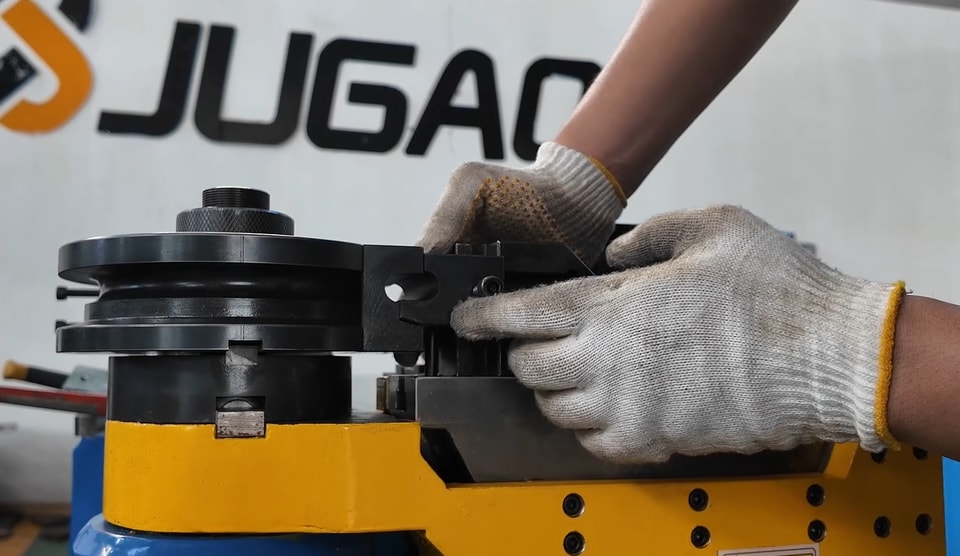
Как выбрать подходящую оснастку? Это не дополнительный этап переналадки, а ее неотъемлемая часть.
Опытные операторы рассматривают выбор оснастки как часть рабочего процесса переналадки, а не как отдельную изолированную задачу. Перед установкой проверьте следующие параметры: наружный диаметр трубы, толщину стенки, требуемый радиус гибки, тип материала и производственные требования.
Например, для тонкостенной трубы из нержавеющей стали и трубы из углеродистой стали одинакового диаметра могут потребоваться совершенно разные комплекты оснастки. Даже при идеально составленной программе неправильный выбор оснастки приведет к дефекту гибки.
Остановите станок перед началом работ.
Перед заменой оснастки станок должен находиться в безопасном состоянии. Завершите текущий цикл гибки, переместите оси в безопасное положение, подготовьте всю необходимую сменную оснастку, проверьте ее характеристики, наденьте средства индивидуальной защиты (СИЗ) и убедитесь, что вокруг станка достаточно рабочего пространства.
Краткое напоминание: конструкция матриц, механизмы фиксации и способы регулировки различаются у трубогибочных станков разных производителей. Приведенные ниже шаги служат только общим руководством; при фактической замене оснастки обязательно следуйте руководству по эксплуатации конкретного оборудования или напрямую обратитесь в службу технической поддержки производителя.
Тщательная подготовка позволит существенно сократить время переналадки матриц.
Перед снятием старой матрицы осмотрите новую на наличие вмятин, царапин и чрезмерного износа. Затем тщательно очистите все установочные поверхности—удалив металлическую стружку, пыль, ржавчину и остатки смазки.
Эти, на первый взгляд, незначительные детали могут помешать правильной посадке матрицы и привести к ошибкам выравнивания, напрямую ухудшающим качество гнутой трубы. Опытные специалисты уделяют дополнительное время очистке и осмотру этих поверхностей, поскольку точное позиционирование зависит от чистоты контактных зон.
При работе с тяжелыми матрицами используйте подходящее грузоподъемное оборудование, чтобы обеспечить безопасность персонала и защитить прецизионные поверхности матриц.
Ниже приведена пошаговая процедура замены оснастки:
Шаг 1. Снимите старую оснастку. Разблокируйте фиксирующий механизм в соответствии с конструкцией станка и осторожно снимите установленную оснастку. При снятии не допускайте ударов и перемещения оснастки волоком по прецизионным поверхностям: повреждения могут сократить срок службы инструмента и снизить точность при следующей установке.
Шаг 2. Очистите и осмотрите установочную зону. После снятия старой оснастки тщательно очистите установочные поверхности и проверьте их на наличие повреждений или аномального износа. Этот простой шаг обеспечивает правильную посадку новой оснастки и предотвращает непредвиденные ошибки позиционирования.
Шаг 3. Установите новую гибочную матрицу. Установите ее с учетом требуемого диаметра трубы и радиуса гибки. Перед затяжкой убедитесь, что матрица правильно установлена на монтажной поверхности и под ней нет посторонних частиц.
Шаг 4. Установите зажимную и прижимную матрицы. Они должны быть правильно выровнены относительно гибочной матрицы. Точное позиционирование имеет решающее значение, поскольку все матрицы работают согласованно в процессе гибки. Несоосность снижает стабильность зажима и ухудшает качество готового изгиба.
Шаг 5. Установите другую оснастку при необходимости. Если процесс предусматривает использование матрицы против складок или дорна, установите и отрегулируйте их в соответствии с характеристиками заготовки. Для разных применений могут требоваться определенные зазоры, поэтому необходима тщательная регулировка.
Шаг 6. Затяните крепеж и выполните проверку. Затяните все крепежные элементы и убедитесь, что каждый компонент оснастки установлен правильно, прежде чем запускать станок. Заключительный визуальный осмотр на этом этапе поможет предотвратить множество ненужных проблем во время производства.
После замены оснастки выполните пробную гибку перед переходом к серийному производству.
Замена оснастки не означает, что производство можно немедленно начинать. Перед запуском непрерывного производства опытные операторы выполняют одну или несколько пробных гибок. Эта проверка подтверждает правильность установки и выравнивания новой оснастки, а также соответствие движений станка заданным параметрам.
Во время пробной гибки обратите внимание на следующие параметры: угол гибки, радиус гибки, качество поверхности, а также наличие признаков сплющивания, образования складок или нестабильного зажима трубы.
При возникновении проблем проверьте выравнивание и качество установки оснастки, прежде чем изменять параметры станка. Часто истинной причиной дефектов гибки становятся незначительные ошибки позиционирования, допущенные при замене оснастки.
Распространенные ошибки при замене матриц
Установка матрицы с неправильными характеристиками; отсутствие очистки установочных поверхностей; неравномерная затяжка болтов; несоблюдение соосности матриц; пропуск пробной гибки перед началом производства.
Хотя эти ошибки могут показаться незначительными, они приводят к повторным регулировкам, перерасходу материала или непредвиденным простоям. Внедрение стандартизированных рабочих процедур позволяет минимизировать эти риски.
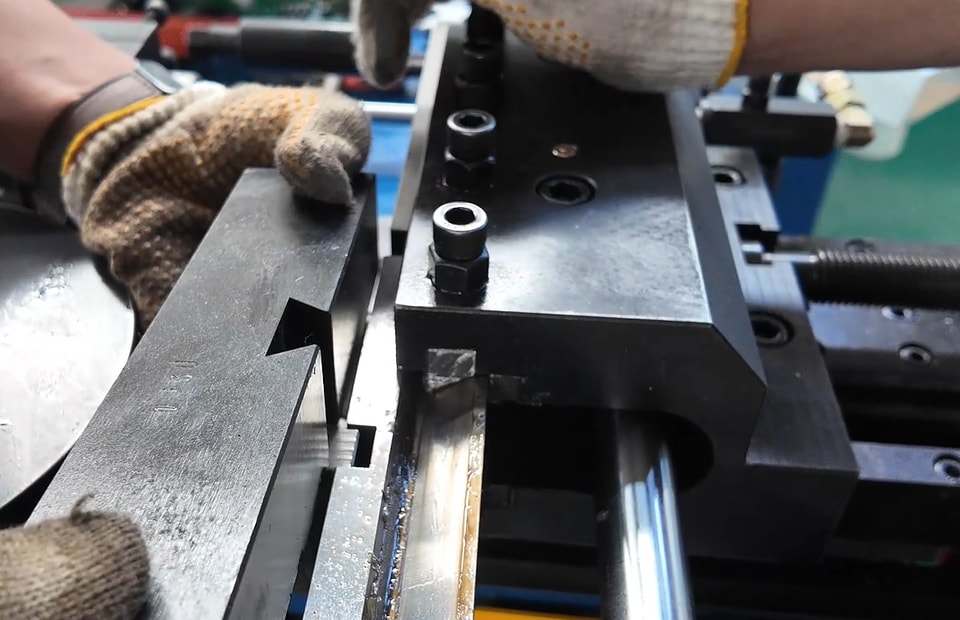
Станки различаются — не следуйте инструкциям вслепую.
Конструкция матриц и процедуры их замены в трубогибочных станках различаются в зависимости от производителя и модели. Поэтому процессы замены матриц, показанные в видеороликах или описанные в общих руководствах, следует использовать только в качестве технических справочных материалов.
Всегда эксплуатируйте оборудование в соответствии с руководством, согласовывайте процедуры с техническими специалистами, проверяйте совместимость со станком перед внесением изменений и не изменяйте настройки станка без разрешения. Это обеспечивает безопасность и предотвращает ненадлежащее техническое обслуживание, вызванное различиями в конструкции станков.
Правильное регулярное техническое обслуживание позволяет сократить частоту замены матриц.
Надлежащее техническое обслуживание продлевает срок службы матриц и сводит к минимуму необходимость их замены. Рекомендуемые меры включают очистку матриц после каждой смены, нанесение средства защиты от ржавчины при хранении, регулярную проверку износа, смазку подвижных контактных поверхностей по мере необходимости, раздельное хранение разных комплектов матриц и проверку крепежных элементов перед началом производства.
Эти привычки помогают сохранять точность гибки и одновременно снижать долгосрочные эксплуатационные расходы.