- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как настроить траекторию роботизированной лазерной сварки? Можно ли точно сваривать сложные детали?
Как настроить траекторию роботизированной лазерной сварки? Можно ли точно сваривать сложные детали?

Благодаря высокой степени автоматизации, превосходной точности сварки и стабильной производительности роботизированные лазерные сварочные комплексы стали предпочтительным решением для таких отраслей, как производство изделий из металла, оборудования для новой энергетики и автомобильных компонентов, а также высокоточная обработка листового металла. Однако производители и операторы, только начинающие осваивать автоматизированную сварку, часто сталкиваются с двумя основными трудностями:
Во-первых, им сложно задать траекторию сварки: система управления роботом кажется сложной и запутанной.
Во-вторых, они опасаются, что сложные заготовки неправильной формы, с несколькими изгибами или узкими зазорами невозможно сваривать с достаточной точностью—— в результате швы могут проходить мимо заданной линии, отдельные участки останутся несваренными, а сварной валик получится неровным.
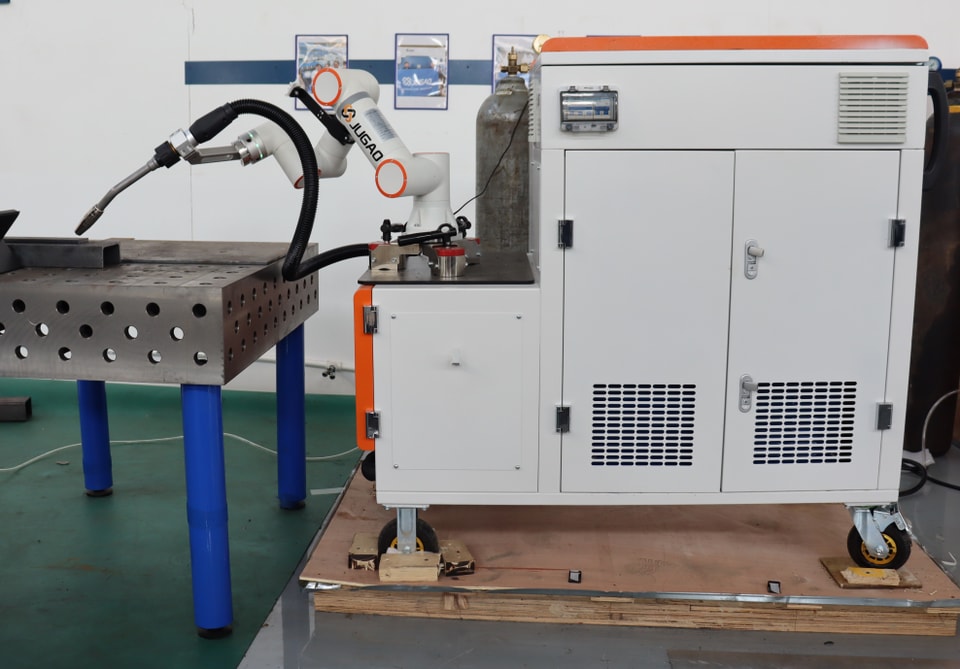
На самом деле задать траекторию для роботизированной лазерной сварки не так сложно. Освоив стандартные процедуры и применяя подходящие методы программирования и отладки, оператор может легко задать траекторию и добиться высокой точности сварки—даже на сложных заготовках—и тем самым преодолеть ограничения ручной сварки по точности.
В этой статье подробно описан весь процесс задания траекторий роботизированной лазерной сварки, а также приведены способы точной сварки сложных деталей. Руководство поможет решить практические задачи и повысить эффективность производства.
I. Подготовка: основа точной сварки
Тщательная подготовка — залог точного задания траектории и сварки без дефектов. Пропуск этого этапа часто приводит к смещению шва или отклонению траектории. Независимо от сложности деталей необходимо выполнить следующие подготовительные действия:
1. Установка заготовок и оснастки
Роботизированная сварка — это стандартизированный автоматизированный процесс, требующий точного позиционирования заготовки. Сначала надежно закрепите ее в специальной оснастке: заготовка должна располагаться ровно и устойчиво, без смещений, а зона сварки — находиться в пределах рабочей зоны робота’и досягаемости его манипулятора. Оснастку также необходимо откалибровать, чтобы точки сварки и положение швов оставались неизменными для каждой партии деталей—Это позволит избежать отклонений траектории из-за смещения заготовки.
2. Калибровка оборудования и лазерной сварочной горелки
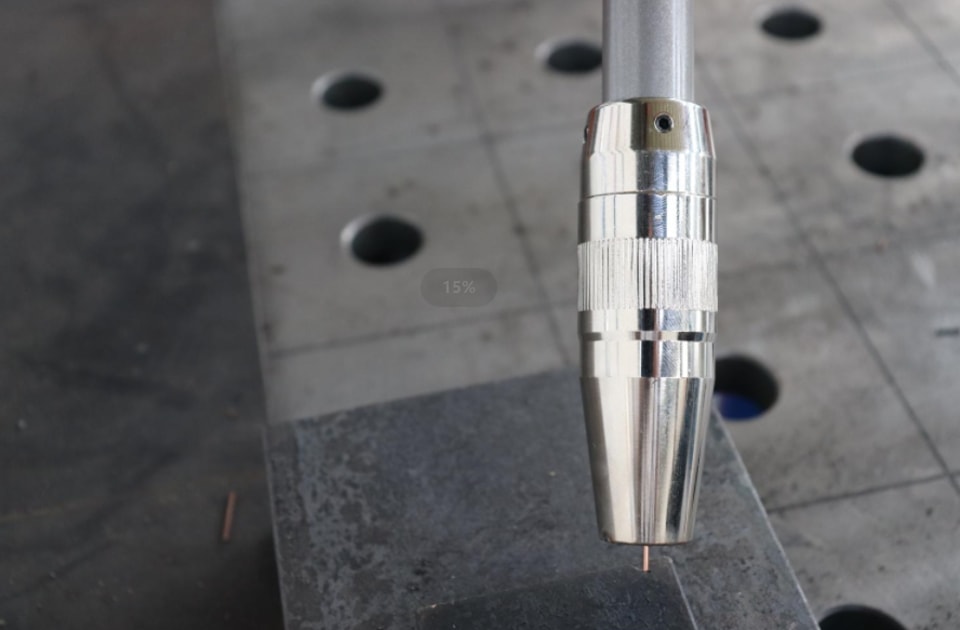
После включения системы выполните возврат робота в исходное (нулевое) положение, чтобы задать точку отсчета для движения манипулятора. Затем откалибруйте ориентацию и фокусное расстояние лазерной сварочной горелки. Отрегулируйте ее высоту и угол в соответствии с толщиной и материалом заготовки, чтобы лазерное пятно точно совпадало со сварным швом. Кроме того, проверьте защитное стекло горелки’и механизм подачи проволоки (если используется присадочная проволока): на них не должно быть загрязнений и препятствий, которые могут снизить точность сварки.
3. Предварительная настройка основных параметров сварки
Заранее задайте основные параметры—— мощность лазера, скорость сварки, скорость подачи проволоки и расход защитного газа,—ориентируясь на материал заготовки (например, нержавеющую сталь, алюминиевый сплав или медь) и ее толщину. Предварительная настройка позволит избежать повторных корректировок при последующем программировании траектории: останется только откалибровать координаты и повысить эффективность наладки.
II. Программирование траектории роботизированной лазерной сварки: два основных метода
Траектории роботизированной лазерной сварки обычно задают методом обучения или офлайн-программирования. Первый подходит для простых заготовок и новичков, поскольку не требует предварительного опыта. Второй предпочтителен для сложных деталей и крупносерийного производства с частой сменой изделий: он обеспечивает более высокую точность и эффективность. Выбирайте метод с учетом типа заготовки и производственных задач.
Метод 1. Программирование обучением (самый распространенный метод, рекомендованный для начинающих)
Программирование обучением — наиболее распространенный способ задания сварочных траекторий непосредственно в цехе. Оператор вручную перемещает робот с помощью пульта обучения и последовательно записывает точки траектории. Этот метод прост и нагляден,—подходит для стандартных форм — прямых линий, дуг и простых деталей неправильной формы,—а выполнять его можно непосредственно на производстве, без специального программного обеспечения.
Порядок программирования обучением
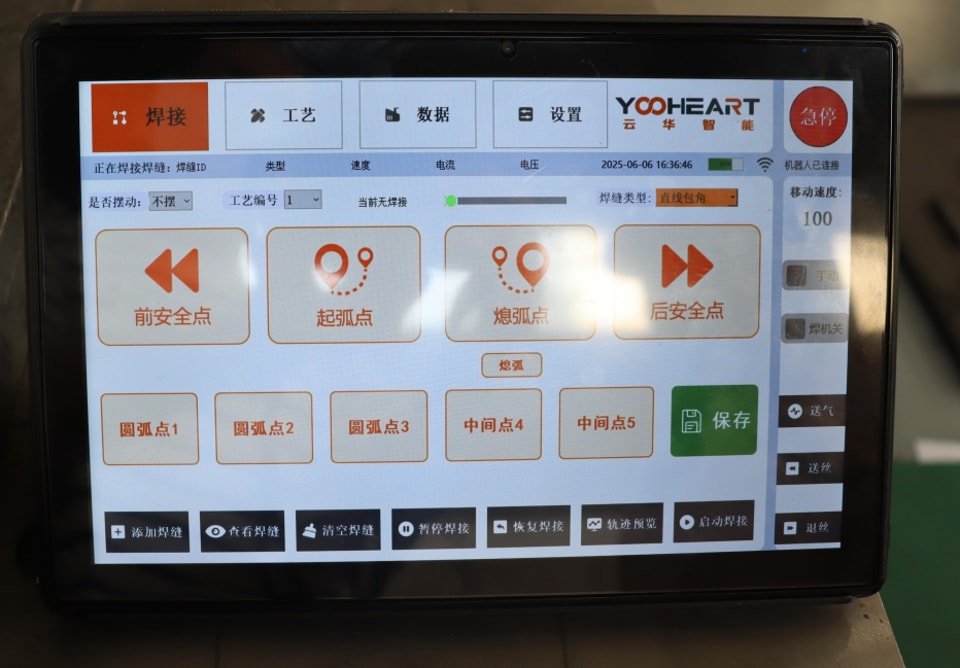
1. Переключите робота в режим обучения: установите соответствующий режим на шкафу управления и разблокируйте манипулятор. С помощью пульта обучения перемещайте робота, убедившись, что управление активно и работа выполняется безопасно.
2. Обучение по точкам и их запись. Перемещайте манипулятор со сварочной горелкой, последовательно подводя ее к ключевым точкам шва: началу, точкам перегиба, концу и переходам дуги. Достигнув нужной точки, нажмите на пульте обучения кнопку «Запись» — система автоматически сохранит координаты. Для простого прямого шва достаточно записать начало и конец; для сложного шва с несколькими изгибами необходимо зафиксировать каждую ключевую точку перегиба.
3. Построение траектории. После записи всех ключевых точек выберите на пульте обучения тип траектории: линейную, круговую или непрерывную. Система автоматически соединит точки и сформирует полный маршрут сварки.
4. Скорость движения по траектории и ее корректировка. Точно настройте скорость сварки на разных участках траектории,—например, снизьте ее на узких участках и поворотах, а на длинных прямых участках увеличьте,—чтобы обеспечить равномерность сварного шва и избежать отклонений.
5. Холостой прогон. Отключите лазер и выполните пробное перемещение робота по заданной траектории. Убедитесь, что она точно совпадает со сварным швом, проверьте отсутствие смещений и риска столкновения с заготовкой или оснасткой. Приступайте к пробной сварке только после проверки всех параметров.
Метод 2. Офлайн-программирование (высокая точность, подходит для сложных заготовок)
При офлайн-программировании специализированное ПО для роботов используют на компьютере для моделирования траектории, планирования маршрута и отладки с помощью симуляции. Робота не нужно останавливать и выводить из производственного процесса, поэтому метод хорошо подходит для сложных заготовок неправильной формы, многомерных или извилистых швов и высокоточных деталей. По сравнению с ручным обучением он обеспечивает значительно более высокую точность траектории и исключает риск столкновений при программировании непосредственно на производстве.
Полный алгоритм автономной настройки
1. Импорт 3D-модели: загрузите 3D CAD-модель детали в ПО для офлайн-программирования. Это позволит воспроизвести реальные размеры детали, расположение сварных швов и ее геометрию, создав виртуальную рабочую среду.
2. Планирование траектории в виртуальной среде: в программе вручную задайте траекторию сварки с учетом расположения швов. Настройте углы, дуги и интервалы с учетом геометрии сложных деталей — например, нестандартных швов, узких зазоров и глубоких канавок. 3. Настройка параметров и ориентации: задайте в программе ориентацию сварочной горелки, параметры лазера и скорость перемещения. Смоделируйте весь процесс сварки, чтобы оптимизировать траекторию и исключить возможные столкновения и помехи.
4. Экспорт и передача программы: после завершения планирования траектории создайте исполняемую программу, совместимую с роботом. Передайте программу роботу’через кабель передачи данных или USB-накопитель, чтобы загрузить ее в систему управления.
5. Точная настройка и калибровка на месте: после загрузки программы выполните пробный запуск без сварки. При необходимости слегка скорректируйте точки траектории, чтобы компенсировать расхождения между реальной деталью и виртуальной моделью и точно совместить траекторию с фактическим сварным швом.
III. Как точно сваривать сложные детали: основные решения
Для сложных деталей—с неровными криволинейными поверхностями, множественными изгибами, узкими зазорами, глубокими полостями, труднодоступными углами или сверхтонкими прецизионными элементами—роботизированная лазерная сварка позволяет добиться высокой точности при условии оптимизации траектории и правильного подбора вспомогательной оснастки. Это помогает избежать смещения шва, пропусков и неравномерности сварного валика. Основные решения:
1. Интеграция системы машинного зрения (ключ к точности)
Это необходимая конфигурация для точной сварки сложных деталей. Оснастив робота системой машинного зрения на основе лазера или CCD-камеры, можно автоматически определять расположение шва и отслеживать его траекторию. Даже при небольших отклонениях положения детали система зрения может корректировать траекторию робота’в режиме реального времени, обеспечивая динамическое отслеживание. Это исключает необходимость многократных ручных корректировок и значительно повышает точность сварки сложных деталей неправильной формы, а также при частой смене изделий,—удерживая погрешность в пределах 0,05 мм.
2. Оптимизация траектории движения и ориентации сварки
При сварке деталей с несколькими изгибами, углами или узкими зазорами избегайте резких изменений траектории: используйте дуговые переходы вместо острых прямоугольных поворотов, чтобы лазерное пятно не смещалось. Настройте угол наклона сварочной горелки с учетом конструкции детали, чтобы обеспечить доступ к глубоким полостям и труднодоступным участкам и сохранять перпендикулярное или оптимальное положение лазера относительно шва на протяжении всего процесса. Кроме того, снижайте скорость сварки на углах для равномерного распределения тепла и предотвращения смещения шва или чрезмерного тепловложения (перегрева). 3. Использование высокоточных роботов и оснастки
Для сварки сложных деталей выбирайте шестиосевые промышленные роботы с высокоточной сервосистемой управления: они обеспечивают более плавную работу и минимальное отклонение траектории. Используйте их вместе с индивидуальной высокоточной оснасткой—со специальными установочными пазами, соответствующими геометрии конкретной детали,—чтобы деталь оставалась неподвижной и была точно зафиксирована, обеспечивая точность траектории с самого начала.
4. Поэтапное обучение робота и точная настройка
Для очень сложных или многосегментных швов используйте поэтапное обучение и отладку. Разбейте сложную траекторию на небольшие простые сегменты, отдельно калибруя точки и настраивая параметры для каждого участка. Затем объедините сегменты в единую траекторию. Такой подход упрощает отладку и обеспечивает точное выполнение каждого участка шва.
IV. Практические рекомендации по настройке траектории
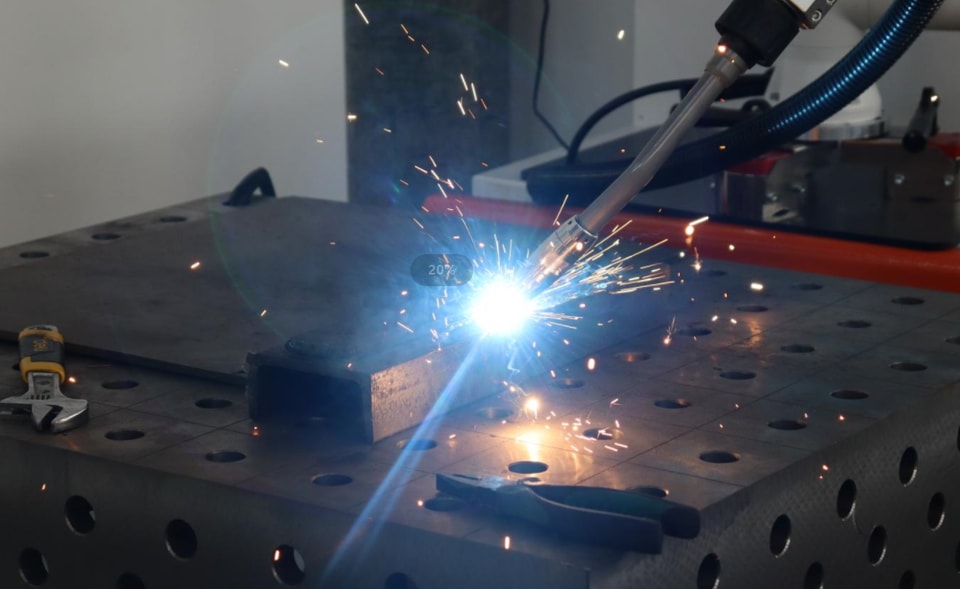
При настройке траектории роботизированной лазерной сварки для простых деталей используйте обучение робота непосредственно на месте—— это эффективно, удобно и просто в освоении. Для сложных деталей сочетайте офлайн-программирование с позиционированием на основе машинного зрения, чтобы добиться максимальной точности и гибкости. Точная начальная установка и калибровка, соблюдение стандартного процесса программирования и оптимизация параметров траектории под конкретные требования обеспечат точную сварку как стандартных деталей с прямыми швами, так и сложных компонентов неправильной формы, с изгибами или глубокими полостями,—позволяя в полной мере использовать преимущества роботизированной лазерной сварки — точность и производительность.
Новичкам лучше начать с обучения робота на простых деталях. Освоив запись точек и отладку траекторий, можно переходить к офлайн-программированию более сложных изделий. Такой поэтапный подход поможет уверенно настраивать траектории и решать задачи, связанные с точностью сварки.
