- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как пробивные прессы для листового металла повышают эффективность современного производства
Как пробивные прессы для листового металла повышают эффективность современного производства

В производстве листового металла производительность зависит от возможности многократно изготавливать детали с высокой точностью, контролируя длительность циклов и эксплуатационные расходы. Пробивные прессы помогают решать эту задачу: они быстро и стабильно выполняют отверстия, вырезы и формованные элементы в серийных партиях.
Благодаря ЧПУ и гибкой системе инструмента пробивной комплекс может обрабатывать детали для электротехнических шкафов, систем ОВКВ, кронштейнов, панелей, лотков и многих других изделий. Знание областей применения, требований к наладке, преимуществ и типичных проблем помогает мастерской эффективнее использовать оборудование.
В этом руководстве рассмотрены основные области применения координатно-пробивных прессов для листового металла, практическая наладка в три этапа, ключевые преимущества оборудования и распространённые проблемы с рекомендациями по их устранению.
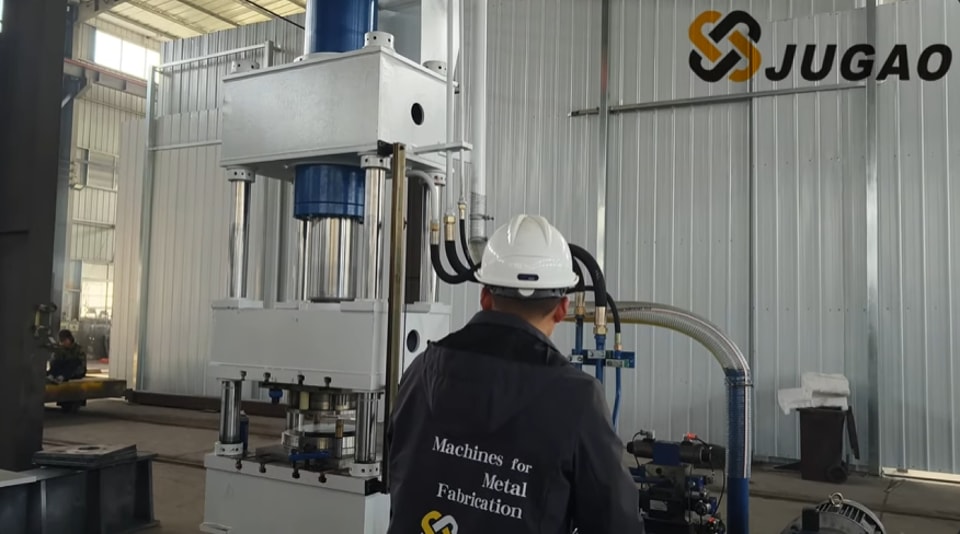
Какие задачи решают пробивные прессы в производстве изделий из листового металла?
Высокоскоростная пробивка отверстий
Пробивные прессы отлично подходят для серийного изготовления отверстий и перфорации в листовом металле. Их часто используют для производства панелей шкафов, корпусов оборудования, вентиляционных элементов и монтажных кронштейнов. Высокая частота ходов позволяет выпускать большие партии, сохраняя точность расположения элементов при правильном выборе оснастки и настройке станка.
Формирование элементов за одну операцию
В зависимости от конструкции станка и комплектации оснасткой координатно-пробивные и револьверные прессы с ЧПУ могут не только пробивать отверстия. Они также способны выполнять неглубокую гибку, формировать отбортовки и рельефные элементы. Совмещение операций позволяет реже перемещать заготовки на отдельное формовочное оборудование.
Серийное производство деталей со сложной конфигурацией
Программирование с ЧПУ и автоматический выбор инструмента делают пробивные прессы удобным решением для серийной обработки деталей с отверстиями разных диаметров, пазами и вырезами различной формы. Одна программа может координировать работу разных инструментов при изготовлении панелей, крышек, лотков и других деталей сложной конфигурации.
Как подготовить пробивной пресс к обработке листового металла
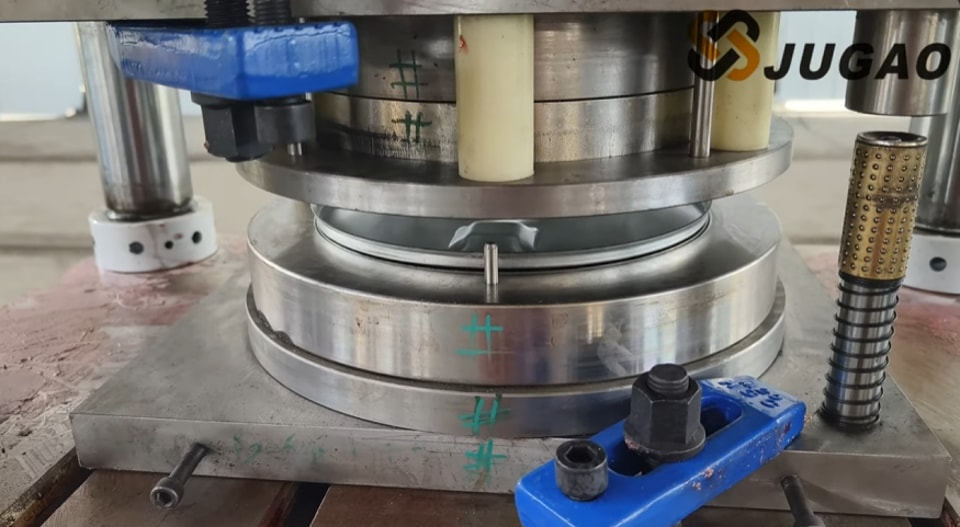
Шаг 1. Подготовьте рабочую зону и лист
Перед загрузкой убедитесь, что лист чистый, ровный и раскроен до нужных размеров. Уберите препятствия из рабочей зоны и проверьте, что лист можно надёжно зафиксировать в требуемом положении.
Для оборудования с ЧПУ выберите и загрузите нужную программу обработки детали. Совместите лист с базами позиционирования и зажимами станка, чтобы он оставался неподвижным во время пробивки.
Шаг 2. Установите оснастку и проверьте соосность
Установите пуансон и соответствующую матрицу, выбранные с учётом материала и геометрии элемента. На револьверных прессах и станках с ЧПУ проверьте, что выбраны нужные позиции инструмента и запрограммированные координаты соответствуют операции.
Перед запуском проверьте оснастку на износ, а также соосность, зазоры и расстояния от края. Пробная деталь поможет выявить ошибки установки или позиционирования до обработки всей партии.
Шаг 3. Выполните пробный запуск перед серийной обработкой
Сначала выполните холостой прогон, чтобы проверить траекторию инструмента по программе и перемещение листа без рабочего хода пуансона.
Затем изготовьте пробную деталь и проверьте расположение отверстий, качество кромок, наличие заусенцев и точность размеров. При необходимости скорректируйте скорость, ход или давление, руководствуясь рекомендациями производителя станка, и только после этого приступайте к серийному производству.
Ключевые преимущества пробивных прессов для листового металла
Выше производительность и короче цикл обработки
Высокая скорость пробивки, автоматическая подача листа и смена инструмента сокращают простои между операциями. При повторных заказах и выпуске больших партий это повышает производительность и помогает эффективнее использовать машинное время.
Меньше ручного труда — стабильнее результат
ЧПУ автоматизирует позиционирование и перемещение инструмента, сокращая необходимость в повторных ручных измерениях и настройках. Это уменьшает влияние человеческого фактора и повышает стабильность результатов от партии к партии.
Снижение себестоимости при крупных сериях
Для деталей подходящей геометрии и при больших объёмах пробивка может быть экономичнее лазерной резки или механической обработки. Износостойкая оснастка и регулярное техническое обслуживание помогают со временем снизить себестоимость одной детали.
Обработка листов из разных материалов
В зависимости от допустимой нагрузки и применяемой оснастки пробивные комплексы могут обрабатывать нержавеющую сталь, алюминий, медь и оцинкованный лист. Допустимая толщина зависит от усилия пресса, свойств материала и конфигурации инструмента; некоторые системы рассчитаны на лист толщиной около 0,5–6 мм.
Типичные проблемы при пробивке и способы их устранения
Несоосность пуансона и матрицы
Неправильная установка, износ направляющих или неточные координаты инструмента могут привести к тому, что пуансон не попадёт в центр матрицы. Проверьте посадку инструмента и заданные координаты, осмотрите направляющие втулки и повторно откалибруйте наладку согласно инструкции производителя.
Заусенцы на кромке реза
Выраженные заусенцы могут свидетельствовать об износе пуансона или матрицы либо о неподходящем зазоре между ними. Осмотрите оснастку, при необходимости заточите или замените её и проверьте, соответствует ли зазор материалу и его толщине.
Смещение листа во время пробивки
Если лист смещается во время цикла, проверьте усилие зажима и поверхности зажимов. При необходимости замените изношенные зажимы и перед запуском программы убедитесь, что лист чистый и правильно установлен.
Часто задаваемые вопросы
Какую толщину листа может обрабатывать пробивной пресс?
Некоторые пробивные прессы рассчитаны на работу с листами толщиной примерно 0,5–6 мм, однако это значение не универсально. Допустимая толщина зависит от номинального усилия пресса, типа материала, оснастки и условий эксплуатации.
Как продлить срок службы пробивного инструмента?
Соблюдайте рекомендованный график смазки и технического обслуживания, поддерживайте правильный зазор между пуансоном и матрицей, а также затачивайте или заменяйте инструмент до того, как его чрезмерный износ повлияет на качество деталей. Не обрабатывайте материалы, параметры которых выходят за пределы возможностей станка или оснастки.
Можно ли изготавливать на пробивных станках детали сложной формы?
Да. Координатно-пробивные прессы с револьверной головкой позволяют объединять инструменты разных форм и размеров в одной программе. Благодаря подходящему программированию и оптимальному раскрою можно изготавливать детали с множеством отверстий, пазов и вырезов, эффективно используя листовой материал.
Заключение
Пробивные прессы для листового металла обеспечивают эффективное производство благодаря быстрому выполнению отверстий, точному повторному позиционированию и, если конструкция оборудования это предусматривает, дополнительным формовочным операциям. Они особенно полезны при изготовлении повторяющихся деталей и крупных серий, где важны стабильность качества и продолжительность производственного цикла.
Для получения стабильных результатов необходимы правильная подготовка материала, подходящая оснастка, проверка точности выравнивания и пробный запуск перед началом серийного производства. Регулярный осмотр инструмента и оперативное устранение перекосов, заусенцев или смещения листа помогают поддерживать качество деталей и защищать оборудование.
Производителям, выбирающим пробивное оборудование или стремящимся оптимизировать обработку листового металла, JUGAO готова предоставить технические рекомендации по выбору станка, требованиям к его эксплуатации и практическим решениям для производства.
