- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Трёхвалковый листогибочный станок с ЧПУ
Трёхвалковый листогибочный станок с ЧПУ

Станок имеет симметричную трёхвалковую конструкцию. Верхний валок расположен по центру между двумя нижними. Гидроцилиндр перемещает верхний валок по вертикали. Через последнюю ступень главного редуктора передаётся усилие на шестерни двух нижних валков, заставляя их вращаться и обеспечивая процесс гибки листа.
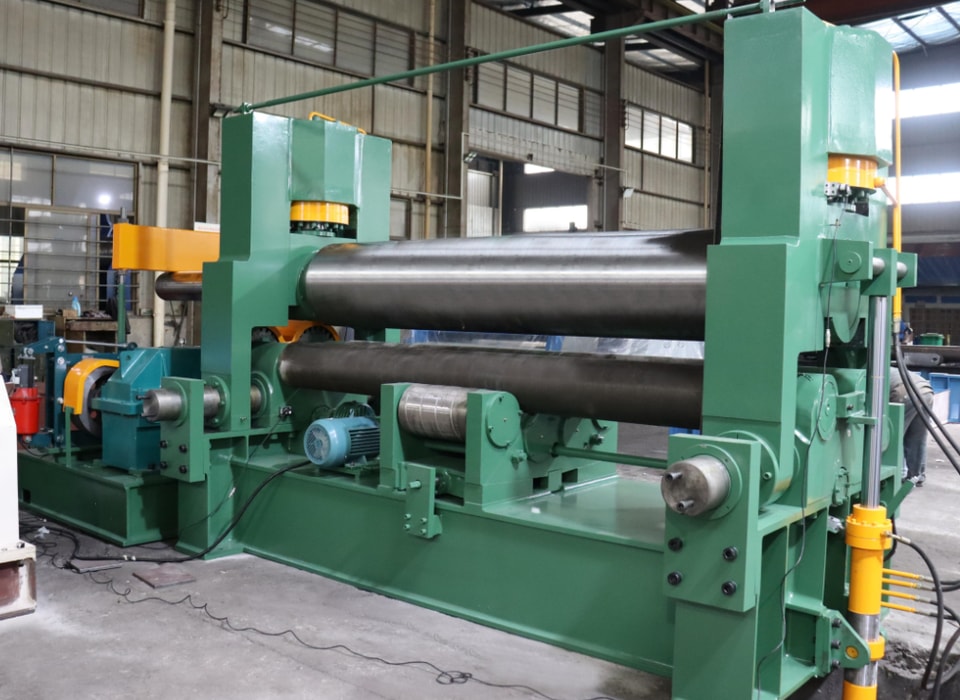
Принцип работы следующий: плоский пластичный металлический лист помещают между тремя рабочими валками станка — двумя нижними и одним верхним. Под давлением верхнего валка и при вращении нижних лист многократно и непрерывно изгибается. В результате происходит необратимая пластическая деформация, и заготовка принимает форму цилиндра, конуса или их части.
Недостаток этого гидравлического трёхвалкового листогибочного станка заключается в том, что концы листа необходимо предварительно подгибать на отдельном оборудовании.
Этот крупногабаритный станок подходит для гибки листов толщиной более 50 мм. Под двумя нижними валками установлен ряд неподвижных опорных роликов. Они уменьшают расстояние между нижними валками, повышая точность гибки заготовок и общую производительность станка.
Порядок технического обслуживания трёхвалкового листогибочного станка:
1. В соответствии со схемой смазки станка смажьте все маслёнки, точки смазки и узлы, требующие ручной смазки.
2. Эксплуатируйте станок в пределах установленных параметров: толщина листа — не более 20 мм, длина — не более 2500 мм, предел текучести материала — менее 250 МПа.
3. После подключения электропитания проверьте работу нижних валков в прямом и обратном направлениях, а также перемещение верхнего валка вверх и вниз. Убедитесь, что отсутствуют заедания и другие неполадки.
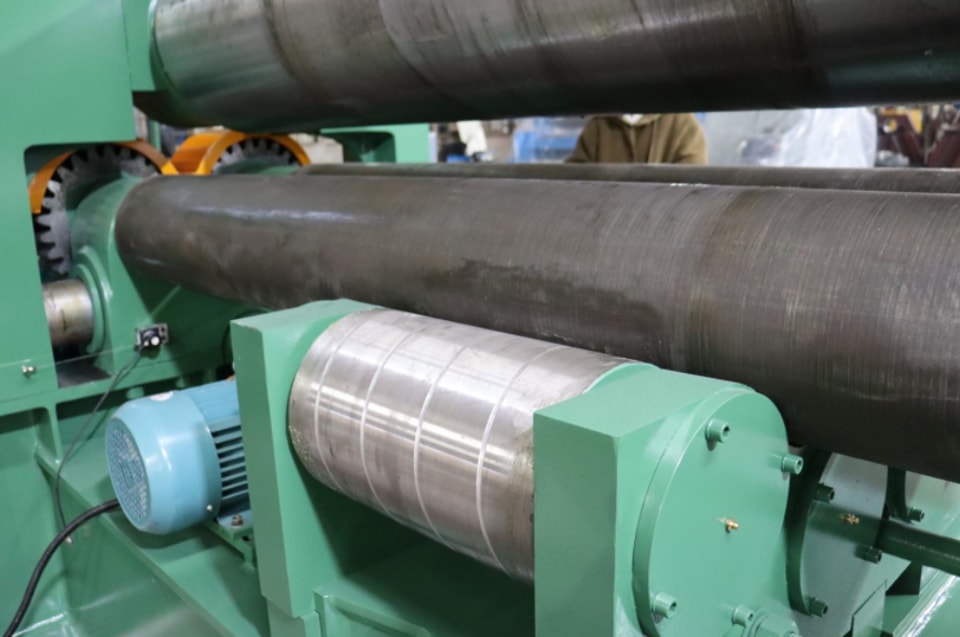
4. Строго соблюдайте установленные технологические процедуры и правила эксплуатации. Будьте особенно внимательны при достижении верхним валком крайнего верхнего или нижнего положения. 5. Поднимать или опускать верхний валок, наклонять и возвращать в исходное положение опору со стороны сброса, а также наклонять верхний валок разрешается только после остановки главного привода.
6. При появлении во время работы необычного шума, ударов или других неисправностей немедленно остановите станок и проведите проверку.
7. Персонал должен действовать согласованно и выполнять указания ответственного за прокатку листа. Запускать станок без его команды запрещено.
8. Во время прокатки листа соблюдайте особую осторожность, чтобы руки не оказались зажаты листом и не были затянуты в станок.
9. При подъёме стальных листов или прокатанных обечаек мостовым краном не допускайте их столкновения со станком.
По окончании прокатки завершите обработку заготовки, уберите материалы и приведите рабочее место в порядок. Выполните необходимое техническое обслуживание оборудования и своевременно отключите электропитание.
