- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



4 распространённых метода контроля качества сварных швов
4 распространённых метода контроля качества сварных швов

Качество сварного шва напрямую определяет прочность, безопасность и срок службы изделия. Дефектные швы могут привести к трещинам, утечкам или полному выходу детали из строя и даже создать серьёзную угрозу безопасности. Многие компании, не имея стандартизированных процедур контроля, невольно допускают попадание на рынок бракованной продукции—что не только увеличивает затраты на переделку, но и наносит ущерб репутации бренда. На самом деле для оценки качества сварных швов не обязательно использовать сложное оборудование. Достаточно освоить четыре распространённых метода—визуальный контроль, капиллярный контроль, ультразвуковой контроль и разрушающие испытания—чтобы обеспечить полный цикл контроля качества — от первичной проверки до точной оценки. В статье разобраны основные этапы выполнения каждого метода и оптимальные области его применения. Эти рекомендации пригодятся как начинающим специалистам по контролю, так и предприятиям, стремящимся формализовать процессы на действующем производстве.
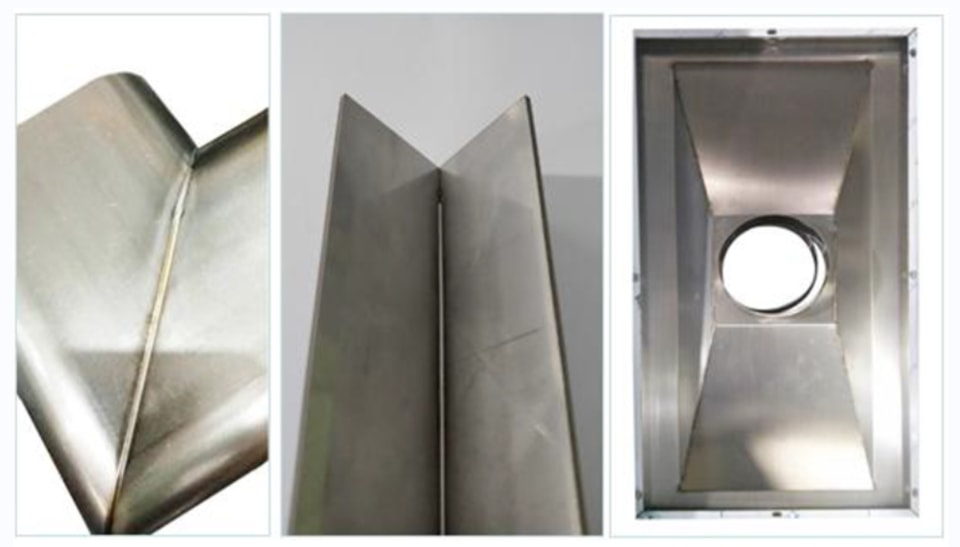
Основной принцип: контроль качества сварных швов должен проводиться последовательно—от простого к сложному и от поверхности к внутренней структуре. Сначала применяют простые методы для выявления очевидных поверхностных дефектов, затем — специальные методы для обнаружения скрытых внутренних дефектов, а в завершение проводят выборочные проверки соответствия требованиям. Такой подход позволяет оптимизировать затраты и повысить эффективность.
1. Метод 1: визуальный контроль (самый базовый и доступный метод, подходящий для всех сотрудников)
Визуальный контроль — первый рубеж защиты при проверке качества сварных швов. Это самый простой и удобный метод, не требующий специального оборудования или высокой квалификации. Невооружённым глазом—а при необходимости — с помощью простых ручных инструментов—контролёры могут быстро выявить более 80% видимых поверхностных дефектов. Это идеальный способ первичной проверки любого сварного изделия и стандартный этап контроля «с первого прохода» на крупносерийном производстве. 1. Основные направления контроля
Визуальный контроль охватывает три ключевые области—геометрию сварного шва, поверхностные дефекты и общее состояние изделия—что позволяет точно выявлять распространённые поверхностные дефекты:
Во-первых, размеры сварного шва: проверьте, соответствуют ли высота, ширина и длина шва проектным требованиям. Убедитесь, что шов не слишком узкий и не слишком широкий, имеет равномерный профиль и необходимую длину. Отклонения размеров должны оставаться в допустимых пределах (как правило, не более±1 мм).
Во-вторых, поверхностные дефекты: проверьте наличие таких распространённых дефектов, как трещины, пористость, подрезы, непровар, брызги и наплывы металла, а также шлаковые включения. Трещины — наиболее критичные дефекты; они выглядят как линейные разрывы, расположенные беспорядочно на поверхности шва или в местах соединения. Пористость проявляется в виде мелких круглых или овальных полостей, возникающих из-за газов, захваченных в процессе сварки. Подрез — это канавка или углубление вдоль кромки шва, часто образующееся из-за чрезмерного сварочного тока или неправильного угла наклона горелки либо электрода. Избыточный металл шва (наплывы и бугры) выступает над поверхностью и может мешать сборке или ухудшать внешний вид изделия.
В-третьих, состояние изделия: проверьте, нет ли заметной деформации или коробления после сварки, и убедитесь, что соединённые детали правильно выровнены. Это поможет избежать проблем при последующей механической обработке или сборке из-за деформаций, вызванных сваркой.
2. Инструменты и порядок проведения контроля (просто и удобно на практике)
Необходимые инструменты: линейка, шаблон сварщика (при необходимости) и фонарик (для освещения шва и выявления дефектов при недостаточном освещении). Специальное дорогостоящее оборудование не требуется. Порядок проведения контроля: Шаг 1. Подготовьте изделие: удалите с поверхности шва ржавчину, масло и сварочный шлак, чтобы обеспечить чистую и хорошо видимую поверхность. Шаг 2. Проведите визуальный контроль—при естественном или ярком искусственном освещении. Медленно осматривайте шов по всей длине, уделяя особое внимание зонам, подверженным дефектам, например кромкам шва и стыкам. Зафиксируйте расположение и характер обнаруженных дефектов. Шаг 3. Измерьте размеры—измерьте длину шва линейкой, а высоту и ширину — шаблоном сварщика (или линейкой для приблизительной оценки, если шаблона нет). Сравните результаты с проектными чертежами, чтобы проверить соответствие требованиям. Шаг 4. Проведите предварительную оценку—если обнаружены серьёзные дефекты, например явные трещины, обширная пористость или значительные отклонения размеров, шов сразу признают несоответствующим требованиям. Дополнительные проверки не нужны — деталь следует направить на доработку.
3. Чего следует избегать
Обеспечьте достаточное освещение, чтобы не пропустить дефекты—при необходимости используйте фонарик, особенно при поиске мелких трещин и пор. Удаляя сварочный шлак, действуйте аккуратно, чтобы не повредить поверхность шва: такие повреждения можно принять за дефекты. Не игнорируйте микротрещины: даже небольшая поверхностная трещина может уходить глубоко в материал и требовать дополнительной проверки или немедленной доработки.
II. Метод 2: капиллярный контроль (удобный неразрушающий метод выявления поверхностных и приповерхностных микродефектов)
Капиллярный контроль — это метод неразрушающего контроля (НК), который не повреждает изделие. Он предназначен главным образом для выявления поверхностных и приповерхностных микродефектов глубиной до≤2 мм—например мелких трещин, пор и щелей—которые трудно заметить невооружённым глазом. Метод подходит для контроля сварных швов на большинстве металлических материалов, включая нержавеющую и углеродистую сталь, а также алюминий. Он особенно эффективен для изделий сложной формы или с шероховатой поверхностью и служит полезным дополнением к визуальному контролю. 1. Основной принцип метода (упрощённо)
Метод основан на капиллярном проникновении жидкости. На поверхность шва наносят пенетрант, который проникает в мельчайшие поверхностные дефекты—например небольшие трещины и щели. После удаления излишков пенетранта на поверхность наносят проявитель. Он вытягивает пенетрант из дефектов, делая их хорошо видимыми. Так можно определить расположение, форму и размер дефектов и быстро обнаружить скрытые изъяны на поверхности или вблизи неё.
2. Инструменты и порядок проведения контроля
Необходимые материалы: комплект для капиллярного контроля — пенетрант, очиститель и проявитель, а также впитывающая вата, наждачная бумага и фен (по желанию, для быстрой сушки изделия). Эти недорогие материалы можно закупать оптом для использования на предприятии. Порядок проведения контроля: Шаг 1. Подготовка поверхности–Это важнейший этап. Зачистите наждачной бумагой сварной шов и участок шириной 20 мм вокруг него, удалив ржавчину, масло, окалину и брызги металла. Убедитесь, что поверхность чистая, без масла и незакреплённых загрязнений; отшлифуйте шов до гладкости (не допускайте чрезмерной шероховатости — в ней может задержаться пенетрант и привести к ложноположительному результату). Затем протрите поверхность впитывающей ватой и дайте ей полностью высохнуть. Шаг 2. Нанесение пенетранта– Равномерно нанесите пенетрант—распылением или кистью—по всей поверхности шва и прилегающему участку, обеспечив полное покрытие. Расположите изделие горизонтально, чтобы пенетрант проник во все мельчайшие дефекты. Типичное время выдержки при комнатной температуре составляет 10–20 минут (при низкой температуре время можно увеличить). Шаг 3. Удаление излишков пенетранта– Смочите очистителем хлопчатобумажный тампон и аккуратно протрите поверхность поперек сварного шва, пока видимые излишки пенетранта не будут удалены. Не допускайте удаления пенетранта из самих дефектов — это может привести к тому, что они останутся незамеченными. Шаг 4. Нанесение проявителя– Хорошо встряхните проявитель и равномерно распылите его на сварной шов с расстояния 15–30 см, чтобы образовалась тонкая равномерная пленка. Не наносите проявитель слишком толстым слоем — он может скрыть признаки дефектов. Оставьте его на 5–10 минут, чтобы проявитель вытянул пенетрант, оставшийся в дефектах. Шаг 5. Осмотр и оценка– Осмотрите пленку проявителя при естественном освещении. Четкие цветные линии (того же цвета, что и пенетрант) или пятна указывают на наличие дефектов. Тип дефекта можно определить по форме индикации: например, линейные следы свидетельствуют о трещинах, а точечные — о пористости.
3. Область применения и ограничения
Область применения: метод используют преимущественно для выявления в сварных швах поверхностных и подповерхностных дефектов, таких как тонкие трещины, микропористость и шлаковые включения. Он особенно подходит для деталей сложной формы или с шероховатой поверхностью (например, нестандартных металлических изделий и трубных фитингов), а также для обнаружения скрытых поверхностных дефектов, которые нельзя выявить только визуальным осмотром. Ограничения: метод не позволяет обнаруживать глубокие внутренние дефекты и применяется только для поверхностных и подповерхностных зон (глубиной≤ 2 мм). Метод чувствителен к шероховатости поверхности—При чрезмерной шероховатости пенетрант может задерживаться на поверхности, что приводит к ложным индикациям; поэтому необходима надлежащая подготовка поверхности. Метод также не подходит для контроля пористых материалов, например чугуна.
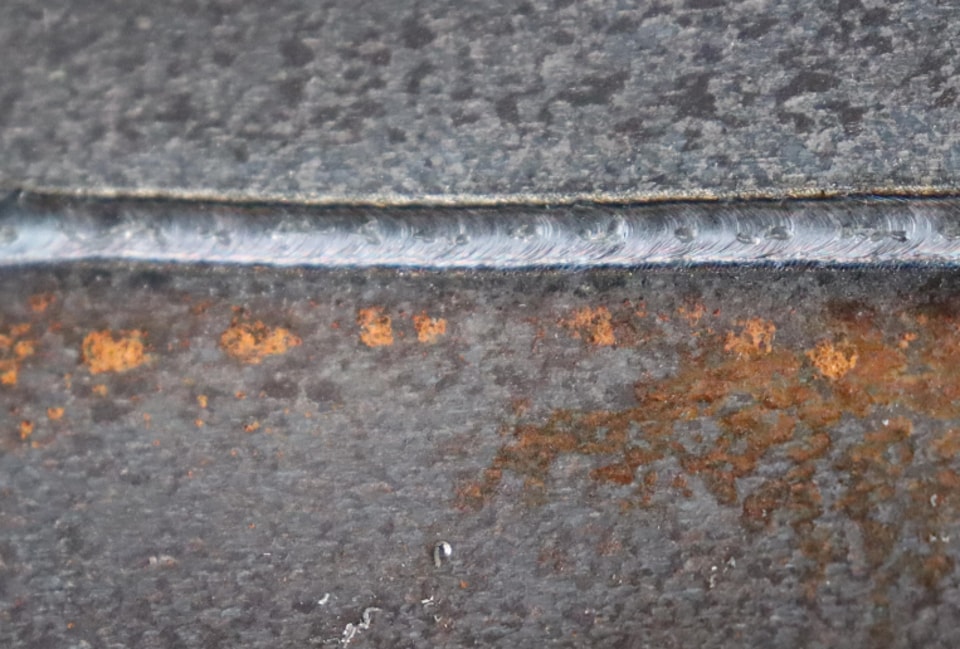
III. Метод 3: ультразвуковой контроль (для выявления внутренних дефектов; основной метод неразрушающего контроля)
Ультразвуковой контроль (УЗК) — основной метод выявления внутренних дефектов при промышленной сварке. Этот метод неразрушающего контроля (НК) не повреждает изделие. Он позволяет точно определить местоположение внутренних дефектов, а также их глубину и размер. Метод подходит для сварных швов значительной толщины (≥ 8 мм)—например, в стальных конструкциях, сосудах под давлением, трубопроводах и толстолистовых сварных соединениях—УЗК также является обязательным этапом контроля ответственных компонентов — несущих элементов и деталей, работающих под давлением, — и позволяет эффективно выявлять скрытые внутренние дефекты.
1. Основной принцип
Высокочастотные звуковые волны, генерируемые ультразвуковым преобразователем (щупом), проникают через сварной шов в изделие. В однородном материале они распространяются прямолинейно. При встрече с внутренним дефектом, например трещиной, непроваром или шлаковым включением, волны отражаются. Преобразователь принимает отраженные сигналы, а ультразвуковой дефектоскоп отображает полученные сигналы на экране в виде осциллограмм. Анализируя положение и амплитуду (высоту) этих сигналов, специалисты определяют местоположение (глубину и ширину), размер и тип дефекта, точно выявляя скрытые повреждения.
2. Оборудование и порядок проведения контроля (требуется базовая подготовка)
Подготовка оборудования: ультразвуковой дефектоскоп; преобразователи (выбираются с учетом толщины изделия—обычно для тонких сечений используют прямые преобразователи, а для толстых — наклонные); контактная жидкость (например, машинное масло или специальная контактная среда, обеспечивающая передачу звуковых волн и снижающая потери сигнала); наждачная бумага (для подготовки поверхности). Порядок проведения контроля: Шаг 1. Подготовка изделия—Удалите ржавчину, масло и сварочный шлак со шва и прилегающих поверхностей, чтобы получить гладкую и чистую поверхность. Это обеспечит надлежащий контакт преобразователя с изделием и точность контроля. Шаг 2. Калибровка прибора—Откалибруйте прибор для ультразвукового контроля (УЗК) по стандартному образцу с известными дефектами. Настройте параметры, например угол ввода и чувствительность, чтобы обеспечить точность контроля и избежать пропуска дефектов или ложных индикаций из-за неправильных настроек. Шаг 3. Нанесение контактной жидкости—Нанесите тонкий равномерный слой контактной жидкости на рабочую поверхность преобразователя и сварной шов. Это обеспечит оптимальный контакт преобразователя с изделием и устранит воздушные зазоры. Шаг 4. Сканирование—Медленно перемещайте преобразователь вдоль сварного шва, удерживая его перпендикулярно поверхности или под заданным углом (при использовании наклонного преобразователя угол при необходимости корректируют). Перемещайте преобразователь с постоянной скоростью, наблюдая за сигналами на экране прибора. Шаг 5. Оценка дефектов—Если на экране появляется аномальный отраженный сигнал (превышающий установленный порог), зафиксируйте его положение и амплитуду. По этим данным и с учетом опыта определите тип дефекта (например, трещины обычно дают резкие непрерывные отражения, а шлаковые включения — более широкие прерывистые сигналы), а также оцените его глубину и размер.
3. Область применения и преимущества
Область применения: преимущественно выявление внутренних дефектов в сварных швах толщиной≥8 мм. Метод широко применяют для контроля ответственных компонентов—например, стальных конструкций, сосудов под давлением, трубопроводов, автомобильных деталей и тяжелого оборудования—Он особенно подходит для контроля несущих элементов и деталей, работающих под давлением, и позволяет убедиться в отсутствии скрытых внутренних дефектов.
Основные преимущества: неразрушающий контроль (НК), сохраняющий целостность изделия и позволяющий проводить повторные проверки; высокая проникающая способность, позволяющая выявлять внутренние дефекты в изделиях толщиной в несколько метров; высокая скорость и эффективность, оптимальные для серийного контроля; экономичность благодаря возможности многократного использования оборудования и минимальным затратам на обслуживание; точное определение местоположения и размеров дефектов, облегчающее последующую доработку или ремонт.
IV. Метод 4: разрушающий контроль (выборочная проверка для определения предельных характеристик)
Разрушающий контроль — это выборочная проверка, при которой образцы отбирают из изделий и подвергают механическим испытаниям. Разрушая образцы, можно оценить механические свойства—например, прочность и вязкость сварного соединения—и определить, соответствует ли качество сварки проектным требованиям. Несмотря на то что образцы при этом разрушаются, такой метод позволяет наиболее прямо и точно оценить предельные характеристики сварного соединения. Его обычно применяют для выборочного контроля при массовом производстве или проверки технологии при пробной сварке новых изделий, чтобы убедиться в соответствии прочности сварных соединений требуемым стандартам.
1. Распространенные виды испытаний и порядок их проведения (два наиболее часто используемых метода)
(1) Испытание на растяжение (для оценки прочности сварного соединения; наиболее важное испытание)
Принцип испытания: сварной образец закрепляют в испытательной машине и подвергают осевому растяжению до разрушения. По максимальной силе, достигнутой в момент разрушения, определяют предел прочности сварного соединения при растяжении. Испытание подтверждает, что прочность сварного соединения не ниже прочности основного материала, предотвращая его разрушение в процессе эксплуатации.
Порядок проведения: Шаг 1. Подготовка образца—Изготовьте сварной образец в соответствии с отраслевыми стандартами. Размеры образца определяются толщиной материала; обычно он имеет прямоугольную форму, а сварной шов располагается по центру, чтобы обеспечить равномерное распределение растягивающей нагрузки по шву. Шаг 2. Закрепление образца—Закрепите образец в захватах разрывной испытательной машины и отрегулируйте их так, чтобы нагрузка прикладывалась равномерно, без перекосов. Шаг 3. Приложение растягивающей нагрузки—Включите разрывную испытательную машину и приложите осевую растягивающую нагрузку с постоянной контролируемой скоростью. Следите за деформацией образца и зафиксируйте максимальное усилие в момент разрушения. Шаг 4. Оценка соответствия—Сварной шов считается приемлемым, если его предел прочности при растяжении составляет не менее 90% от предела прочности основного материала и разрушение не происходит в зоне шва (либо, если разрушение произошло в шве, прочность всё равно соответствует требованиям). (2) Испытание на изгиб (оценка пластичности и целостности сварного шва)
Принцип испытания: сварной образец изгибают вокруг оправки заданного радиуса на установленный угол (обычно 180° или 90°). Затем поверхность сварного шва проверяют на наличие трещин и изломов. Это позволяет оценить’пластичность и целостность шва, а также убедиться, что он не растрескивается под действием нагрузки или деформации из-за недостаточной пластичности.
Порядок проведения: Шаг 1. Подготовка образца– Вырежьте прямоугольный образец (обычно шириной 30 мм; длина определяется диаметром оправки) так, чтобы сварной шов располагался на внешней, растягиваемой стороне изгиба. Шаг 2. Установка образца– Установите образец на оправку испытательной машины для испытаний на изгиб. Сварной шов должен находиться с внешней стороны, а нагрузка — распределяться равномерно. Шаг 3. Приложение усилия– Включите испытательную машину и постепенно прикладывайте давление, изгибая образец до требуемого угла (обычно 180°). Поддерживайте постоянную скорость, чтобы чрезмерное усилие не вызвало внезапного разрушения. Шаг 4. Осмотр– Осмотрите поверхность сварного шва после изгиба. Образец считается соответствующим требованиям, если на нём нет трещин и значительных изломов (незначительная деформация допускается).
2. Область применения и меры предосторожности
Область применения: выборочный контроль при серийном производстве (обычно 3–5 образцов от партии) для подтверждения соответствия прочности сварных швов стандартам; проверка технологического процесса при пробной сварке новых изделий для оптимизации параметров сварки; специализированный контроль ответственных компонентов (например, несущих деталей и элементов, работающих под давлением) для повышения безопасности продукции.
Меры предосторожности: поскольку испытание является разрушающим, его нельзя проводить на каждом готовом изделии — необходим выборочный контроль. Результаты следует оценивать совместно с данными неразрушающего контроля (например, ультразвукового или капиллярного). Строго соблюдайте требования соответствующих стандартов к размерам образцов: отклонения могут исказить результаты испытаний. Кроме того, испытательное оборудование необходимо периодически калибровать для обеспечения точности измерений.
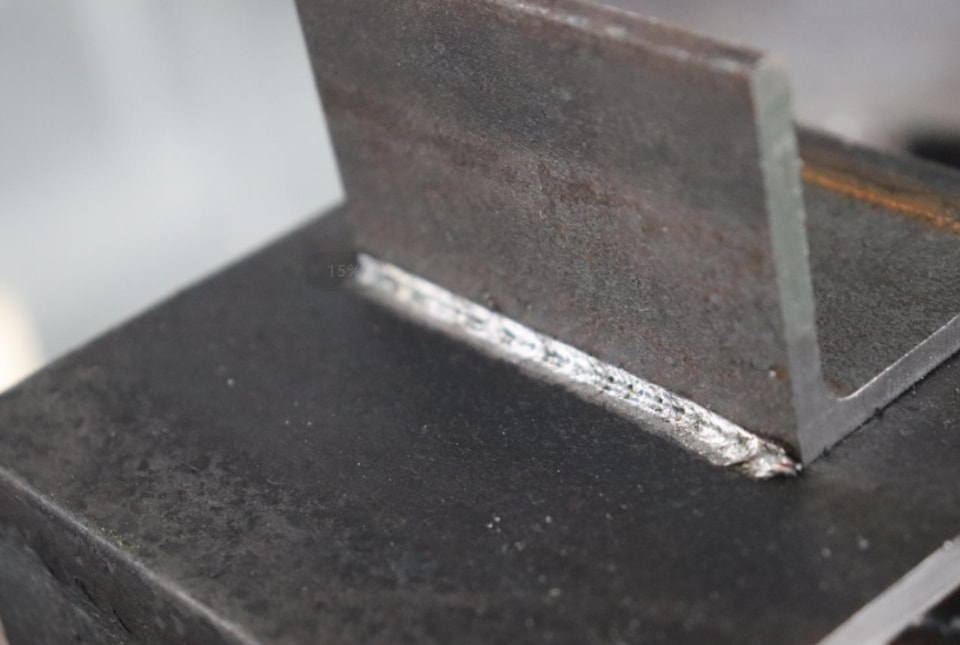
V. Итоговая схема контроля качества сварки (готова к внедрению на производстве)
Объединив четыре описанных выше метода контроля и выстроив их в логическую последовательность,—от поверхностной проверки к углублённой, от внешнего осмотра к внутреннему контролю,—можно сформировать универсальную схему контроля качества сварки. Она подходит как для серийного производства, так и для изготовления единичных изделий на заказ и позволяет стабильно обеспечивать соответствие сварных соединений всем требованиям:
Шаг 1. Первичный контроль (визуальный осмотр): после завершения сварки операторы или специалисты по качеству должны провести стопроцентный визуальный контроль. Необходимо очистить поверхности швов и выявить видимые дефекты (например, трещины, поры и отклонения размеров). Несоответствующие изделия следует немедленно отправить на доработку; к следующим этапам производства их не допускают.
Шаг 2. Целевая повторная проверка (капиллярный или ультразвуковой контроль): для компонентов, прошедших визуальный осмотр, ответственные детали—например, несущие детали, элементы, работающие под давлением, или детали с видимыми поверхностями,—необходимо проверить капиллярным методом (для выявления поверхностных и подповерхностных дефектов) или ультразвуковым методом (для выявления внутренних дефектов). Этот этап помогает обнаружить скрытые дефекты; изделия, не прошедшие контроль, следует доработать и повторно проверить.
Шаг 3. Выборочная проверка (разрушающий контроль): при серийном производстве из каждой партии отбирают 3–5 образцов для испытаний на растяжение и изгиб, чтобы проверить прочность и пластичность сварных швов. Если образец не выдержал испытание, объём выборки необходимо увеличить для оценки всей партии; при необходимости проводят сплошной контроль.
Шаг 4. Итоговая комплексная оценка: на основании результатов предыдущих трёх этапов, проектной документации и отраслевых стандартов (например, GB 50205 для стальных конструкций или GB 150 для сосудов под давлением) принимается окончательное решение о соответствии. Соответствующую продукцию направляют на склад или следующий этап производства, а несоответствующую — на доработку или утилизацию.
Дополнительное примечание: требования к качеству сварки различаются в зависимости от отрасли. Методы контроля и критерии приёмки следует выбирать в соответствии с применимыми отраслевыми стандартами. Например, при сварке медицинских изделий и автомобильных компонентов действуют более строгие требования, поэтому проверки должны проводиться чаще и охватывать больше параметров. Для стандартных крепёжных изделий контроль можно упростить, сосредоточившись главным образом на визуальном осмотре и выборочной проверке.
VI. Типичные ошибки при контроле качества
1. Не пренебрегайте визуальным контролем: поверхностные дефекты часто служат «сигналом» о внутренних изъянах. Тщательный первичный осмотр позволяет значительно сократить расходы на последующие испытания.
2. При капиллярном контроле ключевое значение имеет подготовка поверхности. Загрязнённая или неровная поверхность может привести к ложноположительным результатам и снизить достоверность контроля.
3. При ультразвуковом контроле необходимо правильно откалибровать прибор. Неправильная настройка угла ввода преобразователя может привести к тому, что внутренние дефекты останутся необнаруженными.
4. При разрушающих испытаниях вырезайте образцы в строгом соответствии со стандартами; иначе неверные размеры образца могут привести к ошибочным результатам.
Основа контроля качества сварных швов — профилактика дефектов. Соблюдение стандартизированных процедур позволяет своевременно выявлять поверхностные и внутренние дефекты, сокращать расходы на доработку и обеспечивать безопасность и срок службы изделий. Независимо от того, только ли вы осваиваете эту область или уже являетесь опытным производителем, знание четырёх распространённых методов контроля поможет эффективно решать задачи оценки качества сварных швов.
