- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Для каких изделий подходит автоматический лазерный сварочный аппарат с подачей проволоки?
Для каких изделий подходит автоматический лазерный сварочный аппарат с подачей проволоки?

При обработке металла при выборе сварочного оборудования важно учитывать формирование сварного шва, прочность соединения и производительность. Для деталей с зазорами в сборке, требующих заполнения шва или особого внешнего вида сварного соединения, стандартные методы лазерной сварки не всегда обеспечивают нужные технологические результаты. В таких случаях оптимальным решением может стать автоматический лазерный сварочный аппарат с подачей проволоки. Для каких изделий подходит этот способ сварки? Можно ли использовать его для нержавеющей и углеродистой стали, алюминиевых сплавов и оцинкованных листов? На что обратить внимание при покупке такого оборудования?
Компания Guangdong Pudian Automation Technology Co., Ltd. (далее — «Pudian» или «PDKJ»), производитель лазерных сварочных аппаратов из провинции Гуандун, предлагает широкий выбор оборудования для лазерной сварки. В этой статье рассматриваются особенности работы, области применения и ключевые критерии выбора автоматических лазерных сварочных аппаратов с подачей проволоки с учётом конструкции оборудования, свойств материалов и конкретных требований к сварке.
I. Что такое автоматический лазерный сварочный аппарат с подачей проволоки?
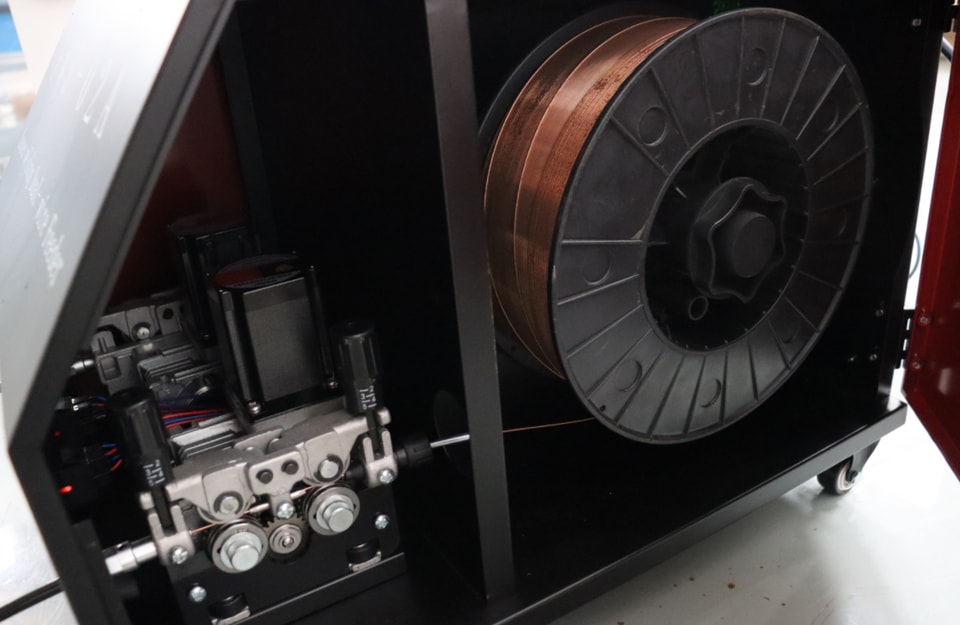
Автоматический лазерный сварочный аппарат с подачей проволоки — это система, которая непрерывно подаёт присадочную проволоку в зону сварки. Лазер расплавляет основной металл и проволоку, формируя сварной шов.
В отличие от лазерной сварки без присадочной проволоки, этот метод предусматривает дополнительную подачу присадочного материала. При подходящих технологических условиях он помогает заполнить зазоры между деталями, улучшить формирование шва и сваривать соединения, для которых требуется дополнительный присадочный металл.
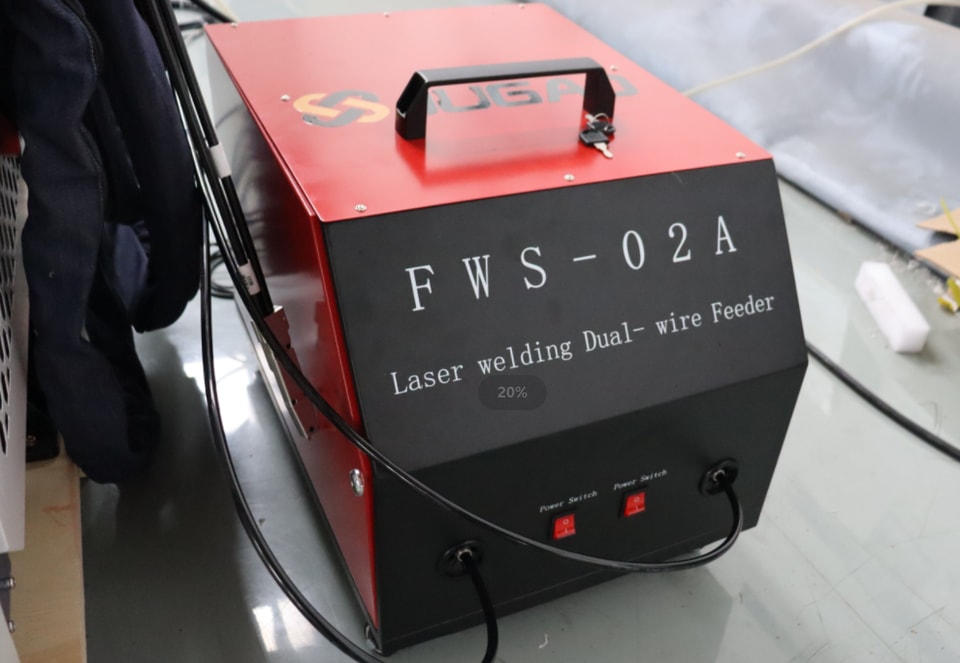
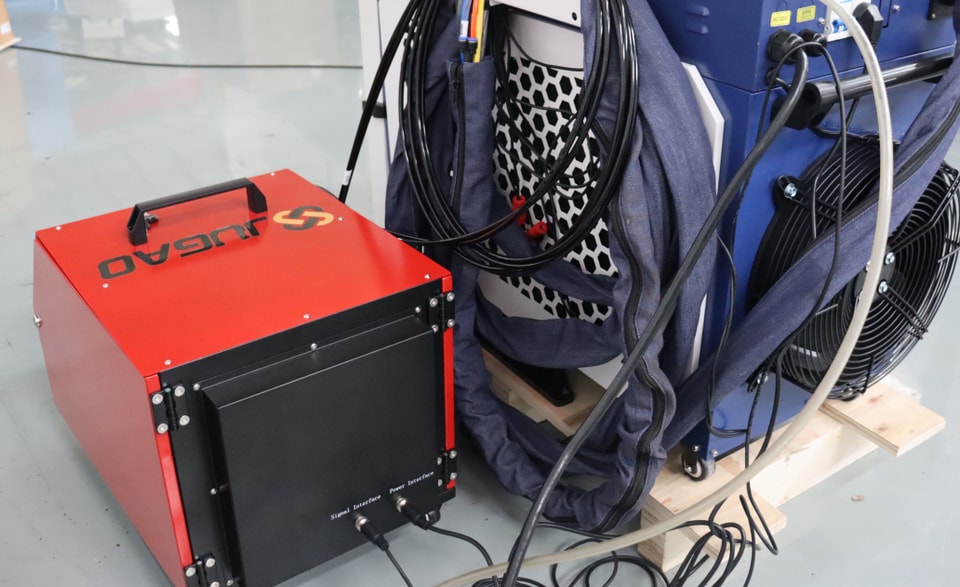
Обычно такое оборудование включает источник лазерного излучения, сварочную головку, механизм подачи проволоки, систему управления и другие вспомогательные компоненты. Точная комплектация зависит от модели и требований конкретного применения.
Важно учитывать, что наличие автоматической подачи проволоки не означает, что присадочную проволоку необходимо использовать для каждой детали, и не гарантирует превосходства результата над сваркой без её подачи. Решение следует принимать с учётом типа соединения, сборочных зазоров, требований к шву и свойств свариваемых материалов.
II. В чём особенности автоматического лазерного сварочного аппарата с подачей проволоки?
1. Подача присадочного материала для формирования шва
Если в соединении деталей есть зазор или для формирования шва требуется дополнительный присадочный материал, автоматическая система подаёт сварочную проволоку в соответствии с заданными параметрами процесса.
Однако возможности заполнения зазоров не безграничны. Необходимо тщательно сбалансировать такие параметры, как ширина зазора, диаметр и скорость подачи проволоки, мощность лазера и скорость сварки. При чрезмерном зазоре или нестабильной сборке шов может оказаться недостаточно заполненным или сформироваться некачественно.
2. Более стабильная подача проволоки
Автоматический механизм обеспечивает непрерывную подачу сварочной проволоки и снижает вариативность, характерную для ручной подачи. При стабильных параметрах процесса, характеристиках проволоки и положении заготовки это помогает поддерживать равномерность сварки.
Тем не менее на конечный результат влияют состояние системы подачи, качество поверхности проволоки и настройки процесса, заданные оператором.
3. Применение для различных металлических конструкций
Системы лазерной сварки с автоматической подачей проволоки можно рассматривать для обработки нержавеющей и углеродистой стали, некоторых алюминиевых сплавов и других совместимых металлических заготовок — в зависимости от требований к материалу и процессу.
Материалы различаются по поглощению лазерного излучения, теплопроводности и металлургическим свойствам, поэтому нельзя считать, что для сварки нового материала достаточно лишь заменить проволоку. Особенно важно проверить технологический процесс при работе с алюминиевыми сплавами, оцинкованными листами и разнородными металлами.
4. Необходимо учитывать внешний вид шва и последующую обработку
Лазерная сварка отличается концентрированным подводом тепла; правильные настройки процесса помогают контролировать зону термического влияния. Однако ровность шва, необходимость шлифовки и риск деформации детали зависят от материала, конструкции, точности сборки и параметров процесса.
Поэтому преимущества системы лазерной сварки с автоматической подачей проволоки следует оценивать на реальных деталях, а не делать выводы только по названию оборудования.
III. Для каких изделий подходит лазерная сварка с автоматической подачей проволоки?
Применимость лазерной сварки с автоматической подачей проволоки зависит прежде всего от материала заготовки, конфигурации соединения, требований к шву и особенностей производства. Рассмотрим изделия, для которых стоит оценить этот процесс. 1. Корпуса и шкафы из нержавеющей стали, а также листовые металлоконструкции
Корпуса оборудования, шкафы управления, металлические стеллажи и другие изделия из нержавеющей стали и листового металла часто имеют длинные прямолинейные швы, угловые соединения или определённые сборочные зазоры.
Для изделий, которым требуется заполнение шва или улучшение его формирования в соединении, может подойти автоматическая лазерная сварка с подачей проволоки.
При выборе следует учитывать следующие ключевые факторы:
Толщина материала
Конфигурация соединения
Будет ли сварной шов видимым
Требования к шлифовке после сварки или обработке поверхности
Если зазоры при сборке значительны, прежде всего необходимо повысить точность позиционирования и сборки. Не следует полагаться только на подачу проволоки для компенсации конструктивных проблем.
2. Кронштейны, рамы и компоненты промышленного оборудования из углеродистой стали
При изготовлении некоторых кронштейнов, металлических рам, элементов конструкций оборудования и соединительных деталей из углеродистой стали часто необходимо найти баланс между производительностью сварки и качеством сварного шва.
Если конфигурация соединения подходит для лазерной сварки и требуется присадочный материал, можно рассмотреть автоматизированную систему лазерной сварки с подачей проволоки.
В реальных условиях процесс сварки следует выбирать с учетом толщины материала, длины шва, требований к прочности соединения и механических нагрузок, которым будет подвергаться деталь. Надежность соединения несущих конструкций нельзя оценивать только по внешнему виду сварного шва. При необходимости контроль качества следует проводить в соответствии с техническими требованиями к изделию.
3. Кухонная утварь, изделия из металла и продукция из нержавеющей стали
К металлической кухонной утвари, корпусам изделий из металла, декоративным металлическим элементам и различной продукции из нержавеющей стали часто предъявляются особые требования к внешнему виду сварного шва.
Автоматизированная лазерная сварка с подачей проволоки может применяться для некоторых типов соединений, особенно если требуется присадочный материал. Однако если изделию необходимы мелкие сварные точки, незаметные швы без следов или минимальная зона термического влияния, следует рассмотреть и другие методы лазерной сварки, а не выбирать автоматически систему с подачей проволоки.
4. Некоторые изделия из алюминиевых сплавов и металлические узлы
При лазерной сварке алюминиевых сплавов процесс сильно зависит от состояния материала, чистоты поверхности, зазоров в соединении и конкретных параметров сварки. Возможность применения автоматической подачи проволоки для отдельных корпусов, кронштейнов и металлических деталей из алюминиевых сплавов оценивают с учетом марки и толщины материала, а также конфигурации соединения.
Важно учитывать, что добавление присадочной проволоки при сварке алюминиевого сплава само по себе не гарантирует стабильного результата. Совместимость проволоки с основным металлом, условия газовой защиты и конкретные параметры сварки необходимо проверить в ходе испытаний.
5. Оцинкованный листовой металл и многосоставные конструкционные элементы
При сварке оцинкованных листов необходимо учитывать влияние цинкового покрытия на процесс: могут возникать пористость, брызги металла и нестабильное формирование сварного шва.
Для корпусов, кронштейнов и деталей из оцинкованного листового металла лазерную сварку—при необходимости — с подачей проволоки—можно оценить с учетом конструкции соединения. При этом необходимо внимательно контролировать состояние поверхности материала, диапазон параметров процесса и безопасность сварки. Автоматическая подача проволоки сама по себе не устраняет проблемы, вызванные цинковым покрытием, поэтому возможность применения технологии необходимо подтвердить испытаниями образцов.
В целом системы лазерной сварки с автоматической подачей проволоки лучше всего подходят для металлических изделий, к соединениям которых предъявляются особые требования по геометрии, заполнению зазоров или формированию сварного валика, а материалы и технологический процесс уже прошли проверку.
IV. Когда автоматическая подача проволоки может не потребоваться?
Автоматическая подача проволоки нужна не для каждого изделия, свариваемого лазером. Если детали отличаются высокой точностью сборки, зазоры в соединениях минимальны и присадочный материал не требуется, подойдет лазерная сварка без подачи проволоки.
Для прецизионных мелких деталей, локальной точечной сварки и компонентов, чувствительных к нагреву, необходимо тщательно оценить способ сварки, конфигурацию оборудования и конкретные требования к процессу.
Перед покупкой рассмотрите три вопроса:
Требуется ли присадочный материал для соединения деталей? (Это основной критерий при определении необходимости подачи проволоки.)
Возникают ли при применении действующих технологий сварки проблемы с допустимыми зазорами или формированием шва? (Убедитесь, что подача проволоки действительно поможет их решить.)
Позволит ли добавление присадочной проволоки обеспечить требуемое качество и при этом соблюсти необходимую продолжительность производственного цикла? (Оцените целесообразность решения с подачей проволоки в целом.)
Если ответить на эти вопросы затруднительно, перед принятием решения о необходимости системы автоматической подачи проволоки рекомендуется провести оценку технологии сварки.
V. На что обратить внимание при выборе аппарата лазерной сварки с автоматической подачей проволоки?
При выборе производителя аппаратов лазерной сварки—например, в провинции Гуандун—помимо изучения конфигурации оборудования, важно проверить следующие аспекты. Во-первых, убедитесь в совместимости основного металла и присадочной проволоки. Укажите тип, толщину и состояние поверхности основного материала, чтобы проверить, подходят ли выбранный тип и характеристики проволоки.
Во-вторых, уточните требования к сварному шву и соединению. Четко определите длину шва, конфигурацию соединения, сборочный зазор, требования к внешнему виду и стандарты прочности конструкции.
В-третьих, оцените параметры подачи проволоки и лазера. Скорость подачи проволоки, скорость сварки, мощность лазера и угол наклона сварочной головки необходимо тщательно согласовать. Как правило, регулировки одного параметра недостаточно для решения всех проблем.
В-четвертых, учитывайте производительность и требования к эксплуатации. При мелкосерийном производстве широкой номенклатуры изделий отдавайте предпочтение гибкому оборудованию, которое легко перенастраивать. Для массового производства важны возможность непрерывной работы, точность позиционирования оснастки и оптимизация рабочих процессов.
В-пятых, проведите испытания на реальных деталях. Настоятельно рекомендуем использовать детали заказчика’— реальные изделия заказчика—или репрезентативные образцы—чтобы оценить формирование сварного шва, глубину проплавления, разбрызгивание металла, термическую деформацию и качество соединения до окончательного выбора оборудования.
Итоги
Автоматизированные лазерные сварочные системы с подачей проволоки подходят прежде всего для металлических изделий, требующих заполнения сварного шва, улучшения его внешнего вида или обеспечения заданных характеристик соединения. Возможные области применения:
Корпуса из нержавеющей стали
Кронштейны из углеродистой стали
Детали и компоненты оборудования
Некоторые конструкционные детали из алюминиевых сплавов и оцинкованной стали
В конечном счёте пригодность оборудования определяется конкретными материалами, геометрией соединения, требованиями к сварке и условиями производства. Компаниям, выбирающим производителя лазерных сварочных аппаратов в провинции Гуандун, рекомендуется сначала чётко определить требования к продукции, а затем проверить технологический процесс, протестировав реальные заготовки.
