- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Какие факторы влияют на периодичность замены изнашиваемых деталей трубогибочного станка?
Какие факторы влияют на периодичность замены изнашиваемых деталей трубогибочного станка?

При работе на одном и том же трубогибочном станке в одних цехах изнашиваемые детали служат целый год, а в других их приходится менять уже через три месяца. Дело’не в везении—а в следующих факторах.
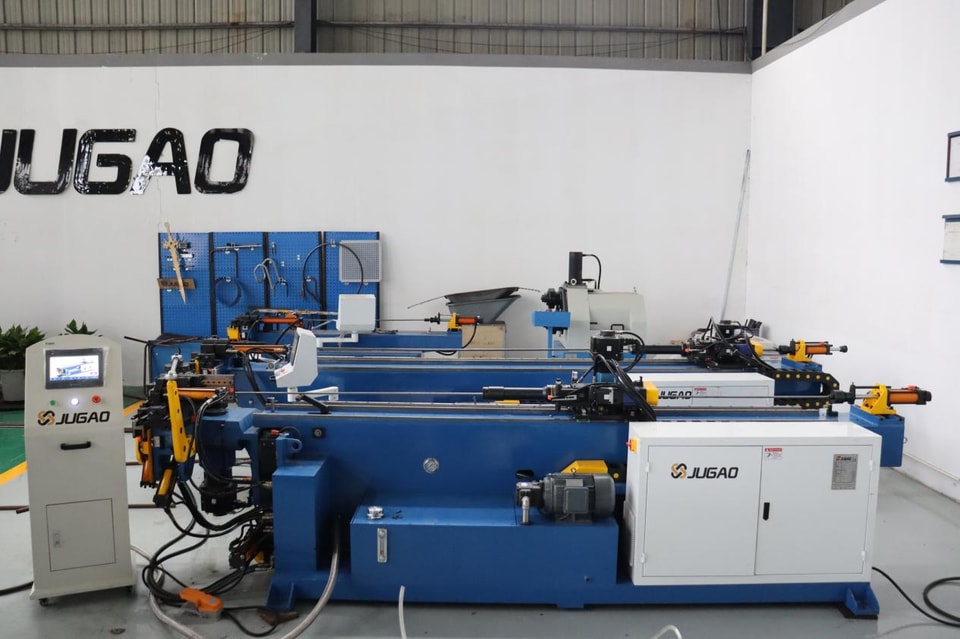
I. Интенсивность производства
Станки, работающие в две или три смены в день—или в непрерывном режиме—естественным образом быстрее изнашивают дорны, штампы и зажимные блоки, чем оборудование, используемое время от времени. Непрерывная работа приводит к накоплению тепла и повторяющимся нагрузкам, ускоряя усталость материала. Интервалы замены следует определять по фактическому времени работы, а не по календарю.
II. Тип материала и толщина стенки
Такие материалы, как нержавеющая и высокопрочная сталь, а также трубы с толстыми стенками создают значительно большее трение и усилие при гибке, чем низкоуглеродистая сталь или алюминий, поэтому штампы и дорны изнашиваются быстрее. Особое внимание требуется при частой смене материалов: например, гибка нержавеющей стали с настройками, оптимизированными для алюминия, резко сократит срок службы изнашиваемых деталей.
III. Качество штампов и обработка поверхности
Износостойкость существенно зависит от материала—например, закаленной стали или специальных сплавов,—а также от обработки поверхности, такой как азотирование или хромирование. Высококачественные штампы могут стоить дороже при покупке, но благодаря более длительному сроку службы и стабильному качеству гибки они выгоднее в долгосрочной перспективе. Штампы низкого качества могут быть дешевле, однако их приходится чаще менять, а результаты работы нередко оказываются нестабильными.
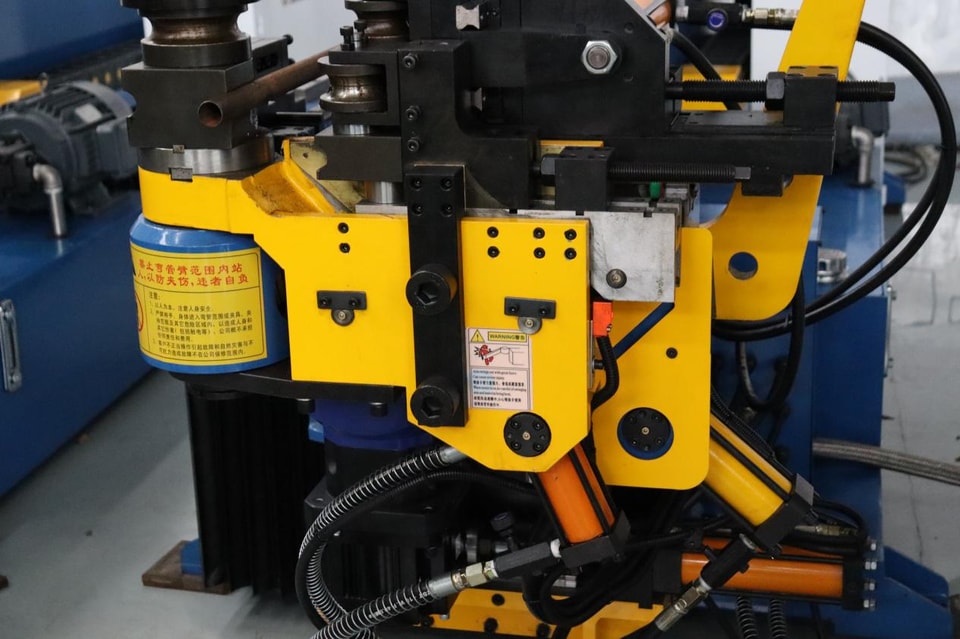
IV. Точность центровки и сопряжения
Если дорн или штамп неправильно отцентрирован относительно оси гибки, контакт становится неравномерным, что ускоряет локальный износ. Проверка сопряжения после смены оснастки или технического обслуживания поможет предотвратить ненужные повреждения оборудования.
V. Настройки параметров гибки
Чрезмерная скорость гибки, слишком высокое усилие зажима или неправильное положение дорна ускоряют износ. Снижение скорости гибки и точная калибровка давления часто позволяют продлить срок службы изнашиваемых деталей без ущерба для производительности.
VI. Смазка и техническое обслуживание
Недостаточная смазка увеличивает трение и нагрев, вызывая быстрый износ дорнов и штампов. Использование подходящей смазки, ее регулярное нанесение и плановые осмотры помогают поддерживать износ на предсказуемом и контролируемом уровне. Во многих случаях преждевременный выход деталей из строя в конечном счете связан с проблемами смазки.
VII. Квалификация операторов и стабильность процесса
Опытные операторы знают, как задавать параметры, распознавать необычные шумы и своевременно вносить корректировки. Различия в настройках между сменами могут привести к неравномерному износу. Стандартизация рабочих процедур и надлежащее обучение — эффективные способы продлить срок службы оснастки.
Периодичность замены изнашиваемых деталей не является фиксированной величиной. Она зависит от интенсивности производства, материалов, качества оснастки, параметров, смазки и действий персонала. Записывая наработку и условия эксплуатации при каждой замене и накапливая данные за несколько циклов, можно определить оптимальный график замены для вашего цеха.
