- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как настроить траекторию сварки для роботизированного лазерного сварочного аппарата?
Как настроить траекторию сварки для роботизированного лазерного сварочного аппарата?

Благодаря высокой степени автоматизации, высокой точности сварки и стабильной производительности роботизированные лазерные сварочные комплексы стали востребованным оборудованием в таких отраслях, как производство метизов, новая энергетика, автомобилестроение и прецизионная обработка листового металла. Однако производители и операторы, только начинающие работать с автоматизированной сваркой, часто сталкиваются с двумя основными трудностями:
Во-первых, им сложно задать траекторию сварки, и система управления роботом кажется слишком сложной.
Во-вторых, они опасаются, что не удастся обеспечить достаточную точность сварки сложных, неправильной формы или многогнутых деталей с узкими зазорами—из-за чего шов может не совпасть с заданной линией, отдельные участки останутся несваренными, а качество шва будет неоднородным.
На самом деле задать траекторию для роботизированной лазерной сварки не так сложно. Освоив стандартный порядок работы и применяя подходящие методы программирования и настройки, можно легко задать траекторию и добиться высокой точности сварки—даже на сложных деталях,—преодолев ограничения ручной сварки по точности.
В этой статье подробно описан весь процесс задания траектории роботизированной лазерной сварки, рассмотрены способы точной обработки сложных деталей и распространённые трудности в работе. Руководство поможет организовать эффективное производство.
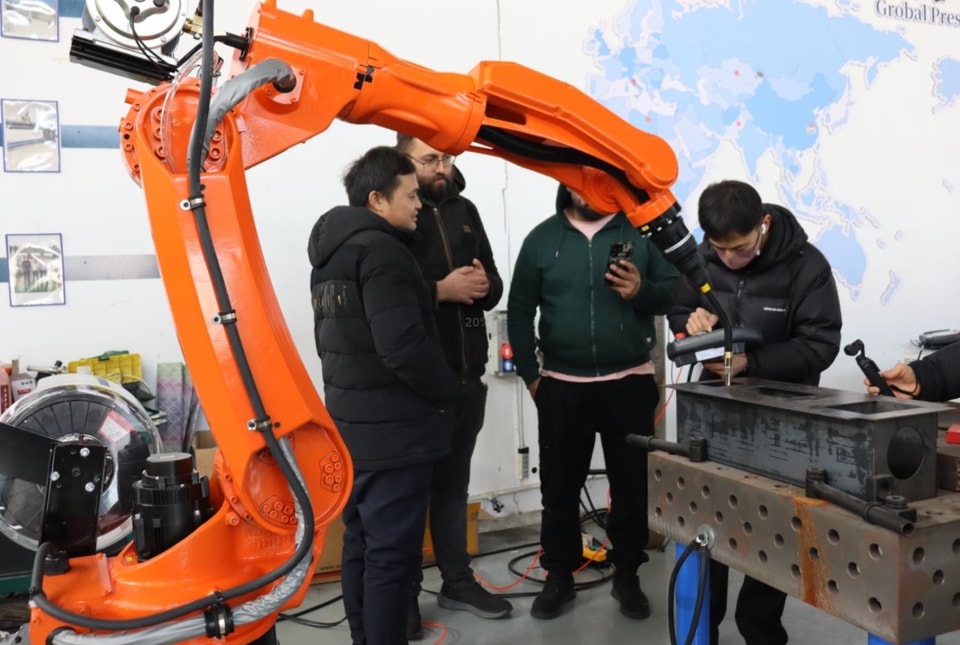
I. Подготовка: основа точной сварки
Тщательная подготовка необходима для точного задания траектории и сварки без дефектов. Если пропустить этот этап, шов может не совпасть с заданной линией или траектория — сместиться. Независимо от сложности детали необходимо выполнить следующие подготовительные действия:
1. Установка и закрепление детали
Роботизированная сварка — это автоматизированный процесс, выполняемый по заданной программе, который требует точного позиционирования детали. Сначала надёжно закрепите деталь в специальном приспособлении: она должна располагаться ровно и устойчиво, без смещения, а зона сварки — находиться в пределах рабочей досягаемости робота. Кроме того, приспособление необходимо откалибровать, чтобы положение точек и швов оставалось одинаковым для каждой партии деталей,—исключая отклонение траектории из-за смещения детали. 2. Калибровка оборудования и лазерной сварочной горелки
После включения системы выполните возврат робота в исходное (нулевое) положение, чтобы задать точку отсчёта для движения манипулятора. Затем откалибруйте ориентацию и фокусное расстояние лазерной сварочной горелки. Отрегулируйте высоту и угол наклона горелки с учётом толщины и материала детали, чтобы лазерное пятно точно совпадало со сварочным швом. Также проверьте защитное стекло горелки’и механизм подачи проволоки (если используется присадочная проволока): на них не должно быть загрязнений и препятствий, способных снизить точность сварки.
3. Предварительная настройка основных параметров сварки
Заранее задайте основные параметры—такие как мощность лазера, скорость сварки, скорость подачи проволоки и расход газа,—с учётом материала детали (например, нержавеющей стали, алюминиевого сплава или меди) и её толщины. Предварительная настройка основных параметров избавит от необходимости многократно корректировать их на этапе программирования траектории. Это позволит сосредоточиться на калибровке координат траектории и повысить общую эффективность подготовки.
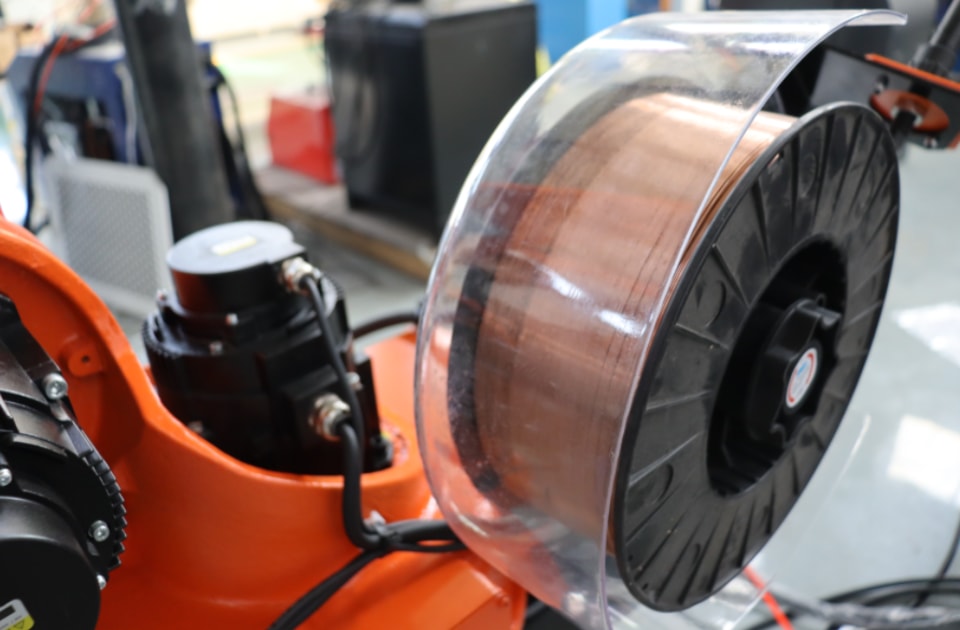
II. Программирование траектории роботизированной лазерной сварки: два основных метода
Траекторию роботизированной лазерной сварки обычно программируют двумя способами: методом обучения или офлайн-программированием. Первый подходит для простых деталей и новичков, поскольку не требует предварительного опыта. Второй лучше использовать для сложных деталей и серийного производства с частой сменой изделий: он обеспечивает более высокую точность и эффективность. Выберите метод, соответствующий типу деталей и требованиям производства.
Метод 1. Программирование методом обучения (самый распространённый; рекомендуется новичкам)
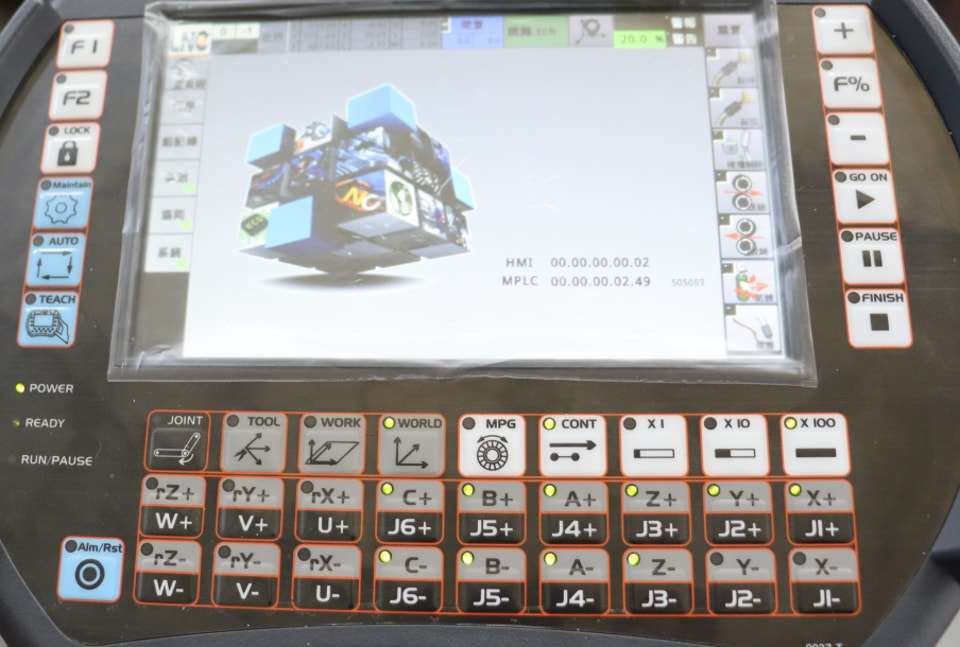
Программирование методом обучения — наиболее распространённый способ задания траектории сварки непосредственно на производстве. Оператор с помощью ручного пульта обучения перемещает робота и последовательно записывает точки траектории сварки. Этот способ прост и интуитивно понятен—он отлично подходит для задания траекторий стандартных геометрических форм: прямых линий, дуг и простых фигур неправильной формы—и позволяет выполнять программирование непосредственно на месте, без специализированного ПО.
Пошаговая инструкция по программированию методом обучения
1. Переключение в режим обучения. Переведите систему управления роботом в режим обучения и разблокируйте манипулятор. С помощью пульта обучения перемещайте робота, предварительно убедившись, что права управления активны и работа выполняется безопасно. 2. Обучение точкам и их запись. Перемещайте манипулятор со сварочной горелкой, последовательно подводя её к ключевым точкам шва: начальной, точкам перегиба, конечной и точкам перехода дуги. Достигнув нужного положения, нажмите кнопку «Запись» на пульте обучения — система автоматически сохранит координаты. Для простых прямых швов достаточно записать начальную и конечную точки, а для сложных швов с несколькими изгибами необходимо записать каждую ключевую точку перегиба.
3. Формирование траектории. После записи всех ключевых точек выберите на пульте обучения тип траектории: линейную, круговую или непрерывную. Система автоматически соединит точки и сформирует полный маршрут сварки.
4. Настройка скорости движения по траекторииОтрегулируйте скорость сварки для разных участков траектории—например, снизьте скорость в узких зазорах и на углах, а на длинных прямых участках увеличьте её—чтобы обеспечить равномерность сварного шва и предотвратить отклонение горелки.
5. Пробный запуск без сварки. Отключите лазер и выполните пробный проход робота по запрограммированной траектории без сварки. Убедитесь, что она точно совпадает со швом, проверьте возможные отклонения и исключите риск столкновения с заготовкой или оснасткой. Приступайте к пробной сварке только после того, как убедитесь в правильности настроек.
Способ 2: автономное программирование (высокая точность; оптимально для сложных деталей)
При автономном программировании специализированное ПО для роботов используется для моделирования траектории, планирования маршрута и отладки с помощью симуляции на компьютере. Робота не нужно выводить из производственного процесса, поэтому этот метод идеально подходит для сложных деталей неправильной формы, многомерных и извилистых швов, а также высокоточных компонентов. Точность траектории значительно выше, чем при ручном обучении, а риск столкновений во время программирования на производстве исключён.
Пошаговая инструкция по автономной настройке
1. Импорт 3D-модели. Импортируйте 3D-модель детали из CAD-системы в ПО для автономного программирования. Это позволит воспроизвести реальные размеры детали, расположение сварных швов и её геометрию, создав виртуальную рабочую среду.
2. Планирование виртуальной траектории. В программном обеспечении вручную задайте маршрут сварки с учётом ориентации швов. Настройте углы, дуги и зазоры с учётом особенностей сложных деталей: швов неправильной формы, узких зазоров или глубоких канавок. 3. Настройка параметров и ориентации. Задайте в ПО ориентацию сварочной горелки, параметры лазера и скорость перемещения. Смоделируйте весь процесс сварки, чтобы оптимизировать траекторию движения и исключить возможные столкновения и помехи.
4. Экспорт и передача программы. После завершения планирования траектории создайте исполняемую программу, совместимую с роботом. Передайте её в’шкаф управления роботом с помощью кабеля передачи данных или USB-накопителя и загрузите в систему.
5. Точная настройка и калибровка на месте. После загрузки программы выполните пробный проход без сварки. При необходимости скорректируйте точки траектории, учитывая расхождения между реальной деталью и виртуальной моделью, чтобы траектория точно соответствовала фактическому сварному шву.
III. Как точно сваривать сложные детали: ключевые решения
Для сложных деталей—например, с криволинейными поверхностями неправильной формы, множественными изгибами, узкими зазорами, глубокими полостями или сверхтонкими высокоточными компонентами—роботизированная лазерная сварка обеспечивает высокую точность и отсутствие дефектов при условии оптимизации траектории и правильного выбора вспомогательного оборудования. Это позволяет эффективно избежать смещения шва, пропусков и неравномерности сварного валика. Основные решения:
1. Интеграция системы позиционирования на основе машинного зрения (ключ к точности)
Это необходимая конфигурация для точной сварки сложных деталей. Система машинного зрения на основе лазерного датчика или CCD-камеры позволяет роботу автоматически обнаруживать положение шва и отслеживать его траекторию. Даже при небольших отклонениях положения детали система корректирует траекторию робота’в реальном времени, обеспечивая динамическое отслеживание шва. Это избавляет от постоянных ручных корректировок и значительно повышает точность сварки сложных деталей неправильной формы, а также при частой смене изделий—с погрешностью не более 0,05 мм.
2. Оптимизация траектории движения и ориентации сварки
Для деталей с множественными изгибами, углами и узкими зазорами избегайте резких изменений направления. Используйте переходы по дуге вместо резких поворотов под прямым углом, чтобы лазерное пятно не смещалось. Настройте угол наклона сварочной горелки с учётом конструкции детали—особенно при работе с глубокими полостями и труднодоступными углами—чтобы лазер на протяжении всего процесса оставался перпендикулярным шву или был правильно ориентирован относительно него. Кроме того, снизьте скорость сварки на углах для равномерного распределения тепла и предотвращения смещения шва или чрезмерного тепловложения (перегрева). 3. Выбор высокоточных роботов и оснастки
Для сварки сложных деталей выбирайте промышленных роботов с шестью осями и высокоточным сервоприводом: они работают плавнее и обеспечивают минимальное отклонение траектории. Используйте вместе с ними изготовленную на заказ высокоточную оснастку со специальными позиционирующими пазами, соответствующими геометрии детали. Это обеспечивает неподвижную фиксацию детали—без люфта и смещения—и гарантирует высокую точность траектории с самого начала.
4. Сегментированное обучение и точная настройка
Для особо сложных швов или швов, состоящих из множества участков, применяйте сегментированное обучение и отладку. Разбейте сложную траекторию на более короткие и простые сегменты, отдельно откалибруйте точки и настройте параметры для каждого участка. Затем объедините сегменты в единую траекторию. Такой подход упрощает отладку и обеспечивает точное выполнение каждого участка шва.
IV. Краткое руководство по настройке траектории
При настройке траекторий для роботизированной лазерной сварки используйте программирование методом обучения для простых деталей—это эффективный, удобный и простой в освоении способ. Для сложных деталей применяйте автономное программирование в сочетании с позиционированием на основе машинного зрения — это обеспечит максимальную точность и гибкость. Точное первоначальное позиционирование и калибровка, соблюдение стандартизированного процесса программирования и оптимизация параметров траектории под конкретные требования помогут добиться высокой точности сварки.—будь то стандартные детали с прямым швом или сложные компоненты неправильной формы, с изгибами или глубокими полостями—тем самым в полной мере используя преимущества роботизированной лазерной сварки — высокую точность и производительность.
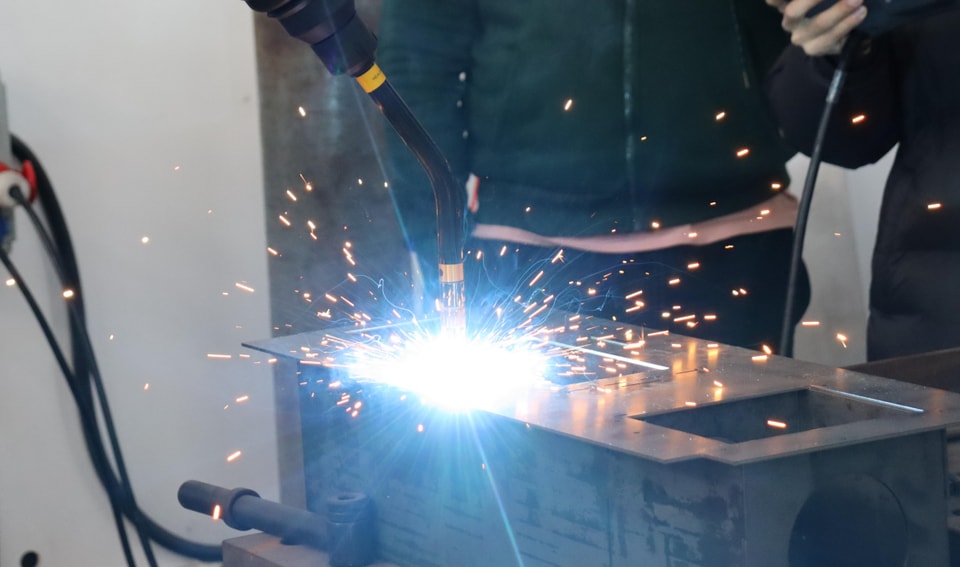
Новичкам лучше начинать с программирования методом обучения на простых заготовках. Освоив запись точек и отладку траекторий, можно перейти к офлайн-программированию более сложных деталей. Такой пошаговый подход поможет легко настраивать траектории и решать задачи, связанные с точностью сварки.
