- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Основные факторы энергопотребления координатно-пробивного пресса и способы его снижения
Основные факторы энергопотребления координатно-пробивного пресса и способы его снижения

СОДЕРЖАНИЕ 1. Основные конструктивные особенности станка, влияющие на энергопотребление • Мощность и КПД приводного двигателя, а также конструкция силовой передачи • Инерция маховика и потери энергии в муфте и тормозе • Давление и регулирование подачи гидравлического насоса • Интеллектуальные функции ЧПУ и алгоритмы управления движением 2. Параметры заготовки и процесса, определяющие энергопотребление • Толщина листа и предел прочности при растяжении • Острота инструмента и геометрия зазора матрицы • Ход ползуна и выдержка в нижней мёртвой точке 3. Производственные привычки, помогающие снизить потребление электроэнергии • Перенос работ с высокой нагрузкой на периоды низких тарифов на электроэнергию • Оптимизация раскладки деталей и последовательности перемещений инструмента • Использование режимов ожидания и автоматического перехода в спящий режим 4. Профилактическое обслуживание и модернизация оборудования для долгосрочной экономии • Внедрение прогнозного обслуживания на основе данных о состоянии оборудования • Установка частотно-регулируемых приводов на прессах предыдущих поколений • Переход на сервоприводные координатно-пробивные системы с прямым приводом 5. Часто задаваемые вопросы • Точный мониторинг и сравнительный анализ энергопотребления прессов • Учет потребления сжатого воздуха во вспомогательных контурах • Оценка окупаемости прессов с высокой энергоэффективностью 6. Заключение и поддержка JUGAO в проведении энергоаудита |
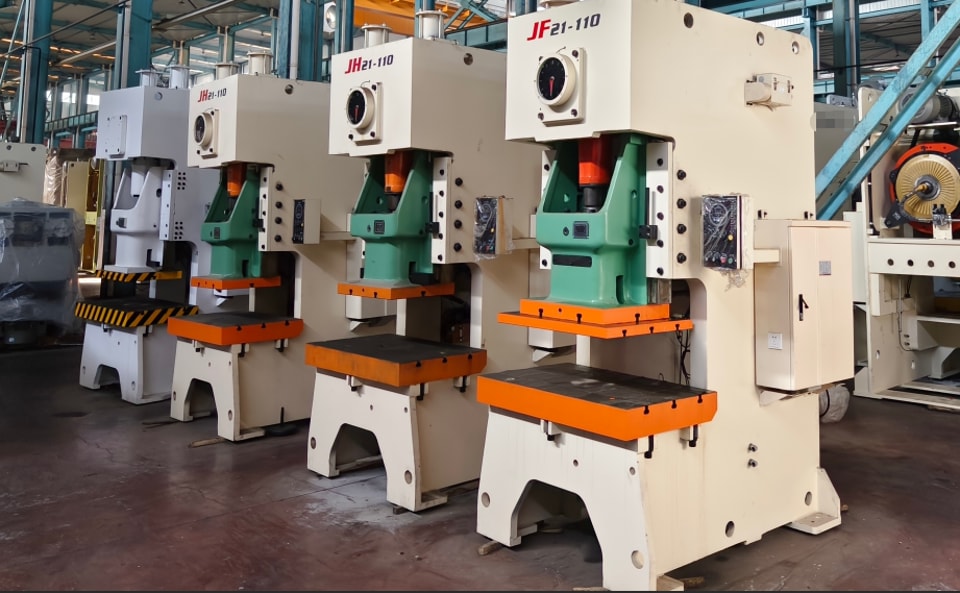
При оценке прессов на загруженном участке металлообработки быстро становится очевидно, что потребление электроэнергии — незаметная статья расходов, о которой часто не задумываются до получения ежемесячного счета за электричество. Чтобы защитить рентабельность, важно понимать, почему два пресса с сопоставимым усилием развивают совершенно разный расход электроэнергии в киловатт-часах. В этом техническом руководстве мы рассмотрим механические и эксплуатационные факторы, влияющие на энергопотребление координатно-пробивных прессов, объясним, как эффективно отслеживать показатели мощности, и предложим проверенные на практике способы снизить расход электроэнергии без ущерба для скорости цикла и точности деталей.
1. Основные конструктивные особенности станка, влияющие на энергопотребление
Мощность и КПД приводного двигателя, а также конструкция силовой передачи
На долю главного приводного двигателя приходится большая часть электрической нагрузки пресса. Современные сервоприводы с прямым приводом обычно потребляют на 10–25% меньше электроэнергии, чем традиционные гидравлические силовые установки. Существенно снизить чистое энергопотребление помогают двигатели с классом энергоэффективности IE3 или IE4 в сочетании с рекуперативными приводами, которые улавливают энергию торможения и возвращают ее в шину постоянного тока.
Инерция маховика и потери энергии в муфте и тормозе
В механических координатно-пробивных прессах предыдущих поколений используются массивные вращающиеся маховики, накапливающие кинетическую энергию. Однако при каждом цикле муфты значительная часть мощности теряется из-за трения и нагрева. Современные пневматические или гидравлические муфты-тормоза с интеллектуальным управлением сокращают ненужное вращение маховика на холостом ходу и помогают избежать паразитного расхода электроэнергии между ударами.
Давление и регулирование подачи гидравлического насоса
В обычных гидравлических координатно-пробивных прессах насосы с постоянным рабочим объемом непрерывно работают при максимальном давлении в системе, даже когда ползун неподвижен. Установка частотно-регулируемых приводов или замкнутых сервогидравлических систем согласует производительность насоса с текущей потребностью в формовании и значительно снижает ток двигателя при неполной нагрузке или в режиме ожидания.
Интеллектуальные функции ЧПУ и алгоритмы управления движением
Современные системы ЧПУ рассчитывают оптимальные траектории перемещения инструмента, исключают лишние холостые удары и группируют близко расположенные отверстия. Это сокращает как время перемещения по столу, так и расход электроэнергии на каждую готовую заготовку. Регулярное обновление прошивки системы управления — простой способ оптимизации: в новых версиях часто улучшаются профили разгона и алгоритмы управления энергопотреблением.
2. Параметры заготовки и процесса, определяющие энергопотребление
Толщина листа и предел прочности при растяжении
Пробивка более толстых листов или высокопрочных сплавов, например нержавеющей стали, требует большего усилия и, соответственно, повышает ток двигателя. Расчет необходимого усилия для обработки каждого листа до подготовки коммерческого предложения позволяет точно оценить энергозатраты еще до начала производства.
Острота инструмента и геометрия зазора матрицы
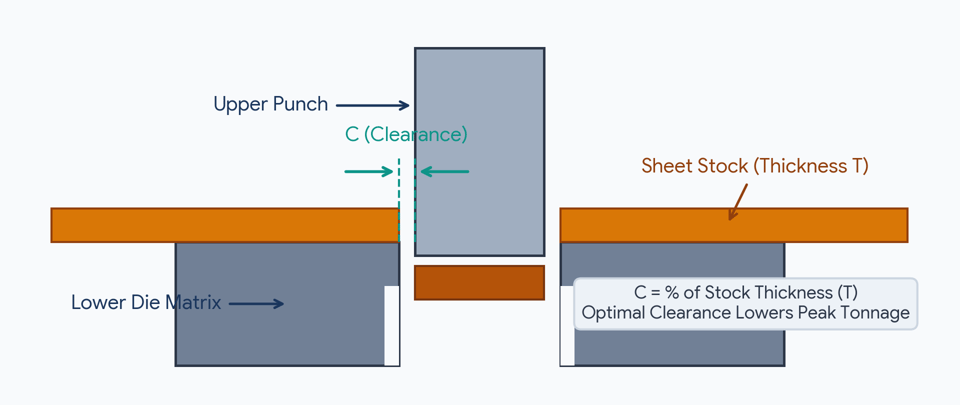
Изношенные кромки пуансонов или неправильно подобранный зазор между пуансоном и матрицей увеличивают усилие, необходимое для разрушения металла, и повышают нагрузку на двигатель. Соблюдение графика переточки и правильный выбор зазора позволяют снизить пиковый ток до 15% и одновременно продлить срок службы инструмента.
Ход ползуна и выдержка в нижней мёртвой точке
Избыточный ход ползуна расходует электроэнергию на ненужные вертикальные перемещения. Настройка верхней точки реверса на минимальную высоту, достаточную для прохода над листом, и сокращение времени выдержки в нижней мертвой точке повышают частоту ударов и экономят электроэнергию.
3. Производственные привычки, помогающие снизить потребление электроэнергии
Перенос работ с высокой нагрузкой на периоды низких тарифов на электроэнергию
Ночью и в выходные тарифы на электроэнергию часто заметно ниже. Перенос пробивки толстого листа и длительных серий на периоды низкого тарифа позволяет сократить ежемесячные расходы предприятия на электроэнергию примерно на 15–20%.
Оптимизация раскладки деталей и последовательности перемещений инструмента
Последовательная обработка отверстий, расположенных близко друг к другу, предотвращает постоянные разгоны и торможения сервоприводов при перемещении по рабочему столу. Энергосберегающие режимы раскладки в CAM-системе и настройка профилей разгона с учетом динамики пресса помогают свести к минимуму пиковую нагрузку на приводы осей.
Использование режимов ожидания и автоматического перехода в спящий режим
Современные координатно-пробивные комплексы с ЧПУ оснащаются энергосберегающими режимами ожидания, в которых гидравлические насосы и сервоприводы отключаются во время пауз. Даже короткие задержки при загрузке, длящиеся 30 секунд, в сумме приводят к значительным потерям энергии за тысячи смен. Поэтому операторам важно регулярно переводить оборудование в режим ожидания.
4. Профилактическое обслуживание и модернизация оборудования для долгосрочной экономии
Внедрение прогнозного обслуживания на основе данных о состоянии оборудования
Непрерывный контроль температуры гидравлической жидкости, фазного тока двигателя и вибрации станины позволяет выявить механическое сопротивление или утечку в клапанах задолго до серьезной поломки и резкого роста энергопотребления. Еженедельная регистрация исходных показателей помогает службе технического обслуживания своевременно принимать меры.
Установка частотно-регулируемых приводов на прессах предыдущих поколений
Для старых координатно-пробивных прессов с асинхронными двигателями постоянной скорости установка частотно-регулируемого привода — один из наиболее быстрых способов окупить вложения. На машинах с переменной нагрузкой срок окупаемости часто составляет менее 24 месяцев.
Переход на сервоприводные координатно-пробивные системы с прямым приводом
Электрические сервоприводные координатно-пробивные прессы полностью исключают гидравлический контур, устраняя постоянные потери на работу насосов и нагрузку на холодильную установку. Замена изношенного гидравлического пресса современной сервоприводной электрической системой обычно позволяет снизить энергопотребление на 30–40% и вдвое сократить ежегодные расходы на обслуживание.
5. Часто задаваемые вопросы
Вопрос 1. Как точно измерить энергопотребление координатно-пробивного пресса на производстве?
Установите отдельный встроенный счетчик или регистратор мощности с клещевыми датчиками на главный питающий кабель пресса, чтобы фиксировать потребление в кВт·ч за смену и на партию деталей. Сравнение показателей для разных сплавов и толщин листа быстро выявляет неэффективные режимы.
Вопрос 2. Какова доля сжатого воздуха в общем энергопотреблении координатно-пробивного пресса?
На пневматические контуры удаления отходов, распыления смазки и обдува деталей обычно приходится 5–10% общего энергопотребления станка. Устранение утечек в коллекторе и снижение давления воздуха до минимального рабочего уровня предотвращают бесполезную работу компрессора.
Вопрос 3. Оправдывает ли энергоэффективный координатно-пробивной пресс более высокую первоначальную стоимость?
Для предприятий со средними и большими объемами производства — безусловно. Если промышленный тариф на электроэнергию превышает 0,10 доллара США за кВт·ч, экономия на оплате электроэнергии и сокращение расходов на обслуживание гидравлики обычно компенсируют разницу в первоначальной стоимости за 18–36 месяцев.
6. Заключение и сотрудничество с JUGAO Снижение энергопотребления при координатной пробивке листового металла требует сочетания высокоэффективных приводов, грамотного программирования в CAM-системе и регулярного обслуживания инструмента. Модернизируя двигатели и приводы, оптимизируя последовательность ударов и поддерживая режущие кромки в хорошем состоянии, вы сможете существенно снизить расходы на электроэнергию без потери производительности и качества кромок. Хотите оценить эффективность действующей линии прессов или узнать о современных сервоприводных электрических решениях? Свяжитесь с инженерной командой JUGAO — мы поможем выявить возможности для быстрой экономии энергии и подобрать модернизацию с высокой окупаемостью под ваши производственные задачи. |
