- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Почему шумит штамповочный пресс и как его сделать тише?
Почему шумит штамповочный пресс и как его сделать тише?

Содержание
1. Принцип работы
2. Меры по снижению шума штамповочного пресса
• Снижение шума непосредственно в источнике
• Звукоизоляция на пути распространения шума
• Применение вибро- и звукоизоляционных материалов
3. Заключение
Чрезмерный шум по-прежнему остается серьезной проблемой на предприятиях по обработке листового металла. Практические способы снизить шум штамповочного пресса важны не только для комфорта операторов — они помогают соблюдать нормы охраны труда и безопасности на рабочем месте. Обычно шум возникает из-за резонанса конструкций, высокоскоростных соударений металлических деталей при резке и неоптимальных настроек пресса. Ниже рассмотрены проверенные на практике инженерные решения, которые позволяют снизить уровень шума в цехе, заботиться о здоровье персонала и поддерживать максимальную эффективность производства.
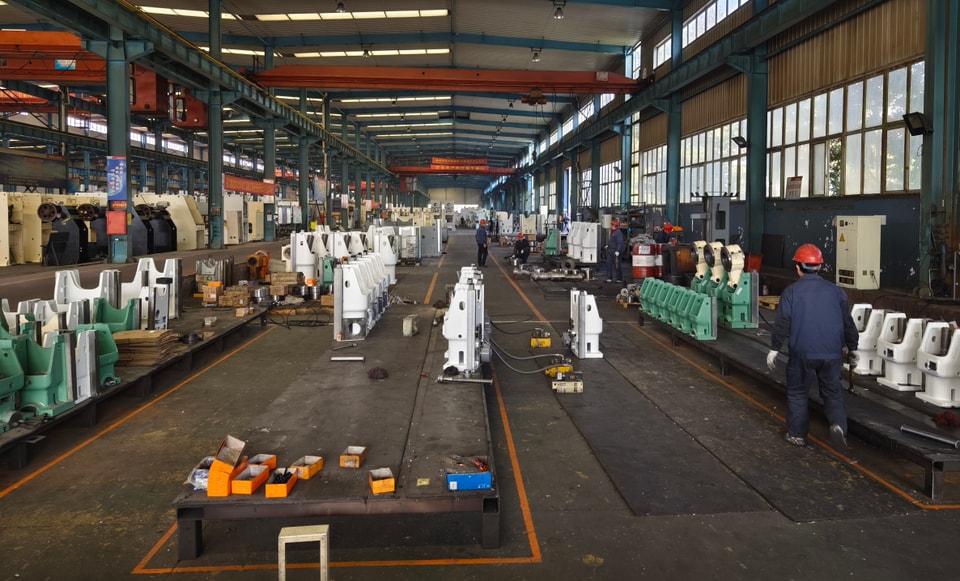
По своей конструкции пробивной пресс представляет собой механический или гидравлический штамповочный пресс. В промышленном производстве штамповка листового металла имеет существенные преимущества перед традиционной обработкой резанием: она экономит сырье и электроэнергию, обеспечивает высокую производительность, не требует сложного обучения операторов и позволяет получать сложные формы с помощью специальных штампов, недостижимые при фрезеровании или точении. Поэтому технология штамповки продолжает осваивать новые отрасли производства.
Штамповка в основном применяется для плоских металлических листов. Используя специализированную оснастку, на прессе выполняют вырубку, пробивку, формовку, глубокую вытяжку, обрезку кромок, чистовую вырубку, чеканку, клепку и холодное выдавливание. Штампованные детали применяются как в повседневных товарах, так и в высокотехнологичном оборудовании: от настенных выключателей, розеток, кухонной посуды и корпусной мебели до компьютерных корпусов, авиационных узлов и оборонных систем.
Принцип работы
Механический штамповочный пресс преобразует вращательную кинетическую энергию в возвратно-поступательное вертикальное движение. Главный приводной двигатель вращает массивный маховик. При включении муфты крутящий момент передается через редуктор, коленчатый или эксцентриковый вал и шатун, приводя ползун в вертикальное движение. Все вращающиеся элементы от двигателя до шатуна движутся по круговой траектории.
Для преобразования вращения в прямолинейный ход ползуна между шатуном и ползуном устанавливают шарнирное соединение. В конструкциях прессов обычно используют сферический шарнир или цилиндрический палец, преобразующие вращение в линейное усилие. При движении вниз пуансон оказывает на листовой металл усилие, превышающее предел текучести материала, вызывая пластическую деформацию и позволяя получать детали с точными контурами и допусками.
Для получения чистого реза и точной формы требуется согласованная пара штампа — верхний пуансон и нижняя матрица. Заготовку помещают между ними, а пресс прикладывает контролируемое усилие. Мощные реактивные силы, возникающие при разрушении материала, поглощаются и стабилизируются жесткой станиной пресса.
Штамповочные прессы относятся к самым шумным видам оборудования в производственном цехе. В действующих штамповочных цехах уровень шума обычно достигает 90–110 дБ(A), что создает серьезный риск для слуха персонала и шумовое воздействие на расположенные рядом предприятия.
Меры по снижению шума штамповочного пресса
1. Снижение шума непосредственно в источнике
Самый эффективный способ снизить шум при штамповке — устранить вибрацию и энергию ударов непосредственно в месте их возникновения:
• Выбирайте прессы с малошумной конструкцией:При выборе нового оборудования с учетом бюджета отдавайте предпочтение современным конструкциям прессов и приводов, изначально рассчитанным на низкий уровень шума.
• Оптимизируйте геометрию оснастки и зазор:При проектировании штампов инженеры нередко упускают из виду акустические характеристики. Точная настройка радиального зазора между пуансоном и матрицей сама по себе может снизить шум примерно на 5 дБ(A). Замена пуансонов с плоской рабочей поверхностью на ступенчатые или скошенные режущие кромки распределяет нагрузку при резке и позволяет дополнительно снизить шум на 5–10 дБ(A), хотя сложный контур детали усложняет изготовление штампа. Полиуретановые съемники и внутренние амортизирующие элементы также смягчают удар при снятии детали.
• Уточняйте допуски кривошипно-ползунного механизма:В механических прессах используются кривошипно-ползунные механизмы, где изношенные посадки вызывают металлический стук. Монтаж подшипников строго в соответствии с заводскими требованиями к предварительному натягу и соблюдение жестких сборочных допусков предотвращают ударные нагрузки. Если в процессе эксплуатации зазоры увеличились, применение более вязкой смазки в подшипниковых узлах усиливает демпфирование масляной пленкой и снижает шум при работе на холостом ходу.
• Модернизируйте муфту и зубчатую передачу:Замена жестких механических муфт на фрикционные пневматические муфты в наклоняемых прессах с открытой рамой (OBI) и прессах с прямыми стойками устраняет резкий шум при включении. Замена цилиндрических прямозубых шестерен привода на прецизионные косозубые или шевронные шестерни практически полностью устраняет шум зацепления.
• Используйте штампы со скошенной режущей кромкой:Замена плоских режущих поверхностей на скошенные или наклонные режущие кромки позволяет пуансону постепенно проходить по листу, а не одновременно воздействовать на весь контур. Увеличение продолжительности резки снижает пиковую ударную нагрузку. Уровень шумоподавления зависит от угла скоса: наклон от 3° до 10° обычно обеспечивает оптимальный баланс между снижением шума и долговечностью инструмента.
• Закройте вращающиеся приводы и рабочую зону штампа:Жесткие звукоизолирующие кожухи на маховике и верхней зубчатой передаче блокируют шум привода непосредственно у источника. Для мощных двигателей подходят специальные частичные или полные звукоизолирующие кожухи. В зоне нижней плиты и штампа можно установить подвижные защитные ограждения или прозрачные звукоизолирующие экраны с внутренней облицовкой из акустического пеноматериала — они значительно ослабляют ударный шум при штамповке.
2. Звукоизоляция на пути распространения шума
Если одних изменений конструкции пресса недостаточно для достижения безопасного уровня шума, надежную защиту обеспечивает прерывание распространения воздушных звуковых волн до того, как они достигнут работников:
• Подвесные звукопоглощающие панели и облицовка стен:Подвесные акустические панели под потолком или звукопоглощающая облицовка бетонных стен цеха препятствуют многократному отражению звуковых волн и обычно снижают фоновый уровень шума примерно на 6 дБ(A).
• Локальные звукоизолирующие барьеры:Передвижные звукопоглощающие перегородки вокруг шумных прессов защищают соседние рабочие места и зоны операторов, снижая уровень шума на месте примерно на 8 дБ(A).
• Полностью звукоизолирующие кабины:На высокоскоростных непрерывных линиях штамповки значительного снижения шума на 15–25 дБ(A) можно добиться, поместив весь пресс в модульную звукоизолирующую кабину. В таких конструкциях предусмотрены шумоглушенные приточные и вытяжные воздуховоды, предотвращающие перегрев, а также быстро открывающиеся акустические двери и смотровые окна из многослойного безопасного стекла для регулярной проверки штампов и технического обслуживания.
3. Применение вибро- и звукоизоляционных материалов
• Установите виброизолирующие опоры:Установите под опоры пресса прочные эластомерные или пружинные виброизоляторы, чтобы препятствовать распространению структурного шума через бетонную плиту.
• Установите модульные звукоизолирующие кожухи:Окружите штамповочные участки с высоким уровнем шума звукопоглощающими металлическими кожухами, чтобы локализовать воздушный шум непосредственно у оборудования.
• Установите акустические панели на стены и потолок:Облицуйте близлежащие строительные поверхности перфорированными металлическими или минераловатными акустическими панелями, чтобы поглощать отражённый звук.
• Используйте оснастку с низким уровнем шума:Выбирайте пуансоны со скошенной режущей кромкой, демпфированные съёмные плиты и прецизионно шлифованные матрицы, снижающие ударный шум при пробивке.
• Точно настройте параметры хода пресса:Настройте скорость ползуна, закрытую высоту и усилие формовки на минимально необходимые значения, обеспечивающие качественную обработку детали, и избегайте чрезмерного ударного воздействия при пробивке.
• Установите специальные акустические экраны в зоне штампа:Закрепите откидные или сдвижные ограждения из поликарбоната и пеноматериала непосредственно над проёмом стола пресса, чтобы снизить шум в зоне оснастки.
Заключение
Чтобы снизить шум штамповочного пресса, необходимо комплексно сочетать модернизацию механических узлов, продуманную конструкцию штампа и регулярное обслуживание оборудования. Виброизолирующие опоры в сочетании с острым инструментом со скошенной режущей кромкой, надлежащей смазкой и квалифицированной работой операторов помогут сделать пресс тише, безопаснее и производительнее. Хотите улучшить акустические характеристики вашего производства? Свяжитесь с JUGAO — мы подберём решение с учётом ваших задач: звукоизолирующие кожухи, прецизионную оснастку или готовые системы пробивки.
