- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Сравнение результатов лазерной сварки и вариантов применения для разных материалов
Сравнение результатов лазерной сварки и вариантов применения для разных материалов

Лазерная сварка отличается высокой концентрацией энергии, высокой скоростью сварки и небольшой зоной термического влияния. Ее широко применяют в обработке металлических изделий и листового металла, производстве автомобильных компонентов и бытовой техники, новой энергетике и изготовлении прецизионных металлических деталей. По мере роста требований предприятий к производительности сварки, эстетике изделий и точности обработки все больше компаний обращают внимание на лазерное сварочное оборудование.
Однако для лазерной сварки разных металлов нельзя использовать одни и те же технологические параметры. Материалы различаются коэффициентом поглощения лазерного излучения, теплопроводностью, температурой плавления, состоянием поверхности и склонностью к термической деформации. Поэтому даже при использовании одного и того же лазерного сварочного аппарата результаты могут существенно различаться.
Какие режимы лазерной сварки подходят для распространенных материалов — нержавеющей и углеродистой стали, оцинкованного листа, алюминиевых сплавов и меди? Чем отличаются результаты сварки этих материалов? И как предприятиям выбрать подходящее лазерное сварочное оборудование?
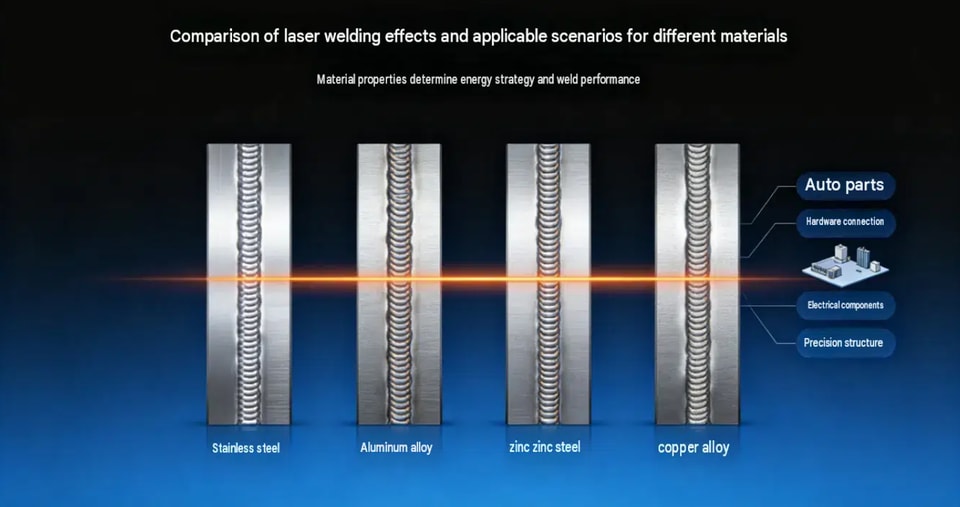
В этой статье рассматриваются свойства материалов, результаты сварки, типичные сложности и практические области применения, чтобы помочь предприятиям эффективнее оценивать решения для лазерной сварки.
I. Чем отличаются результаты лазерной сварки разных металлов?
Основной принцип лазерной сварки заключается в локальном нагреве материала лазерным лучом до плавления. Соединение формируется при образовании сварочной ванны. Качество сварки зависит не только от мощности лазера, но и от свойств материала, толщины листа, типа соединения, скорости сварки, положения фокуса и использования защитного газа.
Результаты лазерной сварки зависят от материала. Ниже приведены характеристики нескольких распространенных материалов.
Тип материала | Особенности лазерной сварки | Типичные сложности при сварке | Типичные области применения |
нержавеющая сталь | Как правило, хорошо подходит для лазерной сварки, а формирование шва легко контролировать. | Изменение цвета, деформация, требования к качеству поверхности и контроль формирования шва | Кухонная утварь, металлические изделия, медицинское оборудование, корпуса оборудования |
углеродистая сталь | Универсальный процесс, подходящий для сварки различных листовых материалов и конструкционных элементов. | Разбрызгивание металла, прожоги, деформация и проблемы с зазорами в соединении | Детали из листового металла, шасси и корпуса, автомобильные компоненты |
Оцинкованный лист | Подходит для некоторых видов оцинкованной стали, однако необходимо тщательно контролировать влияние цинкового покрытия. | Пористость, разбрызгивание металла и нестабильность сварного шва из-за паров цинка | Электрические шкафы, листовой металл для бытовой техники, вентиляционное оборудование |
Алюминиевый сплав | Отлично подходит для высокоскоростной сварки различных облегчённых конструкционных элементов. | Высокая отражательная способность, быстрая теплопроводность, риск образования горячих трещин и пористости | Компоненты для новой энергетики, автомобильные детали, алюминиевые конструкции |
Медь и медные сплавы | Подходит для некоторых токопроводящих деталей и изделий из медных сплавов. | Низкое поглощение лазерного излучения, быстрая теплопроводность и сложность контроля сварочной ванны | Электрические разъёмы, токопроводящие компоненты, различные электронные детали |
Приведённые выше характеристики носят общий характер. Фактические результаты сварки необходимо проверять с учётом конкретной марки материала, толщины листа, состояния поверхности, конфигурации соединения и требований к качеству.
II. Лазерная сварка нержавеющей стали: для изделий с высокими требованиями к внешнему виду шва и точности обработки
Нержавеющая сталь — один из наиболее распространённых материалов для лазерной сварки. Её широко используют в производстве металлических изделий, кухонного оборудования, оборудования для пищевой промышленности, медицинской техники и корпусов промышленного оборудования.
При правильном подборе материала и параметров процесса лазерная сварка позволяет получить относительно равномерный шов, а концентрированный подвод тепла помогает уменьшить термическую деформацию некоторых заготовок.
Основные преимущества лазерной сварки нержавеющей стали
1. Качественное формирование шва. При правильном подборе параметров и соответствующей конфигурации соединения можно получить ровный шов, отвечающий эстетическим требованиям многих металлических изделий.
2. Относительно небольшая зона термического влияния. По сравнению с некоторыми методами сварки с высоким тепловложением, лазерная сварка концентрирует тепло на меньшей площади, что помогает контролировать термическую деформацию тонколистовых заготовок. Однако это не исключает деформацию полностью.
3. Подходит для различных изделий из нержавеющей стали. Для листов, трубных фитингов, кронштейнов и корпусов оборудования можно выбрать ручной лазерный сварочный аппарат, аппарат с автоматической подачей проволоки или автоматизированный сварочный комплекс — в зависимости от конструкции заготовки.
Типичные области применения
Кухонная утварь из нержавеющей стали и металлические товары для дома;
Шасси, шкафы и корпуса оборудования из нержавеющей стали;
Металлические конструкционные детали промышленного оборудования;
Некоторые медицинские приборы и прецизионные металлические детали;
Кронштейны, фитинги и соединительные элементы из нержавеющей стали.
На что обратить внимание при лазерной сварке нержавеющей стали?
При сварке нержавеющей стали важно не только качество внешнего вида шва, но и его прочность, изменение цвета поверхности, окисление и коррозионная стойкость — в соответствии с требованиями к изделию.
Если к внешнему виду изделия предъявляются высокие требования, особое внимание следует уделить параметрам сварки, защитному газу, направлению сварки и монтажному зазору между заготовками. Для изделий с особыми требованиями к коррозионной стойкости или гигиене процесс также необходимо проверить на соответствие конкретным стандартам.
III. Лазерная сварка углеродистой стали: для обработки листового металла и производства металлических конструкций
Углеродистая сталь широко применяется при обработке листового металла, производстве корпусов и шкафов, автомобильных деталей, механического оборудования и различных металлических изделий. Для заготовок из углеродистой стали, подходящих для лазерной сварки, этот метод позволяет сочетать производительность с качеством сварного шва.
Особенности лазерной сварки углеродистой стали
1. Широкая область применения. От тонколистовых деталей до некоторых более массивных конструкционных элементов — подходящий процесс лазерной сварки можно выбрать с учётом толщины листа, типа соединения и требований к сварке.
2. Подходит для серийного производства. Для изделий со стабильными характеристиками заготовок и фиксированным расположением швов технологическая оснастка или автоматизированные комплексы помогают повысить темп производства и стабильность сварки.
3. Помогает контролировать термическую деформацию. При подходящих параметрах концентрированный подвод тепла способствует снижению деформации некоторых листовых деталей. Однако итоговый результат зависит от конструкции заготовки и последовательности сварки.
Типичные области применения
Корпуса из листового металла, шасси и шкафы;
Автомобильные металлические кронштейны и элементы конструкции;
Детали механического оборудования;
Штампованные металлические детали и металлические соединители;
Секции стальных труб и каркасные конструкции.
Часто задаваемые вопросы о лазерной сварке углеродистой стали
Если параметры сварки не соответствуют толщине листа, могут возникнуть такие проблемы, как разбрызгивание металла, прожог, непровар или неудовлетворительное формирование шва. На качество сварки также влияют чрезмерный зазор между заготовками, нестабильное позиционирование и масляные загрязнения на поверхности.
Поэтому при лазерной сварке углеродистой стали необходимо комплексно оценивать мощность лазера, скорость сварки, положение фокуса, тип соединения и точность сборки. Если зазор между заготовками меняется, следует также определить, требуется ли подача присадочной проволоки или оптимизация конструкции оснастки.
IV. Лазерная сварка оцинкованной стали: влияние цинкового покрытия и обеспечение стабильности процесса
Оцинкованную сталь широко применяют в электротехнических шкафах, корпусах бытовой техники, вентиляционном оборудовании, элементах конструкций систем кондиционирования и различных изделиях из листового металла. Поскольку поверхность стали покрыта слоем цинка, при лазерной сварке особое внимание следует уделять влиянию покрытия на стабильность сварочной ванны.
Основные сложности при лазерной сварке оцинкованной стали
Температура кипения цинка ниже температуры плавления стали. При нагреве цинковое покрытие в зоне сварки испаряется, и образующийся пар цинка—если ему не обеспечить выход—может нарушить формирование сварочной ванны и привести к таким дефектам, как пористость, разбрызгивание металла или нестабильное формирование сварного шва.
На конечный результат сварки также влияют толщина покрытия, состояние поверхности, зазор между листами и выбранный способ сварки.
Как улучшить результаты лазерной сварки оцинкованной стали
1. Контролируйте зазоры между заготовками и точность сборки. Правильно спроектированное соединение помогает стабилизировать процесс сварки, однако допустимые значения зазора следует определять по результатам технологических испытаний.
2. Оптимизируйте параметры сварки. Регулируйте мощность, скорость сварки и положение фокуса с учетом толщины материала и конфигурации соединения, чтобы обеспечить достаточное сплавление при минимально необходимом тепловложении.
3. Оцените способы сварки. Для некоторых изделий из оцинкованной стали стоит сравнить применимость различных траекторий сварки, конструкций соединений и методов подачи проволоки.
4. Обеспечьте вентиляцию и безопасность. При сварке оцинкованной стали могут образовываться пары, содержащие цинк. С учетом условий работы следует установить подходящую систему местной вытяжной вентиляции и принять необходимые меры по охране труда и технике безопасности.
Типичные области применения
Электрические шкафы управления и распределительные щиты;
Листовые металлические детали для систем кондиционирования, вентиляции и ОВКВ;
Металлические корпуса бытовой техники;
Кронштейны из оцинкованной стали;
Листовые металлические детали для автомобилей и промышленного оборудования.
При работе с оцинкованной сталью нельзя оценивать возможность лазерной сварки только по названию материала. Рекомендуется провести пробную сварку на фактическом материале и проверить наличие пористости и разбрызгивания, прочность шва и внешний вид поверхности.
V. Лазерная сварка алюминиевых сплавов: оптимальный выбор для облегченных металлических конструкций
Алюминиевые сплавы отличаются малым весом и высокой теплопроводностью, поэтому их широко применяют в автомобилестроении, новой энергетике, транспортной отрасли и при изготовлении промышленных конструкций. Лазерная сварка подходит для соединения некоторых деталей из алюминиевых сплавов, однако обычно требует более строгого контроля процесса, чем сварка распространенных марок стали.
Особенности лазерной сварки алюминиевых сплавов
1. Подходит для ряда облегченных конструкционных деталей. Для совместимых листов и конструкционных элементов из алюминиевых сплавов лазерная сварка обеспечивает высокую производительность и упрощает автоматизацию производства.
2. Быстрый отвод тепла. Благодаря высокой теплопроводности алюминиевых сплавов тепло быстро рассеивается, поэтому необходимо тщательно подобрать мощность лазера, скорость сварки и конструкцию соединения.
3. Важность марки материала. Свариваемость зависит от марки алюминиевого сплава: некоторые материалы и конфигурации соединений более склонны к горячим трещинам, пористости и снижению прочности соединения.
Типичные области применения
Компоненты автомобилей из алюминиевых сплавов;
Металлические конструкционные детали для новых энергетических технологий;
Корпуса и рамы из алюминиевых сплавов;
Алюминиевые конструкционные элементы промышленного оборудования;
Детали из алюминиевых сплавов для транспортной отрасли.
Что учитывать при лазерной сварке алюминиевых сплавов
На стабильность сварки могут влиять поглощение материалом лазерного излучения определенной длины волны, наличие поверхностной оксидной пленки, марка сплава и зазоры при сборке. Неподходящие параметры процесса могут привести к таким дефектам, как пористость, горячие трещины, непровар или деформация.
Для изделий с повышенными требованиями к качеству подходящий процесс следует определять путем испытаний на реальных заготовках. Необходимо комплексно оценить конструкцию соединения, защитный газ, чистоту материала и требования к контролю после сварки.
VI. Лазерная сварка меди и медных сплавов: для отдельных токопроводящих компонентов
Медь и ее сплавы широко применяются в электрических соединениях, токопроводящих компонентах, электронных деталях и различных промышленных изделиях. Из-за высокой’электрической и тепловой проводимости меди—в сочетании с относительно низкой степенью поглощения стандартного излучения ближнего инфракрасного диапазона при комнатной температуре—лазерная сварка этих материалов требует особенно строгого контроля технологического процесса.
Основные сложности лазерной сварки меди
1. Характеристики поглощения лазерного излучения влияют на стабильность процесса. Медь слабо поглощает многие распространенные длины волн лазерного излучения. Кроме того, по мере изменения состояния материала’в процессе сварки поглощение энергии может колебаться, что усложняет контроль сварочной ванны.
2. Быстрый отвод тепла. Высокая теплопроводность меди ускоряет передачу тепла, поэтому мощность, скорость сварки и конструкцию соединения необходимо учитывать в комплексе.
3. Повышенные требования к качеству. Для токопроводящих соединителей важно оценивать не только внешний вид сварного шва, но и прочность соединения, электрическое сопротивление и долговечность.
Типичные области применения
Медные электрические соединители;
Различные токопроводящие компоненты;
Металлические детали для электронной и электротехнической аппаратуры;
Отдельные изделия из промышленных медных сплавов.
Не для всех изделий из меди и ее сплавов подходят одни и те же лазерное оборудование и технологические процессы. Решение следует выбирать с учетом марки и толщины материала, конфигурации соединения, требований к качеству сварки и характеристик источника лазерного излучения.
VII. Как выбрать оборудование для лазерной сварки разных материалов?
Понимая различия между материалами, предприятия могут выбирать оборудование с учетом конструкции изделий, объема производства и требований к сварке. К распространенному оборудованию относятся ручные лазерные сварочные аппараты, аппараты с автоматической подачей проволоки, платформенные лазерные сварочные установки, гальванометрические (сканирующие) лазерные сварочные аппараты и роботизированные сварочные комплексы.
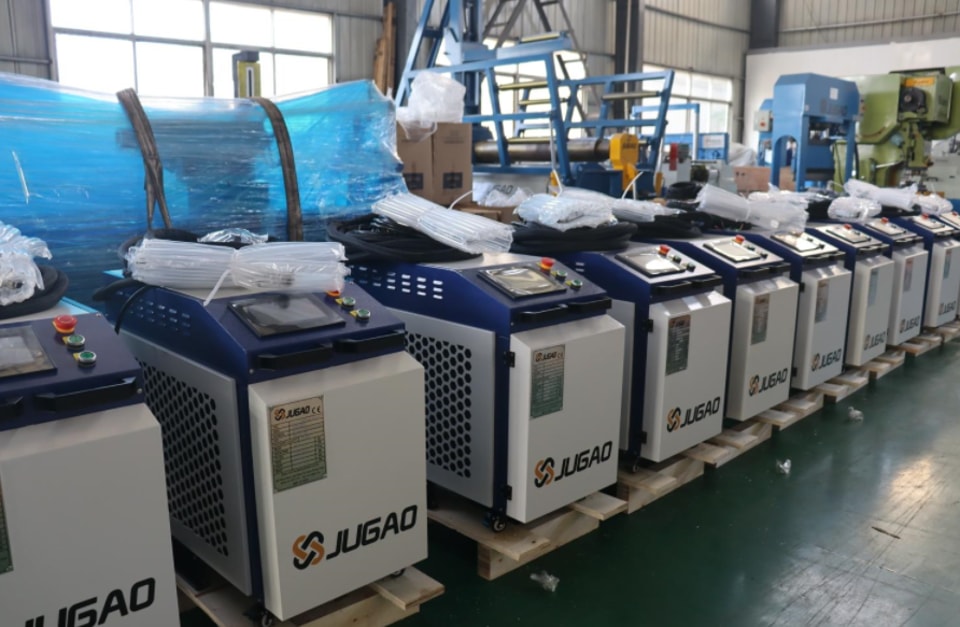
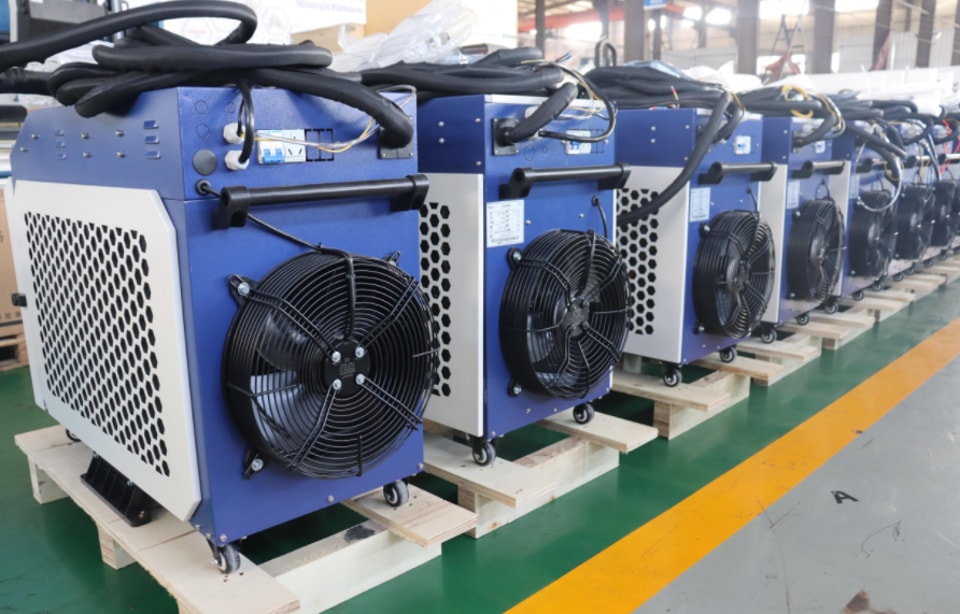
1. Ручные лазерные сварочные аппараты
Ручные лазерные сварочные аппараты подходят для задач, требующих гибкости в работе, частой смены места сварки или обработки изделий с широким диапазоном характеристик.
Для совместимых заготовок—из нержавеющей и углеродистой стали, а также некоторых других металлов—подходящее оборудование выбирают с учетом толщины листа, типа соединения и требований к внешнему виду шва. Если между заготовками есть значительные зазоры или требуется присадочный материал, также следует рассмотреть систему автоматической подачи проволоки.
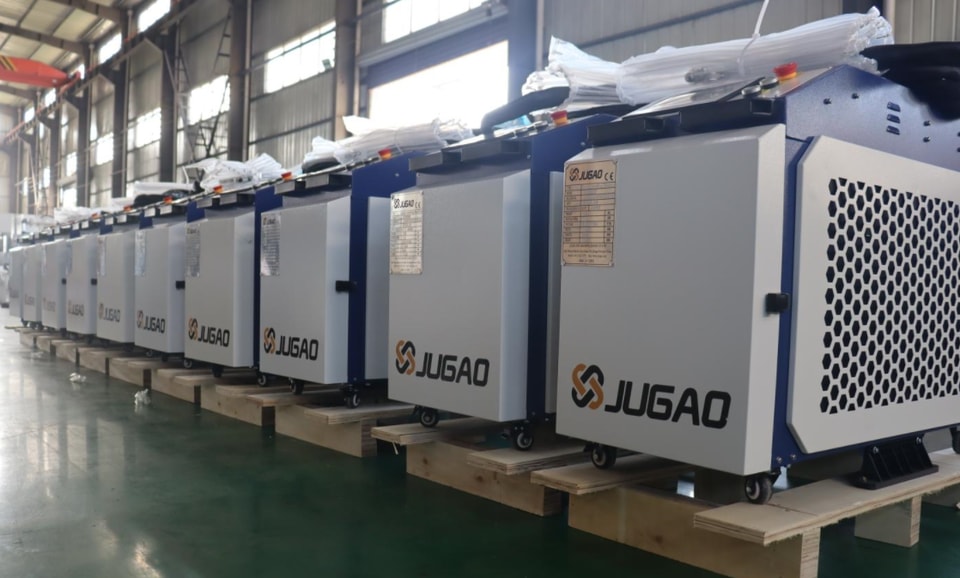
2. Лазерные сварочные аппараты с автоматической подачей проволоки
Если в соединениях между заготовками есть зазоры, требуется присадочная проволока или необходимо получить шов определенного профиля, стоит рассмотреть лазерный сварочный аппарат с автоматической подачей проволоки.
Скорость подачи, материал и диаметр проволоки, а также параметры лазера необходимо согласовать с материалом заготовки и технологией сварки; правильность настроек следует подтвердить практическими испытаниями.
3. Платформенные лазерные сварочные установки
Для изделий со стабильными размерами, четко заданными местами сварки и высокими требованиями к повторяемости процесса подходят платформенные лазерные сварочные установки.
Правильное позиционирование оснастки и управление движением повышают стабильность работы при серийном производстве. Пригодность установки следует оценивать с учетом размеров заготовок, траекторий сварки и требований к длительности производственного цикла. 4. Гальванометрическая лазерная сварочная машина
Гальванометрическая лазерная сварочная машина управляет перемещением лазерного луча с помощью сканирующей системы. Она подходит для задач, требующих высокоскоростного сканирования или обработки по заданным сложным траекториям.
Для небольших металлических компонентов, деталей с регулярными сварными швами и других изделий, подходящих для гальванометрической обработки, пригодность этой технологии оценивают с учетом размеров шва, требуемой рабочей зоны, свойств материала и стандартов качества.
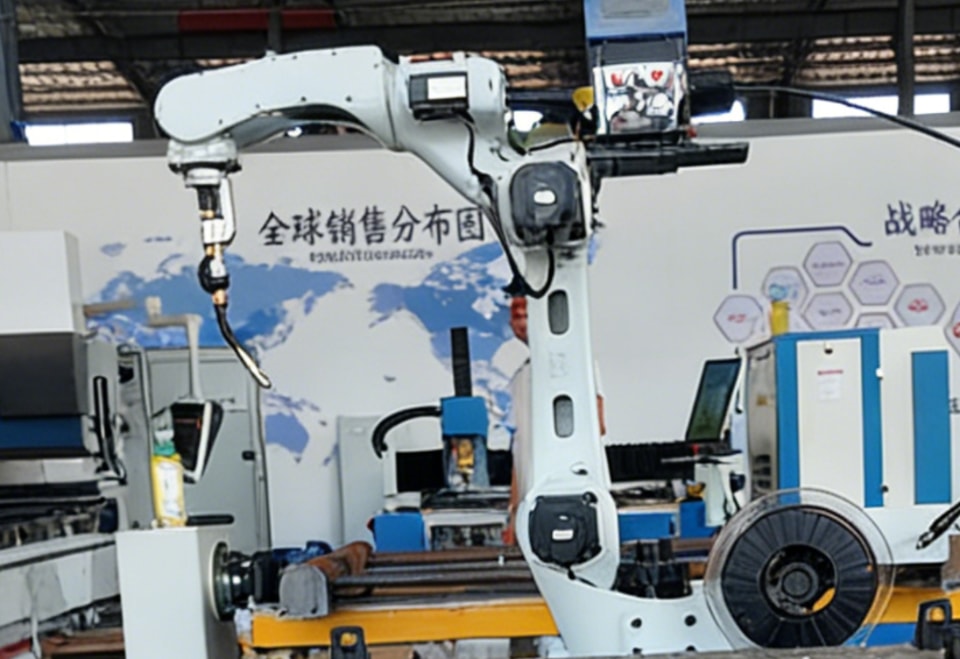
5. Роботизированный комплекс для лазерной сварки
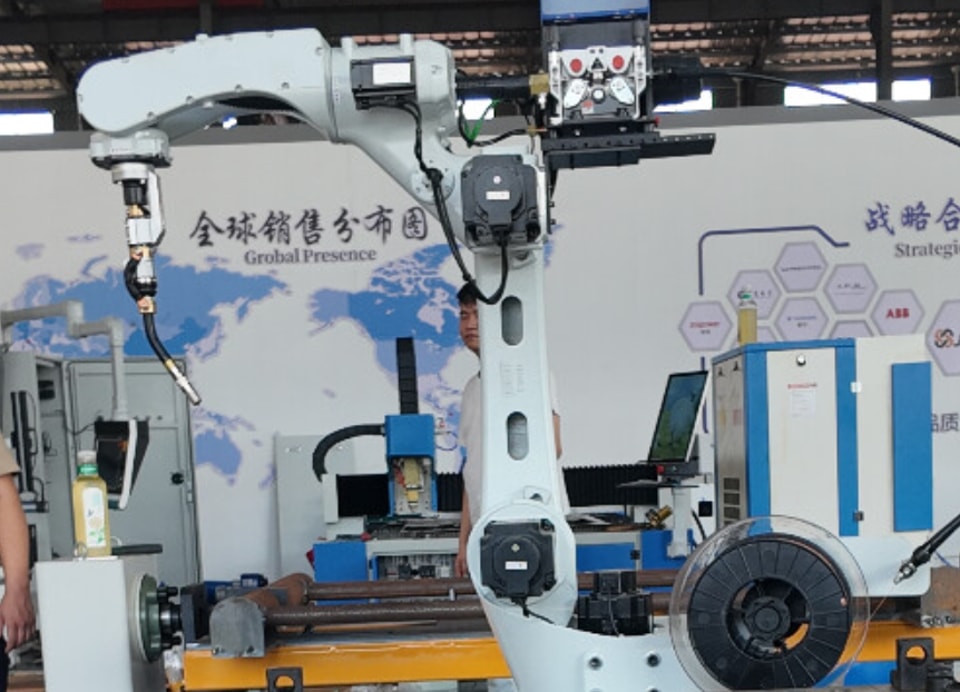
Роботизированный комплекс для лазерной сварки подходит для заготовок сложной формы, с несколькими зонами сварки, а также для крупносерийного производства—особенно если необходимо интегрировать системы загрузки и выгрузки, позиционирующие приспособления или другие производственные процессы.
Роботизированные решения оптимальны для стандартизированных повторяющихся производственных операций. Однако при планировании необходимо учитывать инвестиции в оборудование, позиционирование заготовок, программирование траекторий, меры безопасности и долгосрочное техническое обслуживание.
При выборе подходящего оборудования важно не просто стремиться к большей мощности лазера или более высокой степени автоматизации, а обеспечить соответствие возможностей оборудования’свойствам материала, требуемому качеству сварки и конкретным потребностям производства.
Краткое содержание:
Для лазерной сварки разных материалов необходимо правильно подобрать сочетание технологических процессов и оборудования.
Нержавеющая сталь обычно подходит для металлических изделий, где особенно важен внешний вид сварного шва. Углеродистая сталь широко используется для изготовления листовых компонентов и металлических конструкций. При сварке оцинкованной стали необходимо контролировать риск образования пор и разбрызгивания металла из-за испарения цинкового покрытия. При работе с алюминиевыми сплавами следует учитывать такие факторы, как теплопроводность, пористость и горячие трещины. Для меди и медных сплавов ключевое значение имеют особенности поглощения лазерного излучения и возможность контролировать сварочную ванну.
При выборе лазерного сварочного аппарата производственным предприятиям следует проводить комплексную оценку—с учетом марки материала, толщины листа, конфигурации соединения, требований к качеству сварного шва, продолжительности производственного цикла и потребностей в автоматизации—а не ориентироваться только на тип материала или номинальную мощность лазера.
