- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Пробивные станки: принципы работы, типы и критерии выбора
Пробивные станки: принципы работы, типы и критерии выбора

Содержание 1. Обзор координатно-пробивных станков 2. Основной принцип работы 3. Основные типы координатно-пробивных прессов 4. Гидравлические системы пробивки 5. Этапы гидравлического цикла штамповки 6. Защита оператора и безопасность оборудования 7. Основные критерии выбора подходящего координатно-пробивного пресса 8. Итоги |
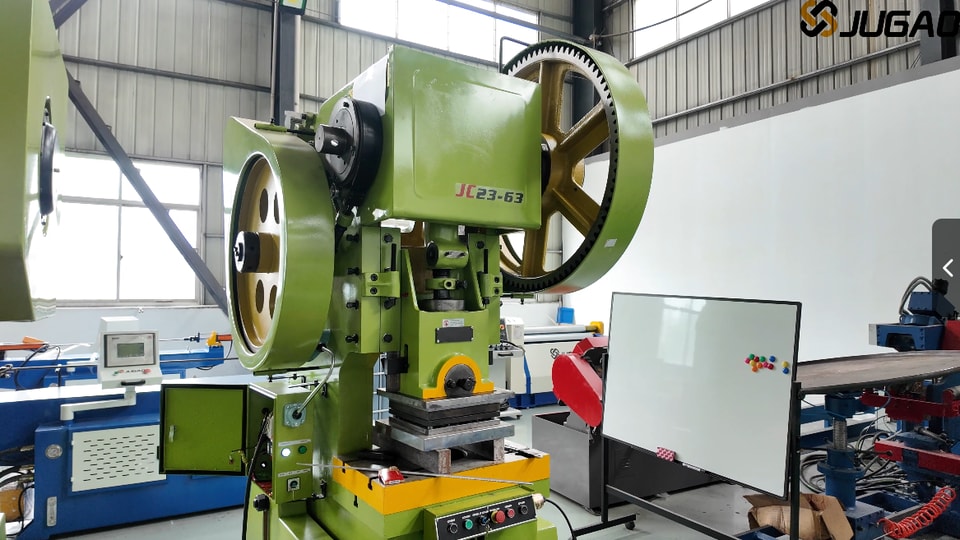
1. Обзор координатно-пробивных станков
Пробивные станки — специализированное промышленное оборудование для изготовления отверстий, пазов и отверстий сложной формы в различных материалах: от листового металла и полимеров до кожи и картона. В зависимости от задач производства такие системы приводятся в действие механическим, гидравлическим или пневматическим приводом. В линейке оборудования есть как компактные настольные прессы, так и крупные мощные производственные установки JUGAO, рассчитанные на непрерывную промышленную эксплуатацию.
В основе работы пробивного станка — продавливание закалённого прецизионно заточенного пуансона через заготовку за счёт давления жидкости, инерции маховика или сжатого воздуха. При проникновении пуансона нижняя матрица поддерживает края материала и вырубает отверстие с высокой точностью. Пробивное оборудование JUGAO незаменимо в современной металлообработке, производстве электроники и корпусов, обеспечивая стабильное качество отверстий без заусенцев.
2. Основной принцип работы
В производственных цехах такое оборудование часто называют пробивным прессом. Его работа основана на контролируемой пластической деформации и локальном срезе материала. Фасонный верхний пуансон с направленным усилием давит на заготовку и аккуратно вырубает нужный контур в соответствующей полости матрицы.
Стандартный цикл пробивки состоит из четырёх этапов:
▪ Установка заготовки:Оператор или автоматический податчик размещает лист на рабочем столе и надёжно фиксирует его пневматическими или гидравлическими зажимами.
▪ Рабочий ход:Верхний пуансон, закреплённый на направляемом ползуне, быстро опускается на заготовку. Усилие превышает предел прочности материала на срез, и пуансон аккуратно вырубает отверстие или контур заданной формы.
▪ Снятие детали:После завершения резки перфорированный лист или готовую деталь перемещают на следующую позицию либо снимают со стола.
▪ Возврат инструмента:Ползун поднимает пуансон над матрицей и возвращает его в верхнюю мёртвую точку, подготавливая пресс к следующему рабочему ходу.
Современные модели с ЧПУ от JUGAO оснащены поворотной револьверной головкой с индексируемыми позициями, в которой одновременно размещаются десятки комплектов пуансонов и матриц. Такая многопозиционная система позволяет за одну установку изготавливать сложные детали с отверстиями разной формы и значительно повышает производительность цеха. Точность готовой детали зависит от геометрии инструмента и усилия пресса, а электронная система управления позволяет точно настраивать скорость хода, время выдержки и усилие.
3. Основные типы координатно-пробивных прессов
В металлообработке пробивные прессы подразделяются на два основных типа по конструкции привода: механические и гидравлические. В механических прессах для быстрого рабочего хода используются приводной маховик, коленчатый вал и муфта. Благодаря простой конструкции такие модели обычно стоят дешевле и подходят для высокоскоростной обработки тонколистового материала. Однако их максимальное усилие ниже, а профиль хода фиксирован, поэтому они в основном применяются для тонких листов.
4. Гидравлические системы пробивки
Гидравлические пробивные станки, напротив, используют давление жидкости в мощных цилиндрах для создания большого регулируемого усилия. По сравнению с механическими аналогами они обеспечивают значительно большее усилие на протяжении всего рабочего хода, легко обрабатывая толстые листы и прочные сплавы. Программируемая длина хода и регулировка скорости делают гидравлические прессы более универсальными для таких операций, как вырубка, надсечка, формирование жалюзийных прорезей и формовка. Благодаря высокой повторяемости позиционирования и плавной передаче усилия гидравлические координатно-пробивные прессы JUGAO востребованы в отраслях с повышенными требованиями к точности, включая аэрокосмическую и автомобильную промышленность, а также производство прецизионных электротехнических шкафов.
5. Этапы гидравлического цикла штамповки
Во время гидравлического цикла штамповки масло под высоким давлением поступает в главный цилиндр, плавно опуская ползун с закреплённым пуансоном на поверхность листа. При соприкосновении с материалом постоянное гидравлическое усилие чисто срезает металл в отверстии нижней матрицы. По достижении нижней точки хода распределительные клапаны сбрасывают давление в цилиндре и направляют жидкость для возврата ползуна в исходное положение. Цикл плавно повторяется — в одиночном или непрерывном режиме — до выполнения всех необходимых отверстий в заготовке.
6. Защита оператора и безопасность оборудования
Современные гидравлические системы пробивки оснащены комплексом защитных устройств для обеспечения безопасности операторов в цехе. Ограждения по периметру и световые завесы защищают от зон защемления и движущихся ползунов, а блокировки безопасности немедленно останавливают пресс при открытии защитной двери во время цикла. Кроме того, гидравлические контуры JUGAO оснащены настроенными предохранительными клапанами, которые автоматически отводят избыточную жидкость при перегрузке, предотвращая повреждение рамы и поломку инструмента.
7. Основные критерии выбора подходящего координатно-пробивного пресса
При выборе подходящего пробивного станка перед покупкой необходимо оценить несколько основных производственных параметров:
▪ Сплав и толщина заготовки:Высокопрочные металлы, например нержавеющая сталь и закалённые алюминиевые сплавы, сопротивляются срезу значительно сильнее, чем мягкая углеродистая сталь, поэтому для их обработки требуется пресс большей мощности. Чем толще лист, тем большее усилие необходимо для чистой пробивки.
▪ Размер партии и скорость производства:Небольшие цеха с малыми объёмами заказов и мастерские по изготовлению прототипов часто получают высокую отдачу от ручных или полуавтоматических прессов. Для крупносерийного производства лучше подходят полностью автоматизированные координатно-пробивные станки с ЧПУ и револьверной головкой.
▪ Размеры отверстий и форма контуров:Для вырубки отверстий большого диаметра и сложных некруглых контуров требуется больше энергии на каждый ход и высокая жёсткость рамы. Поэтому важно убедиться, что выбранная модель JUGAO поддерживает установку инструмента максимального размера, необходимого для ваших задач.
Рекомендации JUGAO по выбору оборудования |
8. Итоги
Пробивные станки остаются важнейшим оборудованием для современной обработки листового металла, обеспечивая высокую скорость и стабильность размеров при изготовлении отверстий и контуров в металлических листах. Механический и гидравлический приводы имеют свои преимущества в зависимости от толщины материала, требуемой скорости и точности. Тщательно оценив материал заготовки, размеры отверстий и общий объём производства и выбрав надёжного производителя, такого как JUGAO, вы сможете подобрать решение для пробивки, рассчитанное на долгосрочную точность и высокую производительность.
