- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Сработала аварийная сигнализация сервопривода трубогибочного станка с ЧПУ? Следуйте этому алгоритму диагностики — скорее всего, вы сможете устранить неисправность самостоятельно.
Сработала аварийная сигнализация сервопривода трубогибочного станка с ЧПУ? Следуйте этому алгоритму диагностики — скорее всего, вы сможете устранить неисправность самостоятельно.
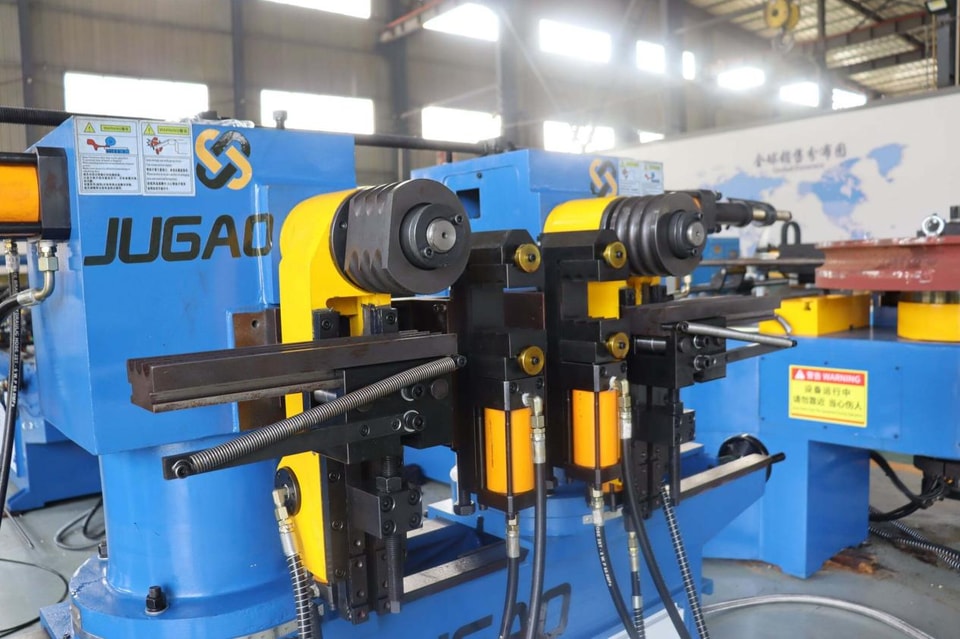
Каждый, кто работает с трубогибочными станками, знает, что самая распространенная проблема моделей с ЧПУ — аварийный сигнал сервопривода. Последовательность кодов на экране означает, что станок полностью остановился, задерживая выполнение всего проекта. Звучит тревожно, но на практике проблема обычно сводится к нескольким причинам—механическая нагрузка, электропроводка и настройки параметров. Ниже я обобщил свой многолетний опыт и поочередно объясню каждый тип аварийного сигнала.
Шаг 1. При появлении аварийного сигнала запишите код.
Коды аварийных сигналов подобны медицинской карте оборудования: неправильно записать код — все равно что назначить неверное лечение. Независимо от марки системы немедленно запишите полный код аварийного сигнала, отображаемый на экране, описание неисправности и условия эксплуатации на момент возникновения проблемы—например, какая труба сгибается, из какого материала она изготовлена и какова скорость обработки.
FANUC обычно выдает код «SRVO-414» при перегрузке сервопривода; Siemens часто отображает код «25201» при контроле контура; у Mitsubishi встречаются коды «AL.E6» и «AL.16». После записи кода обратитесь к руководству по эксплуатации или выполните поиск в интернете — многие причины неисправностей можно определить непосредственно по коду.
Шаг 2. Аварийный сигнал перегрузки (самый распространенный — 60–70% случаев)
Если корпус двигателя сильно нагрелся, а привод отображает коды «OL» или «AL.50», почти наверняка произошла перегрузка.
Причина чаще всего механическая: недостаточная смазка направляющей, заклинивание ходового винта, чрезмерное натяжение зубчатого ремня или смещение пресс-формы. Поверните вал вручную, чтобы почувствовать сопротивление. Возможна и другая причина: слишком короткое время разгона/торможения, из-за чего в двигателе возникает чрезмерный мгновенный ток, ошибочно воспринимаемый как перегрузка.
Решение: сначала проверьте смазку компонентов привода. Убедитесь, что направляющие не сухие, ходовой винт чистый, а натяжение зубчатого ремня соответствует норме. Затем попробуйте немного увеличить время разгона/торможения в параметрах привода.
Шаг 3: аварийный сигнал энкодера (точность угла полностью зависит от него)
Если привод сообщает «AL.16» (Mitsubishi), «Encoder Error» или «25000» (Siemens), либо угол смещён относительно центра или двигатель сильно вибрирует, проблема, скорее всего, связана с цепью энкодера.
Обычно причины следующие: ослабленные разъёмы энкодера или попадание воды/масла, повреждённые экранирующие провода либо внутренние обрывы кабеля в местах изгиба. Сервоприводы Delta особенно подвержены таким неисправностям, в частности проблемы могут возникать в диодном мосте выпрямителя и цепи обратной связи энкодера. Для проверки исправности обратной связи можно напрямую подключить резистор параллельно.
Решение: отсоедините и очистите разъёмы, проверьте кабель на наличие перегибов и повреждений. При поиске неисправности важно различать программные и аппаратные проблемы; метод исключения — самый надёжный способ определить источник неисправности.
Шаг 4: проблемы с напряжением питания или электропроводкой
Если оборудование подаёт аварийный сигнал сразу после включения или двигатель вообще не реагирует, сначала проверьте электропитание. С помощью мультиметра измерьте входное напряжение (колебания должны быть в пределах±10 %), проверьте, соответствует ли напряжение на шине постоянного тока привода норме, и убедитесь, что автоматический выключатель не сработал.
Если несколько сервоприводов одновременно подают аварийный сигнал, высока вероятность потери фазы или пониженного напряжения в основной цепи питания. Если аварийный сигнал появляется только на одной оси, сосредоточьтесь на проверке силовых линий (U, V, W) и линий энкодера этой оси, а также проверьте разъёмы на наличие влаги и погнутых контактов.
Шаг 5: сбой связи
Если на экране отображается ошибка связи «AL.E6» (Mitsubishi) или «AL.16», причиной чаще всего являются плохой контакт в проводке или утрата параметров.
Поиск неисправности: отсоедините и заново затяните кабель связи, восстановите резервную программу ПЛК и проверьте настройки номера станции и скорости передачи данных в приводе. При сильных помехах необходимо использовать экранированные кабели для сигнальных линий, а экран заземлить с одного конца — со стороны привода. Важно также правильно закрепить кабель: его следует надёжно зафиксировать на неподвижном участке, чтобы свести к минимуму нагрузку от изгибов.
Шаг 6: аварийные сигналы, вызванные концевыми выключателями или помехами
Аварийные сигналы могут срабатывать, если ось упирается в механический концевой выключатель, механические детали сталкиваются или защитная дверь закрыта неправильно. Сначала визуально проверьте положение каждой оси. Если она нажимает на концевой выключатель, переместите её в противоположном направлении, чтобы освободить выключатель. Если ось не нажимает на концевой выключатель, проверьте исправность его сигнала.
Практическая последовательность поиска неисправностей (начинайте с наиболее вероятной причины):
①Отключите питание на 5 минут, затем перезапустите оборудование—некоторые ложные аварийные сигналы исчезнут автоматически.
②Проверьте электропитание и цепь аварийной остановки—потеря фазы или ошибки аварийной остановки составляют значительную долю ложных аварийных сигналов.
③Проверьте энкодер и силовую линию—отсоедините и снова подключите разъёмы, чтобы проверить целостность цепи.
④Исключите проблемы с механической нагрузкой и смазкой—поверните двигатель вручную, чтобы проверить, нет ли заклинивания.
⑤Проверьте настройки параметров привода—особое внимание уделите времени разгона/торможения, коэффициентам электронного редуктора и значениям ограничения крутящего момента.
⑥Замените запасные части для проверки—поменяйте местами приводы или двигатели одной модели, чтобы быстро определить аппаратную неисправность.
Основная логика поиска неисправности: если после отключения одной сервоприводной оси аварийный сигнал сохраняется, неисправность этой оси, как правило, можно исключить. Затем таким же способом отключайте другие сервоприводные оси, пока аварийный сигнал не исчезнет. Это позволяет определить неисправную ось, после чего можно применить описанные выше методы для проверки её привода, энкодера, двигателя, кабелей и внешних факторов.
Регламентное обслуживание и меры по предотвращению аварийных сигналов
Ежемесячно проверяйте вентилятор охлаждения двигателя и очищайте его поверхность от пыли. Каждые шесть месяцев при остановленном оборудовании протирайте внутреннюю часть электрического шкафа тканью и очищайте разъёмы энкодера. Откройте корпус привода и удалите пыль с печатной платы с помощью пылесоса или мягкой щётки—промышленные условия эксплуатации сложны, и многие аварийные сигналы вызваны короткими замыканиями из-за скопившейся пыли.
Во время плановых проверок контролируйте температуру двигателя и исправность вентилятора охлаждения. Время от времени используйте диагностическое ПО для проверки уровня нагрузки и общей оценки состояния оборудования. Кроме того, никогда не используйте молоток для непосредственного удара по валу серв двигателя при установке или снятии муфты, поскольку это приведёт к повреждению высокоточного энкодера на другом конце двигателя.
Аварийные сигналы сервоприводов на станках с ЧПУ для гибки труб — не повод для паники. Если следовать алгоритму поиска неисправностей, начиная с «записи кода→ оценка работы станка→ измерение напряжения в главной цепи→ проверка кабеля обратной связи энкодера→ проверка параметров системы», первопричину большинства аварийных сигналов можно выявить в течение 30 минут.