- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Конструкция и принцип работы профилегибочных станков
Конструкция и принцип работы профилегибочных станков

Профилегибочные станки — важное оборудование для обработки металлов давлением, предназначенное для формовки профилей сложной формы. Они позволяют обрабатывать профили, которые невозможно обрабатывать на традиционных листогибочных и вальцовочных станках. Такое оборудование широко применяется в строительстве, промышленном производстве и ремонтных работах. Его развитие неизменно сосредоточено на трех ключевых направлениях: универсальности, точности и производительности.
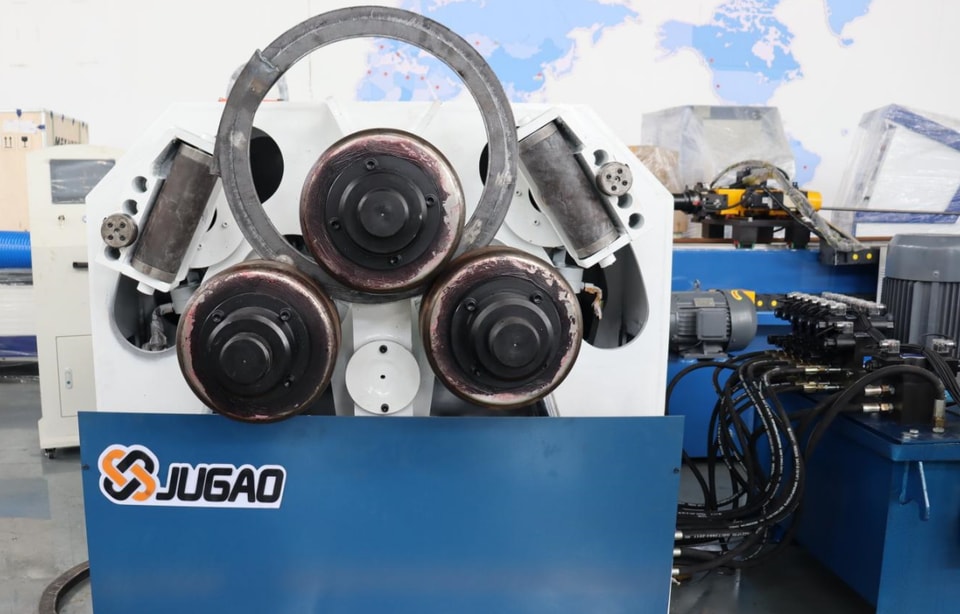
Основные характеристики и виды профилегибочных станков:
1. Назначение и ключевые преимущества
Это специализированное формовочное оборудование предназначено для гибки по дуге и формирования профилей сложной формы с различными сечениями: уголка, швеллера, двутавровой балки, квадратной и прямоугольной трубы, профиля сложного сечения, алюминиевого и нержавеющего профиля. Станки поддерживают холодную и горячую гибку, позволяя выполнять как прокатку по простой дуге, так и формовку сложных контуров с несколькими углами и радиусами кривизны. Это ключевое оборудование для производства металлических деталей сложной формы.
2. Функциональные возможности и область применения
Оборудование охватывает весь цикл — от черновой обработки до точной формовки. Помимо основных функций гибки, станки могут оснащаться дополнительными модулями для правки, резки и пробивки, что позволяет выполнять формовку за один проход. Они подходят как для высокопроизводительного серийного выпуска на предприятиях, так и для мелкосерийного изготовления по индивидуальным требованиям и единичных заказов. Обрабатываемые материалы — большинство пластичных металлов, включая углеродистую и нержавеющую сталь, алюминиевые и медные сплавы.
3. Основные типы профилегибочных станков
Сегодня представленные на рынке профилегибочные станки классифицируют по трем признакам: типу привода (механический, гидравлический, сервопривод с ЧПУ), исполнению (стационарные для производственных линий и мобильные для работы на объекте) и способу формовки (роликовая, прессовая и растяжением). Каждый тип рассчитан на определенные задачи, требования к точности и бюджет. 4. Отличия от аналогичного оборудования
Вальцовочные станки предназначены для плоского материала и не подходят для профилей с замкнутыми полостями или открытыми полками. Обычные листогибочные прессы выполняют только прямолинейную гибку под углом и не позволяют получать непрерывные дуги. Трубогибочные станки рассчитаны на полые трубы и не подходят для сплошных профилей или открытых профилей сложной формы. Профилегибочные станки обеспечивают значительно более широкую область применения, чем это оборудование.
Основные узлы и принцип работы:
1. Система передачи мощности
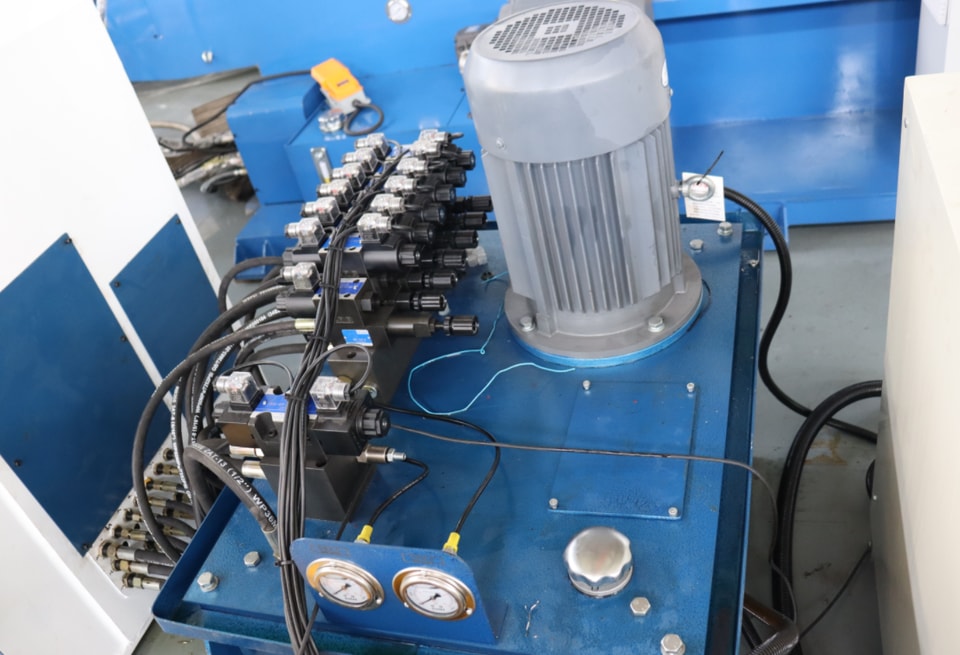
Система передачи мощности — основа привода станка; ее тип выбирают с учетом условий применения. В механическом приводе двигатель передает усилие через редуктор и реечную передачу: такая система компактна, требует небольших затрат на обслуживание и подходит для обработки легких и средних профилей. В гидравлическом приводе цилиндры получают стабильное давление от гидравлической насосной станции; система отличается высокой устойчивостью к перегрузкам и стабильным усилием, поэтому подходит для толстостенных и твердых профилей. В сервоприводе с ЧПУ исполнительный механизм приводится непосредственно высокодинамичным сервомотором, обеспечивая более высокую точность управления и сниженное энергопотребление; он подходит для задач, требующих высокой точности.
2. Механизм фиксации и подачи профиля
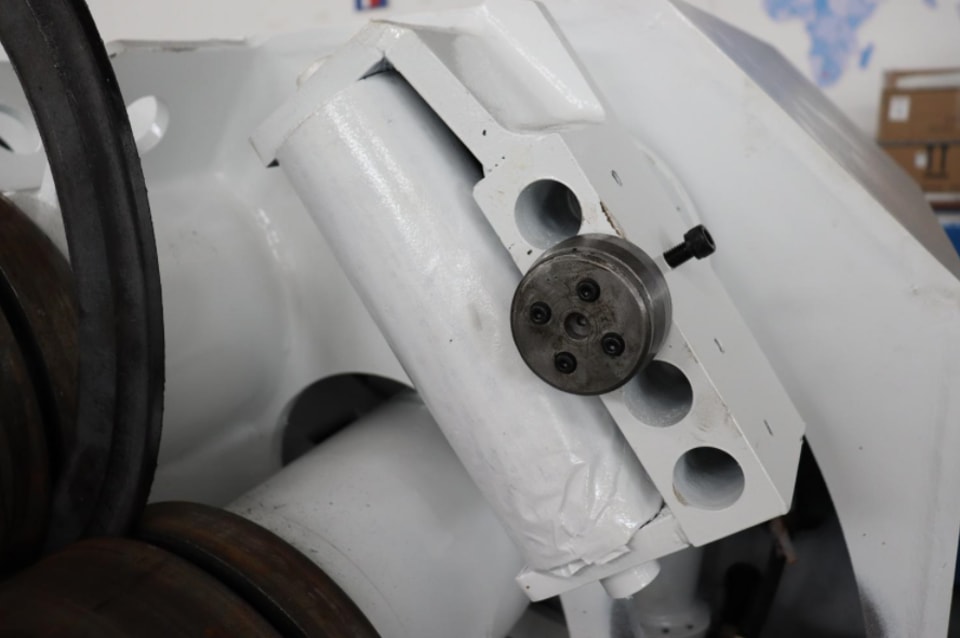
Механизм обеспечивает точное позиционирование, надежную фиксацию и подачу профиля по мере необходимости. Обычно он оснащается зажимными модулями с регулируемым расстоянием, которые подходят для профилей с различной шириной полок и высотой сечения. В некоторых моделях предусмотрены ролики противоскольжения, упоры для позиционирования и датчики угла. Они предотвращают проскальзывание и смещение во время обработки, помогая выдерживать точные размеры гибки благодаря надежной фиксации профиля.
3. Механизм гибки
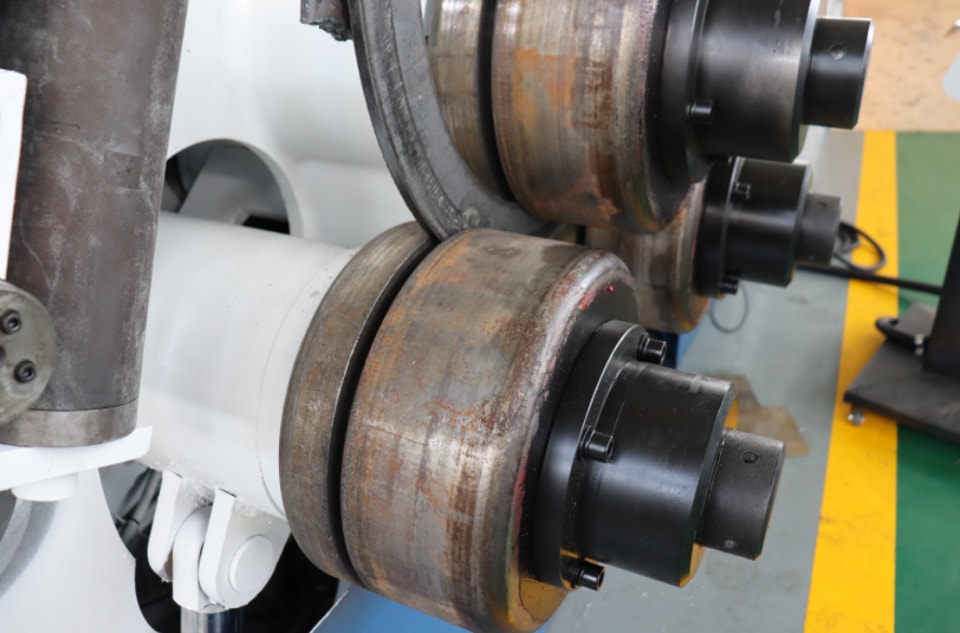
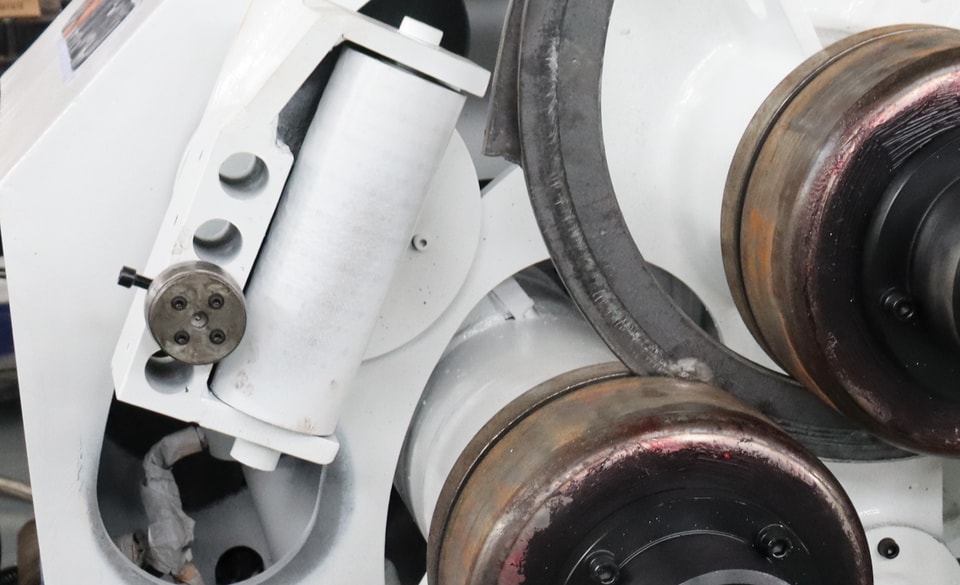
Этот узел непосредственно формирует профиль. Различные виды механизмов предназначены для разных задач. При роликовой гибке профиль постепенно деформируется при вращении регулируемых роликов, что обеспечивает равномерную деформацию и подходит для получения дуг большого радиуса. При прессовой гибке профиль сжимается при смыкании верхней и нижней матриц; этот способ обеспечивает высокую точность и подходит для формирования углов и дуг малого радиуса. При гибке растяжением профиль фиксируют за оба конца и натягивают, одновременно изгибая прижимным пуансоном. Это предотвращает образование складок на внутренней стороне длинных профилей; способ подходит для формовки длинных деталей с большой кривизной.
4. Вспомогательные системы
Вспомогательные системы делятся на модули безопасности и технологические модули. Системы безопасности обычно включают защиту от перегрузки, аварийное торможение и ограждения, предотвращающие защемление рук, снижая риск несчастных случаев на уровне оборудования. В зависимости от технологических требований дополнительные модули могут включать устройства контроля температуры при горячей гибке, накладки для защиты поверхности профиля от царапин и механизмы удаления отходов. Они помогают адаптировать станок к конкретным процессам и повысить выход годной продукции.
Технологические возможности профилегибочного станка и принцип работы:
1. Адаптация технологического процесса к различным материалам профиля
Для пластичных металлических профилей, например из углеродистой и нержавеющей стали, холодную гибку можно выполнять без дополнительного нагрева, регулируя скорость гибки и усилие зажима. Это повышает эффективность производства. При обработке материалов с высокой пластичностью, таких как алюминиевые и медные сплавы, необходимо контролировать скорость гибки, чтобы избежать трещин растяжения на поверхности. Для высокопрочной легированной стали и толстостенных профилей обычно требуется предварительный нагрев или горячая гибка, чтобы снизить сопротивление материала деформации и предотвратить образование трещин при формовке.
2. Ключевые параметры контроля при гибке
Перед обработкой профиль необходимо подготовить: удалить заусенцы и масло с поверхности, чтобы избежать проскальзывания или повреждения при зажиме. Во время гибки скорость следует подбирать с учетом материала профиля и параметров его сечения: слишком высокая скорость может привести к появлению трещин, а слишком низкая — снизить производительность. При гибке деталей с несколькими участками особенно важно точно позиционировать каждый из них, чтобы обеспечить правильную стыковку при последующей сборке.
3. Как избежать распространенных дефектов формовки
Трещины на внешней стороне профиля обычно возникают, когда деформация при гибке превышает допустимое удлинение материала. Чтобы устранить проблему, можно увеличить радиус гибки, снизить скорость и при необходимости предварительно нагреть заготовку. Складки на внутренней стороне чаще всего образуются из-за чрезмерных сжимающих напряжений при гибке. Для их устранения можно скорректировать зазор между матрицами и увеличить усилие вытяжки. Если из-за пружинения угол формовки отклоняется от заданного, следует предусмотреть компенсационный угол и увеличить время выдержки под нагрузкой.
4. Расширенные возможности цифрового управления
Заранее задав параметры сечения профиля, свойства материала и чертежи детали, можно автоматически подобрать траекторию гибки на станке с ЧПУ без повторных ручных настроек. Станок может хранить библиотеку типовых процессов формовки, чтобы оператор мог сразу вызывать нужные параметры для обработки аналогичных деталей, снижая требования к квалификации. Некоторые модели также оснащены системой мониторинга процесса в реальном времени: при отклонении усилия гибки или положения станок немедленно подает сигнал, помогая предотвратить выпуск целой партии брака.
