- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Подробный обзор характеристик листогибочного станка
Подробный обзор характеристик листогибочного станка

I. Принцип работы листогибочного вальца
Широко применяется в нефтехимической промышленности, судостроении, производстве сосудов под давлением и общем машиностроении.
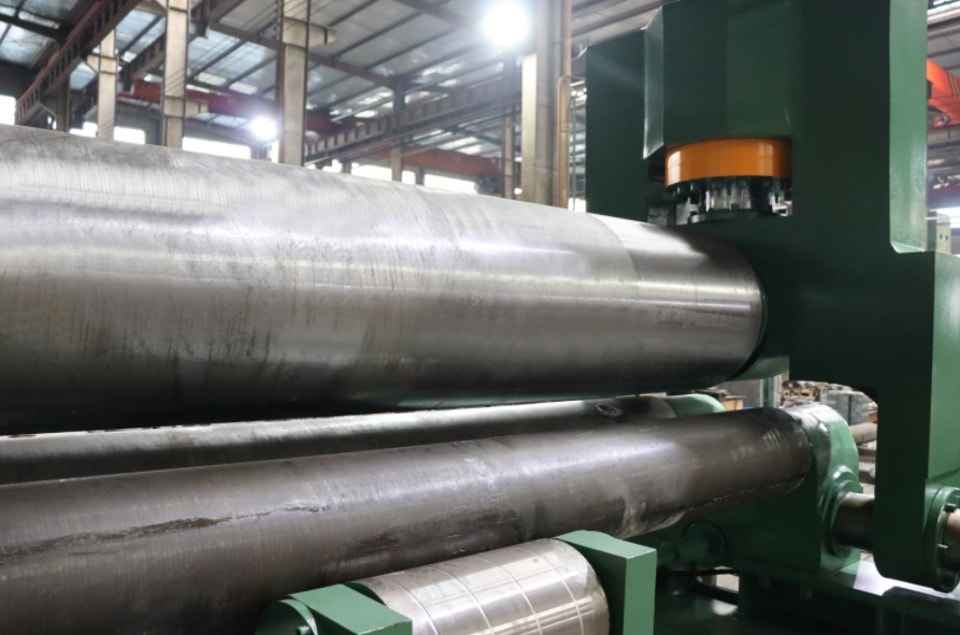
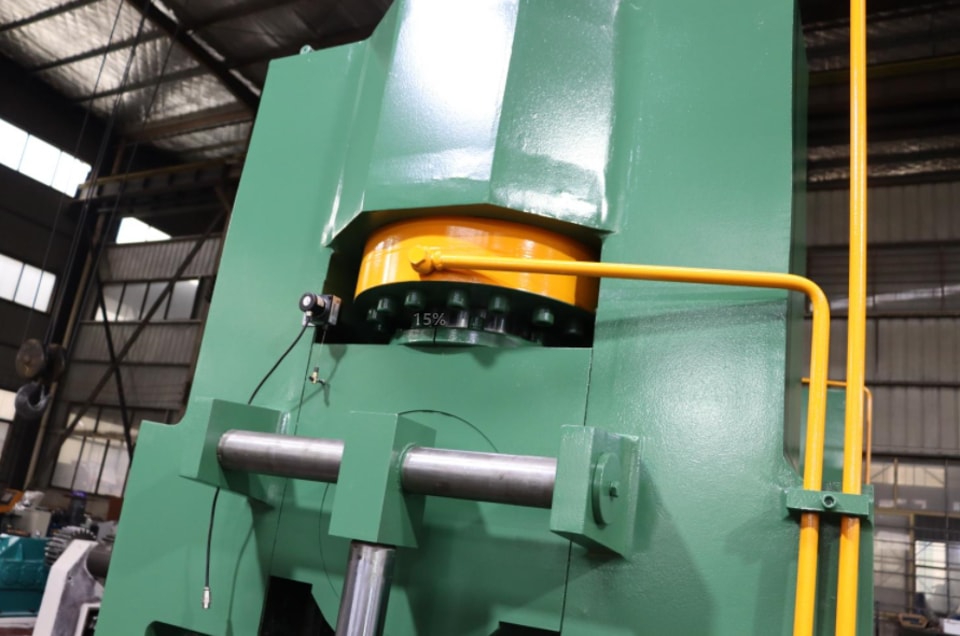
Верхний валок станка расположен симметрично между двумя нижними валками. Гидравлическое масло воздействует на поршень в гидроцилиндре и перемещает верхний валок по вертикали. При этом шестерня последней ступени главного редуктора приводит во вращение шестерни двух нижних валков, создавая крутящий момент, необходимый для гибки листа. Под давлением верхнего валка и при вращении нижних металлический лист многократно прокатывается и постепенно изгибается, приобретая остаточную пластическую деформацию и форму цилиндра, конуса или их сегментов. Недостаток такого гидравлического трехвалкового листогибочного станка — необходимость предварительно подгибать края листа на отдельном оборудовании.
II. Диагностика неисправностей листогибочного вальца
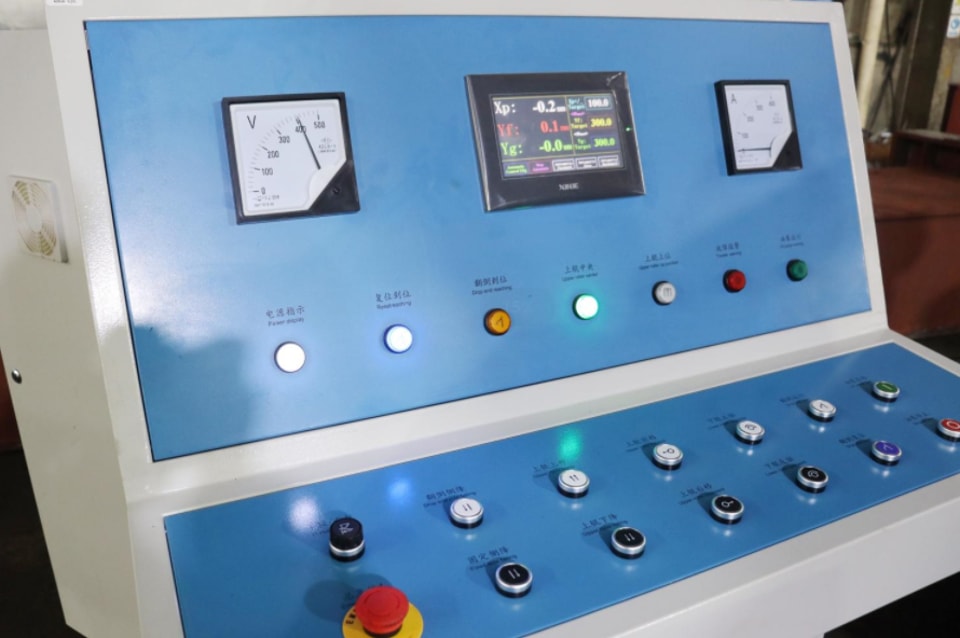
1. Проверка сигналов интерфейса. Сопоставьте сигналы интерфейса системы управления станком, полученные через программируемый контроллер, с эталонными сигналами, указанными в руководстве. Это позволит определить конкретную точку отказа.
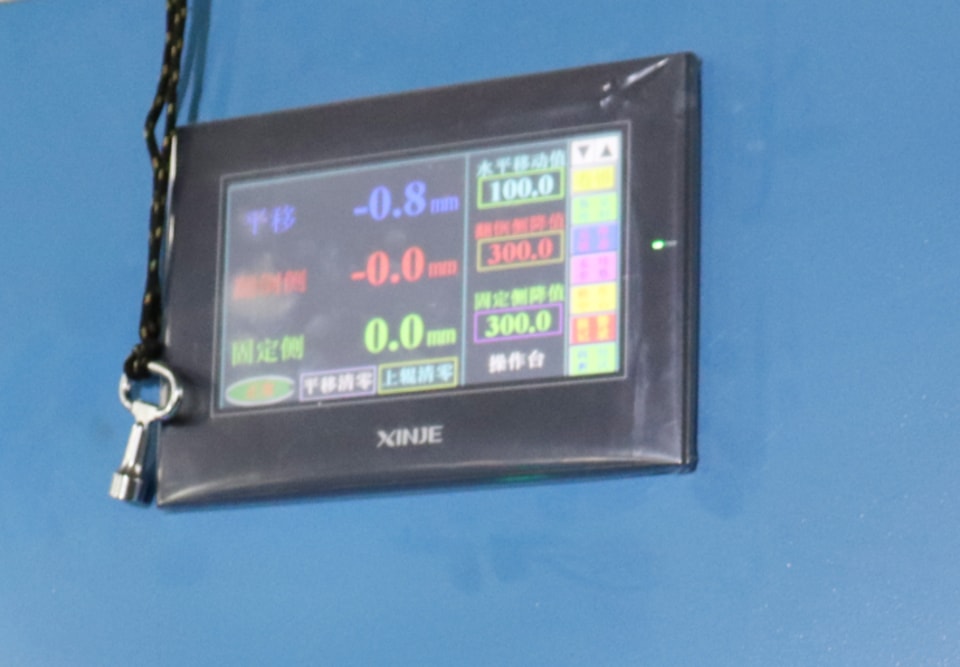
2. Измерения приборами. При возникновении неисправности используйте стандартные электротехнические измерительные приборы и инструменты для проверки таких параметров, как напряжение, питание и импульсные сигналы,—сверяясь с электрическими схемами системы и станка,—чтобы точно определить причину неисправности. Например, если входное напряжение выходит за допустимые пределы, измерьте напряжение сети вольтметром или контролируйте его в реальном времени с помощью тестера, исключив другие возможные причины. При неисправности контура позиционного управления можно использовать осциллограф.
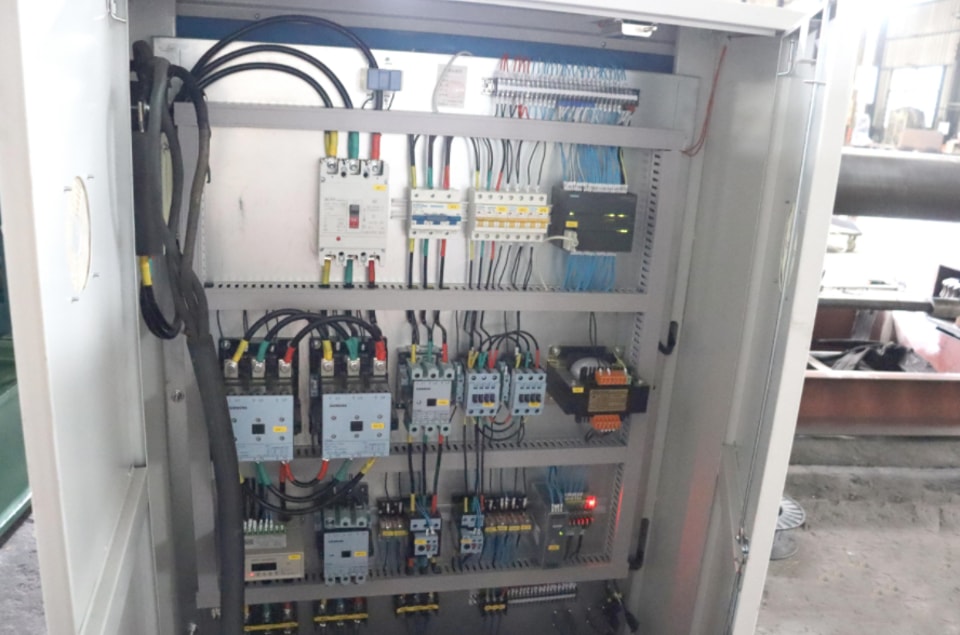
3. Анализ состояния прерываний ПЛК. При сбое программируемого контроллера причина прерывания сохраняется в стеке прерываний. Остановив систему, оператор может с помощью программатора станка просмотреть стек прерываний и стек вызовов, чтобы определить неисправность по указанной причине.
III. Эффективные способы повысить герметичность листогибочных вальцов
Независимо от размера предприятия, использующего листогибочный вальцовый станок, и завода, который его производит, оборудование должно быть оснащено уплотнительными устройствами, предотвращающими утечки и попадание пыли во время обработки.
Уплотнения в гидравлической системе листогибочного вальца предотвращают утечку жидкостей и проникновение твердых частиц через сопрягаемые поверхности, а также препятствуют попаданию внутрь оборудования посторонних загрязнений,—таких как пыль и влага.—Наружная утечка через уплотнения приводит к потере рабочей жидкости и загрязнению станка и окружающей среды, а также может вызвать механические неисправности и аварии, угрожающие оборудованию и персоналу.
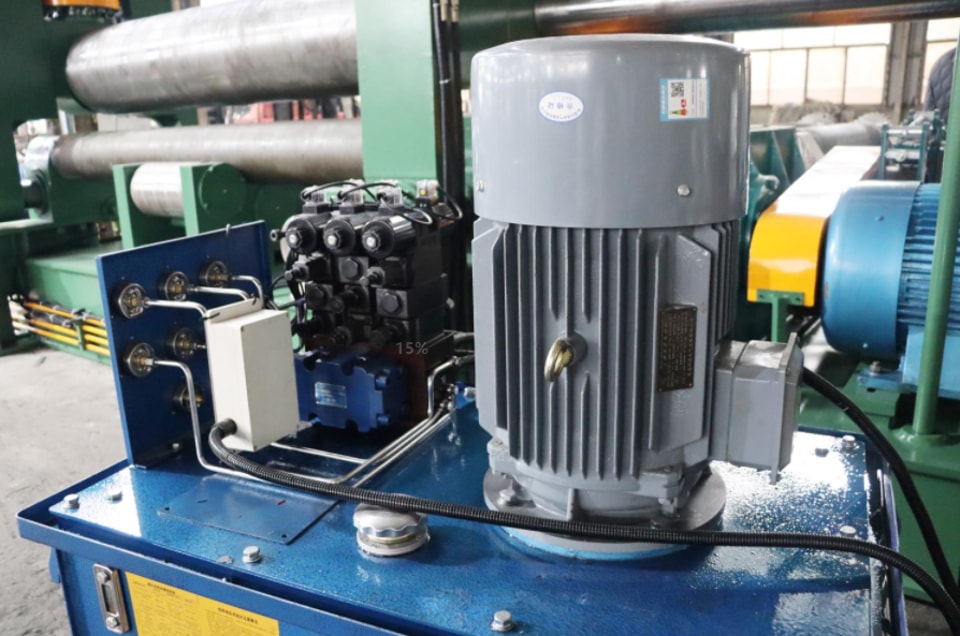
Надежность уплотнений гидравлической системы и срок их службы — ключевые показатели общего качества системы.
За исключением зазорных уплотнений, герметизация обеспечивается элементами, которые уменьшают зазор между сопрягаемыми поверхностями до размера, не позволяющего жидкости проходить через него. В контактных уплотнениях обычно выделяют два типа: самоуплотняющиеся уплотнения с обжатием и самоуплотняющиеся уплотнения с поджатием давлением (манжетные уплотнения). На работу разных типов уплотнений влияют разные факторы. Например, герметичность трехвалкового листогибочного станка зависит от температуры, давления и свойств рабочей среды.
IV. Характеристики привода листогибочных вальцов
Если в приводе листогибочного вальца используется редуктор, он снижает частоту вращения, передавая мощность от высокооборотного электродвигателя через входной вал,—оснащенный шестерней с меньшим числом зубьев,—которая входит в зацепление с более крупной шестерней выходного вала. Редуктор в листопрокатном станке — это механизм передачи мощности, который с помощью зубчатой передачи снижает частоту вращения двигателя до требуемого уровня и одновременно увеличивает крутящий момент.
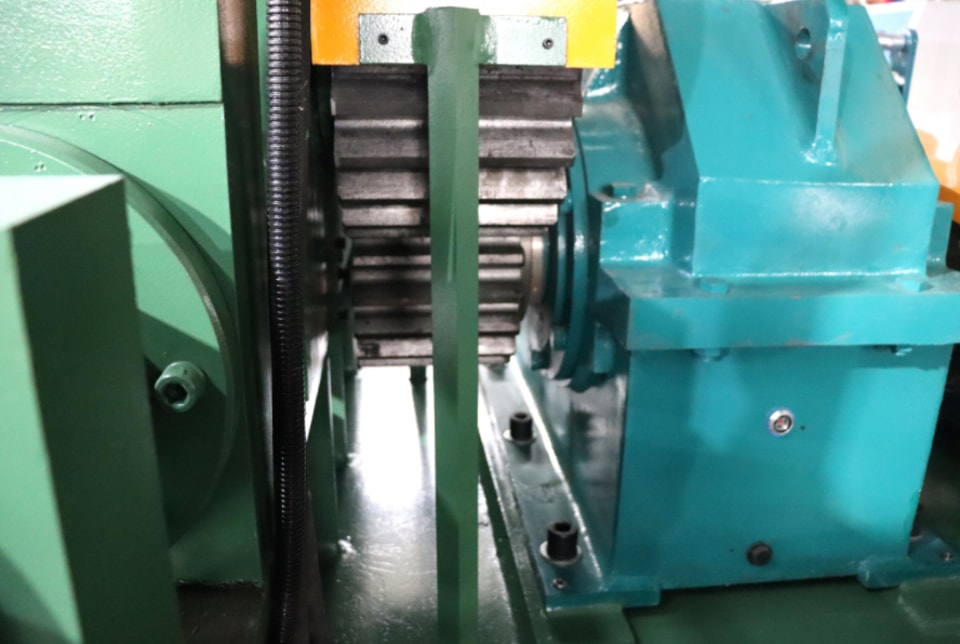
При снижении частоты вращения редуктор увеличивает выходной крутящий момент,—который рассчитывается как выходной момент двигателя, умноженный на передаточное отношение,—однако нельзя превышать номинальный крутящий момент редуктора. Кроме того, снижение частоты вращения уменьшает момент инерции нагрузки; величина снижения пропорциональна квадрату передаточного отношения.
