- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Почему для лазерной сварки высокая мощность не всегда лучше: 3 скрытых недостатка мощных аппаратов
Почему для лазерной сварки высокая мощность не всегда лучше: 3 скрытых недостатка мощных аппаратов

При покупке аппарата для лазерной сварки многие предприятия в первую очередь обращают внимание на мощность—1000, 1500, 2000, 3000 Вт и даже выше. Означает ли более высокая мощность автоматически большую скорость сварки и более широкий спектр применения?
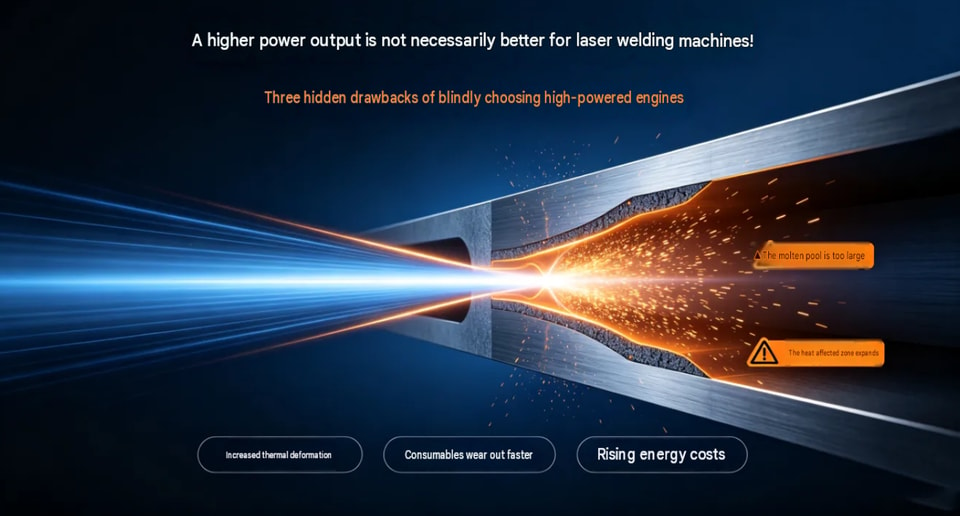
На практике более высокая мощность аппарата для лазерной сварки не всегда означает лучший результат.
Оптимальная мощность лазера зависит от материала, толщины листа, конфигурации сварного соединения и требований производства. Стремление исключительно к высокой мощности не только увеличивает затраты на приобретение оборудования, но и может привести к проблемам с совместимостью технологического процесса, энергоэффективностью и качеством продукции.
Поэтому при выборе аппарата для лазерной сварки важно прежде всего подобрать мощность оборудования с учётом конкретных задач сварки.
I. Что на самом деле означает мощность аппарата для лазерной сварки?
Под мощностью аппарата для лазерной сварки обычно подразумевают номинальную выходную мощность лазерного источника—например, 1000, 1500, 2000 или 3000 Вт.
Проще говоря, мощность лазера определяет количество энергии, передаваемой заготовке в единицу времени. Поэтому она влияет на скорость сварки, глубину проплавления и совместимость с различными материалами.
Однако это не означает, что:
аппарат мощностью 3000 Вт обязательно даст лучший результат сварки, чем модель на 2000 Вт, а модель на 2000 Вт непременно подойдёт для любой заготовки лучше, чем аппарат на 1500 Вт.
На фактические результаты сварки также влияют следующие факторы:
Материал заготовки
Толщина материала
Ширина сварного шва
Скорость сварки
Положение фокуса
Режим колебания лазерного луча
Защитный газ
Сварочная головка
Состояние поверхности заготовки
Конструкция сварного соединения и сборочный зазор
Таким образом, мощность лазера — лишь один из параметров, которые следует учитывать при выборе—но не единственный критерий.
II. Три скрытых недостатка бездумного выбора высокомощного аппарата для лазерной сварки
Недостаток 1. Более высокие затраты на оборудование без гарантии роста производительности
Эту проблему многие предприятия упускают из виду. Если в основном производятся тонколистовые изделия, небольшие металлические детали или продукция с ограниченным объёмом сварочных работ, а мощность оборудования’значительно превышает фактические технологические требования, дополнительные затраты на оборудование могут не привести к соответствующему росту производительности.
Рассмотрим, например, сварку листового металла:
Требуемая мощность лазера зависит от толщины заготовки, длины сварного шва и длительности производственного цикла.
Если для изделия не требуется повышенная мощность, покупка оборудования только ради высокой мощности может привести к неоправданному увеличению первоначальных затрат.
Поэтому выбирать оборудование не следует, руководствуясь простой логикой:
«Если бюджет позволяет,→ покупайте оборудование помощнее»
Вместо этого при выборе следует придерживаться такой последовательности:
«Фактические параметры заготовки→ Технологические требования→ Продолжительность производственного цикла→ Мощность оборудования"
Для предприятий правильно подобранная мощность обычно практичнее, чем стремление к максимально возможной мощности.
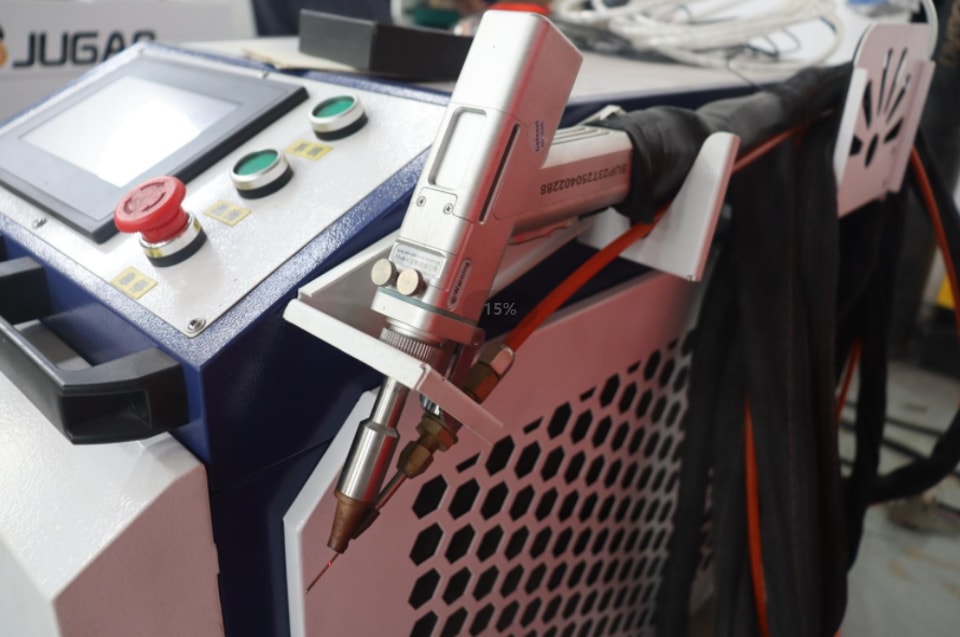
III. Недостаток 2: избыточная мощность затрудняет подбор параметров процесса
Лазерная сварка — это не просто установка максимальной мощности и начало работы.
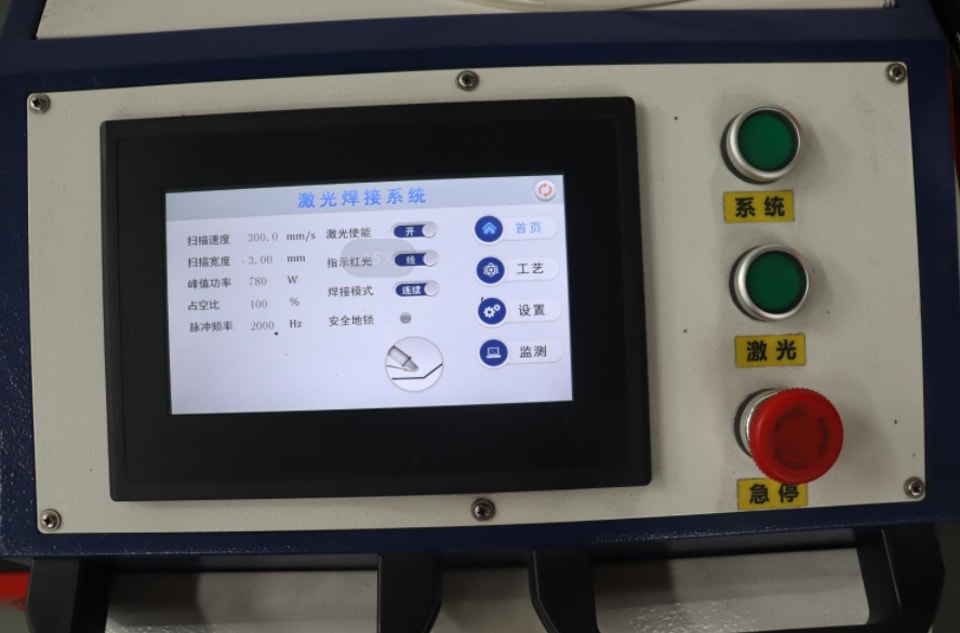
В реальном производстве необходимо комплексно управлять различными параметрами процесса, такими как мощность лазера, скорость сварки, положение фокуса, амплитуда колебаний луча и защитный газ.
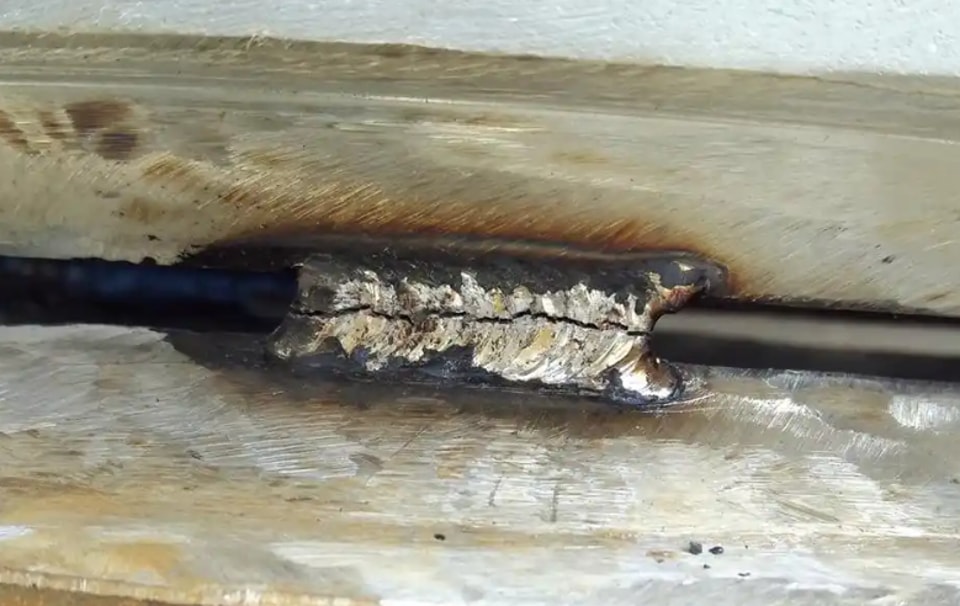
Если заготовка тонкая, а мощность лазера установлена на высоком уровне—и параметры подобраны неправильно,—могут возникнуть следующие проблемы:
Прожог
Чрезмерная ширина сварного шва
Избыточное тепловложение
Деформация поверхности
Увеличение разбрызгивания металла при сварке
Неравномерный внешний вид сварного шва
При сварке тонколистового металла особенно важно точно контролировать тепловложение.
Разумеется, параметры мощного лазерного сварочного аппарата можно настроить (изменяя мощность, скорость и другие параметры) под разные заготовки; это не значит, что «мощное оборудование не подходит для сварки тонкого металла».
Вопрос в другом:
Высокая мощность оборудования не отменяет необходимости правильно подбирать параметры сварочного процесса.
Если предприятие в основном работает с тонколистовым металлом, прецизионными деталями или изделиями с высокими требованиями к внешнему виду, важнее учитывать диапазон регулировки мощности и возможности комплексного управления процессом, а не только максимальную мощность оборудования.
IV. Недостаток 3: возможный избыток энергопотребления и избыточная комплектация оборудования
Фактические эксплуатационные расходы на лазерный сварочный аппарат зависят не только от мощности лазера, но и от продолжительности работы, способа охлаждения, вспомогательного оборудования, расходных материалов и длительности производственного цикла. Если оборудование долго работает с низкой нагрузкой, а выпускаемая продукция не требует высокой мощности, преимущества мощной установки могут остаться нереализованными.
Рассмотрим простой пример:
Завод преимущественно производит изделия из тонколистовой нержавеющей или углеродистой стали толщиной около 1 мм и ежедневно выполняет стабильный объём сварочных работ. Испытания показывают, что оборудования мощностью 1500 или 2000 Вт достаточно для выполнения производственных задач.
В этом случае установка мощностью 3000 Вт не обязательно обеспечит прирост производительности, пропорциональный увеличению мощности.
Поэтому при выборе лазерного сварочного аппарата предприятиям следует учитывать:
Инвестиции в оборудование + фактические производственные мощности + эксплуатационные требования + планы будущего расширения
…а не просто сравнивать мощность лазера.
V. Всегда ли стоит выбирать лазерный сварочный аппарат малой мощности?
На этом этапе некоторые предприятия могут впасть в другую крайность:
«Если высокая мощность не всегда лучше, может, выгоднее купить оборудование малой мощности?»
Это тоже не совсем верно.
Если мощности оборудования недостаточно для реальных требований процесса, оно может не обеспечить необходимую глубину проплавления и скорость сварки.
Например, при работе с толстыми металлическими листами, выполнении глубоких швов или решении задач с высокой производительностью недостаточная мощность может потребовать снижения скорости сварки и даже помешать достичь требуемого качества сварки.
Таким образом, при выборе мощности лазерного сварочного аппарата принцип не в том, чтобы выбрать:
«Чем выше, тем лучше» или «чем ниже, тем экономичнее».
Важно другое:
Достаточная мощность, соответствие задачам и разумный запас.
VI. Как определить мощность лазерного сварочного аппарата с учетом условий эксплуатации?
При выборе оборудования учитывайте следующие факторы:
Сварка тонколистового металла
Если основные задачи — сварка тонколистового металла, небольших деталей из листового металла или металлических компонентов для электроники и бытовой техники, важно уделить внимание точности управления и тепловложению, а не просто выбирать оборудование максимальной мощности.
Распространенные варианты мощности—например, 1000, 1500 и 2000 Вт—подходят для разных задач.
Окончательное решение следует принимать по результатам испытаний на фактических материалах и при нужной толщине. Листы средней толщины
Если толщина изделия увеличивается, а требования к скорости сварки и глубине проплавления становятся выше, стоит рассмотреть оборудование большей мощности,—например, модели мощностью 2000 или 3000 Вт.—В таких случаях следует оценить их пригодность.
При этом необходимо комплексно учитывать скорость сварки, конфигурацию сварного соединения и продолжительность производственного цикла.
Толстолистовой металл и высокопроизводительное непрерывное производство
Для сварки толстых металлических заготовок или в условиях, где требуется высокая производительность, лазерное оборудование большей мощности может обеспечить дополнительные преимущества.
Однако окончательную мощность необходимо определять по результатам испытаний технологического процесса, а не выбирать только исходя из толщины листа.
VII. Пять ключевых факторов при выборе лазерного сварочного аппарата
1. Материал
Сварка нержавеющей и углеродистой стали, оцинкованного листа и алюминиевых сплавов имеет свои особенности.
Сначала определите фактический материал заготовки, а затем подберите необходимую мощность.
2. Толщина
Толщина листа — один из основных факторов при выборе мощности лазера.
Однако одной толщины недостаточно для определения мощности: также необходимо учитывать конфигурацию сварного соединения, скорость сварки и требования к изделию.
3. Скорость сварки
Если предприятие предъявляет строгие требования к продолжительности производственного цикла, необходимо найти баланс между мощностью оборудования и целевой скоростью сварки.
4. Требования к сварному шву
Для разных изделий могут предъявляться разные требования к внешнему виду шва, глубине проплавления, деформации и прочности соединения.
Для изделий с высокими требованиями к внешнему виду особенно важен комплексный контроль технологического процесса.
5. Перспективы развития производства
Если в будущем предприятие планирует модернизировать продукцию, обрабатывать более толстый лист или наращивать производственные мощности, рекомендуется выбрать оборудование с запасом мощности относительно текущих потребностей.
Это поможет избежать нехватки возможностей оборудования и необходимости повторной закупки в ближайшем будущем.
VIII. Зачем проводить пробную сварку перед покупкой лазерного сварочного аппарата?
Для лазерной сварки правильный подбор технологического процесса имеет решающее значение.
Даже при сварке одинаковых листов толщиной 2 мм требуемая мощность зависит от материала, конфигурации соединения, монтажного зазора и скорости производства.
Поэтому перед покупкой предприятиям рекомендуется провести испытания на реальных заготовках.
Испытания на реальных образцах помогут определить:
Какая мощность подходит для вашей задачи?
Какой скорости сварки можно достичь?
Соответствует ли глубина проплавления требованиям? Отвечает ли внешний вид сварного шва заданным стандартам?
Возникают ли прожоги, разбрызгивание металла или деформация?
Подходит ли оборудование для последующего серийного производства?
Испытания на реальных деталях дают более наглядное представление о возможностях оборудования, чем простое изучение технических характеристик.
Это особенно важно для компаний, которые впервые внедряют лазерную сварку: испытания образцов помогают сократить разрыв между выбором оборудования и реальными производственными требованиями.
IX. Как правильно выбрать мощность лазерного сварочного аппарата
Подведём итог процесса выбора одной фразой:
Сначала изучите деталь, затем определите технологию; сначала проведите испытания, затем выбирайте мощность.
Не считайте, что вам обязательно нужен аппарат мощностью 3000 Вт, только потому, что такой есть у конкурента.
И наоборот, не выбирайте маломощный аппарат автоматически только потому, что модель на 1000 Вт стоит дешевле.
Более взвешенный подход к выбору выглядит так:
Определить материал→ Определить толщину→ Уточнить требования к сварке→ Определить длительность производственного цикла→ Провести испытания на реальных деталях→ Определить мощность лазера→ Подобрать комплектацию оборудования.
Лазерный сварочный аппарат, выбранный таким образом, будет лучше соответствовать реальным производственным задачам.
X. Лазерные сварочные аппараты: высокая мощность — не всегда лучше—Главное — правильно подобрать оборудование
Решения для лазерной сварки позволяют подобрать мощность оборудования с учётом материала, толщины, конструкции сварного соединения и длительности производственного цикла. Не знаете, какую мощность выбрать? Отправьте нам детали для испытаний: JUGAO бесплатно оценит технологический процесс и проведёт пробную сварку образцов. Мы подберём оптимальное решение по фактическим результатам, чтобы исключить догадки и убедиться, что сварочный аппарат действительно отвечает вашим производственным задачам.
