- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как временно откалибровать систему технического зрения роботизированного лазерного сварочного аппарата при неисправности?
Как временно откалибровать систему технического зрения роботизированного лазерного сварочного аппарата при неисправности?

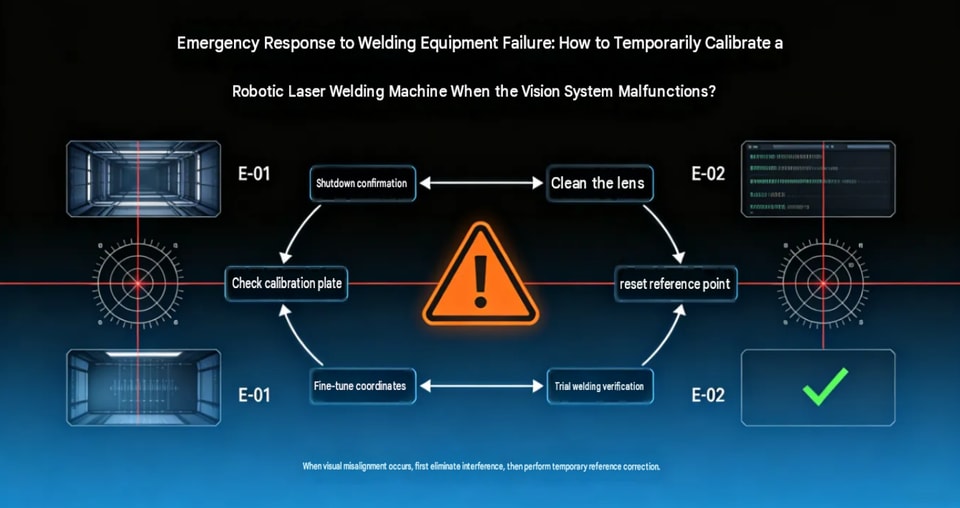
Как выполнить временную калибровку при сбое системы технического зрения для роботизированной лазерной сварки?
В производстве с роботизированной лазерной сваркой система технического зрения распознаёт заготовки, определяет положение сварного шва и обнаруживает отклонения в позиционировании. Если система теряет привязку, смещает распознаваемые объекты, передаёт искажённое изображение с камеры или возникают расхождения между координатами системы технического зрения и робота, робот может неверно определить точку сварки. В тяжёлых случаях это приводит к сварке не по заданной траектории, столкновениям или дефектам целой партии продукции.
Если оперативно организовать выезд специалистов сервисной службы невозможно, можно выполнить базовую диагностику и временную калибровку. Однако учтите: временная калибровка подходит для устранения небольших отклонений позиционирования. При неисправности камеры, робота, лазерной головки или систем безопасности не рекомендуется самостоятельно разбирать или регулировать оборудование.
I. Почему возникают сбои в системах технического зрения для роботизированной лазерной сварки?
Система технического зрения роботизированного лазерного сварочного станка обычно состоит из промышленной камеры, объектива, источника света, программного обеспечения для обработки изображений, модуля связи и системы координат робота.
К распространённым причинам сбоев визуального позиционирования относятся:
пыль или масляные пятна на поверхности объектива камеры;
изменение положения заготовки;
значительное изменение условий освещения;
Незначительное смещение камеры в месте крепления;
Случайное изменение параметров системы технического зрения;
Некорректные данные калибровки;
Нарушение взаимного соответствия координат системы технического зрения и робота;
Ошибки связи;
Неисправность камеры или контроллера системы технического зрения.
Поэтому при обнаружении неисправности системы технического зрения не следует сразу изменять программу робота. Сначала выясните, связана ли проблема с изображением, распознаванием или координатами.
II. Шаг 1. Убедитесь, что система технического зрения действительно неисправна
Если на производстве сместилось положение сварки, сначала проверьте текущее состояние системы технического зрения.
Проводите диагностику в следующем порядке:
① Убедитесь, что камера передает изображение нормального качества
Откройте программу системы технического зрения или окно мониторинга и убедитесь, что заготовка хорошо видна.
Если изображение полностью черное, искажено (покрыто «снегом» или помехами) либо соединение отсутствует, сначала проверьте питание и связь камеры, а также состояние подключений. Не приступайте сразу к калибровке координат.
② Проверьте объектив и защитное стекло
При лазерной сварке часто образуются дым, брызги и металлическая пыль. Загрязнение объектива или защитного стекла ухудшает видимость контура заготовки и мешает ее распознаванию. Очистите оборудование согласно инструкции производителя.
③ Проверьте расположение заготовки
Убедитесь, что заготовка установлена согласно исходной схеме позиционирования. Если положение оснастки изменилось, система технического зрения может определить координаты, отличающиеся от тех, что были при первоначальной настройке производства.
④ Проверьте результаты распознавания
Если камера хорошо видит заготовку, но определяемое положение существенно отличается от ожидаемого, проверьте параметры системы технического зрения и взаимное соответствие координат.
III. Шаг 2. После очистки объектива повторно проверьте качество распознавания
Многие сбои позиционирования системы технического зрения связаны не с данными калибровки, а с загрязнениями в поле зрения камеры.
Перед очисткой остановите соответствующее оборудование согласно правилам безопасности. Не проводите обслуживание, пока робот или лазерная система работает в автоматическом режиме.
Проверьте следующие основные зоны:
Объектив промышленной камеры;
Защитное стекло;
Наличие дыма или пыли вокруг объектива;
Кронштейн камеры (проверьте, не ослабло ли крепление);
Препятствия в поле зрения камеры.
После очистки перезапустите программу распознавания и проверьте, правильно ли система распознает ту же эталонную заготовку.
Если после очистки распознавание нормализовалось, обычно нет необходимости менять параметры калибровки системы технического зрения.
IV. Шаг 3. Проверьте, не изменилось ли положение камеры
Если изображение с системы технического зрения передается нормально, но определяемое положение постоянно смещено, проверьте крепление камеры.
Например:
Изначально камера определяла центр сварного шва в точке A, но после некоторого времени работы оборудования результаты распознавания всех заготовок сместились в одном направлении.
В этом случае в первую очередь проверьте:
Ослабление кронштейна камеры;
Крепёжные винты камеры;
Поворот объектива;
Изменение положения головки лазерной сварки или рабочего органа робота;
Смещение приспособления для фиксации заготовки.
Если физическое положение камеры действительно изменилось, исходные данные калибровки могут оказаться недействительными.
Не следует просто корректировать координаты в программе робота, чтобы «компенсировать» смещение: это может привести к ещё большим отклонениям при последующей калибровке.
V. Шаг 4. Выполните временную калибровку с помощью эталонной заготовки
Если подтверждено, что система технического зрения корректно получает изображения и распознаёт объекты, но наблюдается небольшое отклонение координат, для базовой калибровки можно использовать эталонную заготовку или калибровочную мишень. Порядок действий:
Закрепите эталонный объект→ Выполните визуальное распознавание→ Получите координаты, определённые системой технического зрения→ Сравните их с фактическими координатами робота→ Определите величину отклонения→ Выполните повторную калибровку в соответствии с процедурой, предусмотренной для оборудования.
Например, если после определения эталонного положения системой технического зрения робот каждый раз перемещается с одинаковым смещением, можно зафиксировать отклонение по осям X и Y.
Если отклонение очень мало и стабильно, коррекцию желательно выполнять по процедуре калибровки системы технического зрения, предоставленной производителем оборудования.
Не следует произвольно изменять параметры системы технического зрения или координаты робота, опираясь лишь на опыт. Процедуры настройки различаются в зависимости от марки системы технического зрения, контроллера робота и архитектуры программного обеспечения.
VI. Шаг 5. Проверьте согласованность координат системы технического зрения и координат робота
В роботизированных системах лазерной сварки визуальное позиционирование по сути сводится к преобразованию координат между различными системами отсчёта.
К основным системам координат относятся:
Система координат камеры→ Система координат заготовки→ Система координат робота→ Положение выполнения лазерной сварки
Если нарушено преобразование между любыми из этих систем координат, робот может «видеть заготовку, но сваривать не в том месте».
Например:
Если система технического зрения обнаруживает смещение сварного шва, а фактическое положение робота после перемещения остаётся смещённым в одном и том же направлении, необходимо проверить преобразование координат системы технического зрения и калибровку координат робота.
Если оборудование оснащено надёжной функцией автоматической калибровки, процедуру можно выполнить через интерфейс управления. Если такой функции нет, калибровку следует поручить специалистам, имеющим опыт работы и с роботами, и с системами технического зрения.
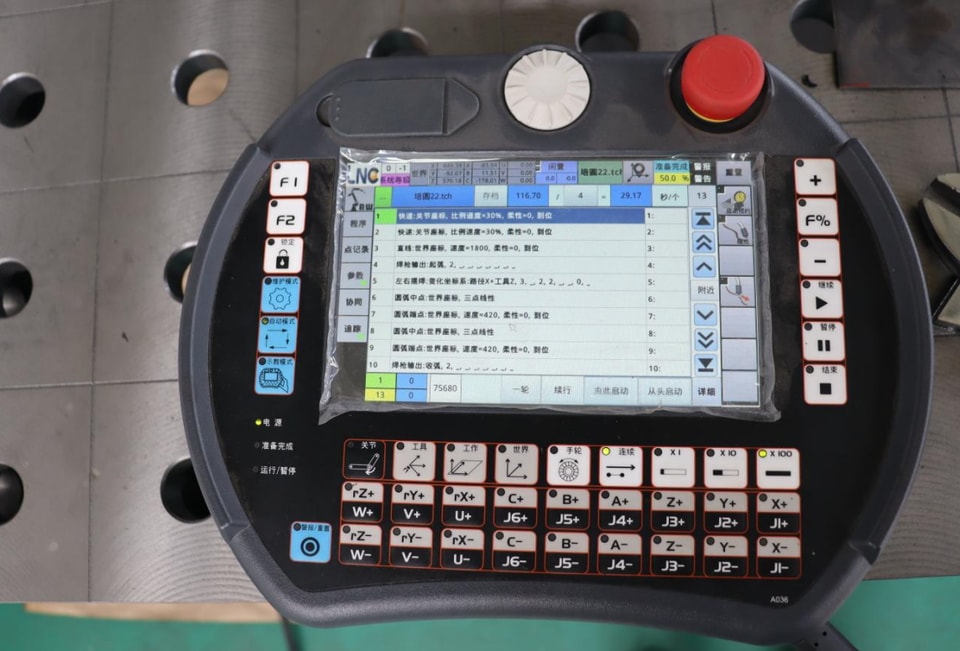
VII. Шаг 6. Проверьте, не были ли случайно изменены параметры системы технического зрения
На производстве иногда возникает следующая ситуация:
Само оборудование исправно, но параметры программы системы технического зрения были изменены.
Например:
Изменились параметры экспозиции;
Изменены настройки усиления;
Изменились пороговые значения;
Изменена область интереса (ROI);
Изменены параметры обнаружения границ;
Изменены параметры шаблона;
Выбрана неверная программа для изделия.
Если раньше оборудование работало нормально, но после смены смены или перехода на другой продукт внезапно возникли проблемы с распознаванием, рекомендуется проверить, не изменялась ли недавно программа системы технического зрения.
Рекомендуется создавать резервные копии проверенных программ машинного зрения и настраивать соответствующие права доступа, чтобы свести к минимуму риск случайного изменения ключевых параметров персоналом на производстве.
VIII. Почему не следует напрямую изменять программу роботизированной сварки для временной калибровки?Это распространённая ошибка при устранении проблем с машинным зрением непосредственно на производстве.
Например, если робот’изначально занимал правильное положение для сварки, но теперь оно сместилось на 2 мм, кто-нибудь может просто сместить все точки сварки в программе робота на 2 мм.
Хотя это может временно возобновить производство, такой подход сопряжён с рисками.
Причина проблемы может заключаться в следующем:
Изменение положения камеры;
Изменение данных калибровки;
Изменение положения приспособления для фиксации заготовки;
Сбои при преобразовании координат;
Изменение положения рабочего инструмента робота.
Если не устранить первопричину, изменение только программы робота может привести к ещё большему расхождению между координатами системы машинного зрения и координатами робота.
Поэтому целесообразнее действовать следующим образом:
Сначала определить источник отклонения, а затем решить, нужно ли повторно откалибровать систему машинного зрения, отрегулировать приспособление или скорректировать программу робота.
IX. Что делать после временного возобновления производства?
Если производство временно возобновлено после базовой калибровки, не рекомендуется сразу переходить к серийному выпуску.
Сначала следует провести проверку на небольшой партии.
Проверку следует проводить в следующем порядке:
Проверка одной детали→ Непрерывная проверка→ Выборочный контроль→ Полномасштабное производство
Ключевые параметры для проверки:
Точность положения сварки;
Стабильность отслеживания сварочного шва;
Внешний вид сварного шва;
Наличие смещения сварного шва;
Стабильность позиционирования заготовки;
Смещение распознавания системой машинного зрения при непрерывной работе.
Переходить к полномасштабному производству следует только в том случае, если положение, определяемое системой распознавания, остаётся стабильным во время непрерывной проверки.
X. В каких случаях не рекомендуется выполнять временную калибровку на производстве?
Неисправности системы машинного зрения не всегда можно устранить непосредственно на производстве.
При возникновении следующих проблем остановите автоматическую сварку и обратитесь к производителю оборудования или квалифицированным специалистам:
Потеря соединения с камерой;
Контроллер системы машинного зрения сообщает об аппаратной неисправности;
Полная потеря данных калибровки;
Сильный удар или столкновение с камерой либо объективом;
Столкновение робота;
Изменение положения лазерной головки;
Отклонения нулевого положения робота или механических параметров;
Устойчивый значительный дрейф результатов распознавания системой технического зрения;
Срабатывание аварийной сигнализации;
Неопределённость относительно последствий изменения параметров.
Не рекомендуется вносить произвольные изменения лишь для быстрого возобновления производства, особенно если они затрагивают робот, источник лазерного излучения, цепи безопасности или критически важные данные калибровки.
XI. Как свести к минимуму сбои систем технического зрения в роботизированной лазерной сварке?
Регулярное техническое обслуживание важнее устранения неисправностей после их возникновения. **Регулярно очищайте систему технического зрения**
Составьте график осмотра и очистки таких компонентов, как линзы и защитное стекло, с учётом условий производства.
**Надёжно закрепляйте камеру**
Периодически проверяйте кронштейны камеры и крепёжные винты, чтобы свести к минимуму смещение из-за механической вибрации.
**Создавайте резервные копии данных калибровки**
Создавайте резервные копии проверенных программ технического зрения, параметров калибровки и программ робота.
**Контролируйте доступ к управлению оборудованием**
Не допускайте, чтобы неуполномоченный персонал произвольно изменял параметры системы технического зрения или программы робота.
**Регулярно проверяйте точность**
Используйте стандартные заготовки для периодической проверки соответствия координат, определённых системой технического зрения, фактическим координатам выполнения операций роботом.
**Ведите журнал технического обслуживания оборудования**
Документируйте сбои системы технического зрения, изменения параметров, данные калибровки и выполненные работы по обслуживанию — это упростит последующую диагностику неисправностей.
XII. Выбор роботизированной системы лазерной сварки: стабильность системы технического зрения имеет решающее значение
В проектах роботизированной лазерной сварки, требующих визуального позиционирования, распознавания сварного шва и сварки по сложным траекториям, система технического зрения — это не просто дополнительная промышленная камера. Она должна быть полностью интегрирована с роботом, лазерной головкой, системой управления, оснасткой и сварочным процессом.
Поэтому при выборе оборудования для роботизированной лазерной сварки важно учитывать не только марку робота и мощность лазера, но и следующие характеристики:
Метод визуального позиционирования;
Точность распознавания;
Метод калибровки;
Метод преобразования координат;
Способ работы с программным обеспечением;
Функции аварийной сигнализации;
Метод резервного копирования данных;
Возможности технической поддержки после продажи.
Для нестандартных проектов автоматизации особенно важно провести испытания на реальных заготовках до поставки оборудования.
