- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как смазка повышает точность трубогибочного станка?
Как смазка повышает точность трубогибочного станка?

При проблемах с точностью гибки большинство специалистов’в первую очередь проверяют оснастку, корректируют параметры или заново калибруют станок. Эти меры вполне оправданны, однако часто упускают из виду один важный фактор — смазку.
Мне доводилось бывать во многих цехах, где даже после установки новой оснастки, тонкой настройки параметров и калибровки оборудования качество гибки труб оставалось нестабильным. В итоге выяснялось, что причина — недостаточная смазка. При ее нехватке возрастает трение, а материал деформируется неравномерно—что негативно сказывается как на угле гибки, так и на качестве поверхности заготовки.
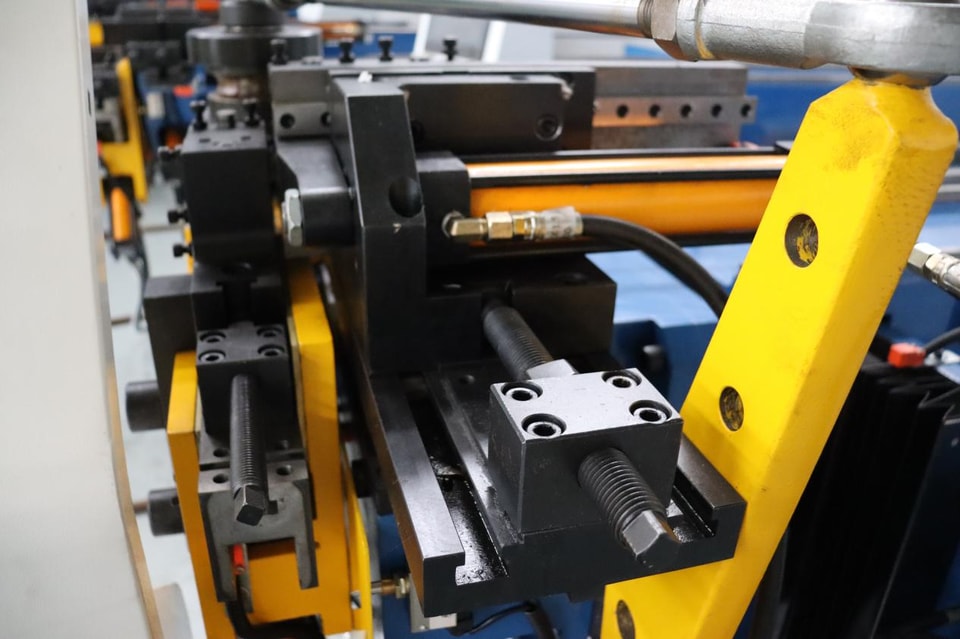
I. Почему смазка напрямую влияет на точность
Во время гибки труба скользит внутри оснастки и деформируется. Чрезмерное трение приводит к неравномерному распределению напряжений и делает процесс деформации трудноуправляемым. В результате возможно утонение стенки на внешнем радиусе, образование складок на внутреннем радиусе и нестабильный пружинящий возврат. К изменению трения особенно чувствительны нержавеющая сталь, алюминий и тонкостенные трубы.
Правильная смазка снижает трение и обеспечивает более плавное течение материала. Благодаря этому труба следует заданной траектории гибки, углы получаются стабильными, а поверхность защищена от царапин и задиров.
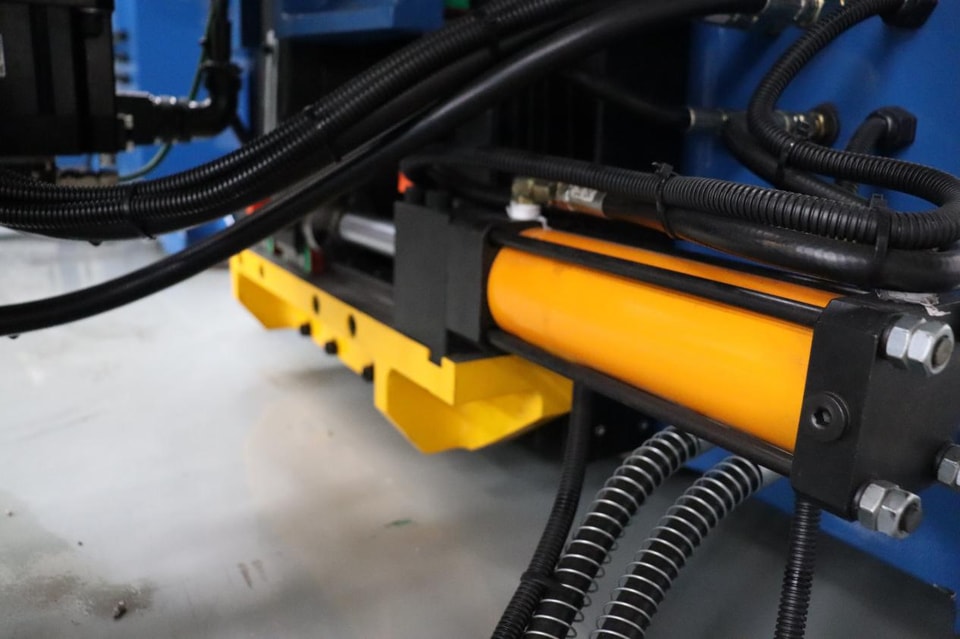
II. Критически важные точки смазки: нельзя упускать ни одну
Оправка и стержень оправки: оправка поддерживает трубу изнутри и во время работы подвергается высокому давлению и нагреву. Недостаточная смазка ускоряет ее износ, повышает риск повреждения внутренней стенки трубы и ухудшает стабильность радиуса гибки. Это особенно важно при гибке тонкостенных труб и изготовлении деталей с малым радиусом.
Гибочный и прижимной штампы: поверхности контакта трубы с гибочным штампом должны оставаться гладкими. Тонкая равномерная смазочная пленка снижает сопротивление и предотвращает появление царапин и следов трения. При серийном производстве она играет ключевую роль в обеспечении стабильного качества каждой согнутой трубы.
Зажимной и сглаживающий штампы: зажимной штамп должен обеспечивать стабильное усилие фиксации, поэтому количество смазки нужно точно дозировать—— как ее недостаток, так и избыток могут привести к проскальзыванию. Смазка сглаживающего штампа необходима для предотвращения складок в начале изгиба.
III. Выбор подходящей смазки
Для нержавеющей стали обычно требуются смазки, рассчитанные на высокие давления, поскольку этот материал обладает высоким сопротивлением деформации. При гибке алюминиевых труб следует использовать смазки с низким остатком, чтобы избежать загрязнения поверхности. Неподходящая смазка может снизить эффективность обработки, а ее остатки — вызвать коррозию оснастки.
Кроме того, больше — не значит лучше. Избыток смазки может удерживать пыль и металлические частицы, превращаясь в абразивную пасту, которая ускоряет износ. Гораздо эффективнее дозировать смазку и регулярно удалять ее излишки, чем просто наносить побольше.
IV. Важна правильная техника нанесения
Перед нанесением смазки тщательно очистите поверхности штампа, оправки и трубы. Старая смазка, смешанная с загрязнениями, не только не обеспечит нужного скольжения, но и усилит трение.
Наносите смазку равномерно и в стабильном количестве. Используете ли вы кисть, распылительную систему или автоматический узел смазки, цель одна — обеспечить равномерную смазку каждой трубы и каждой контактной поверхности. При непрерывном производстве регулярно проверяйте состояние оборудования. Если меняется температура или партия материала, может потребоваться немного скорректировать количество смазки.
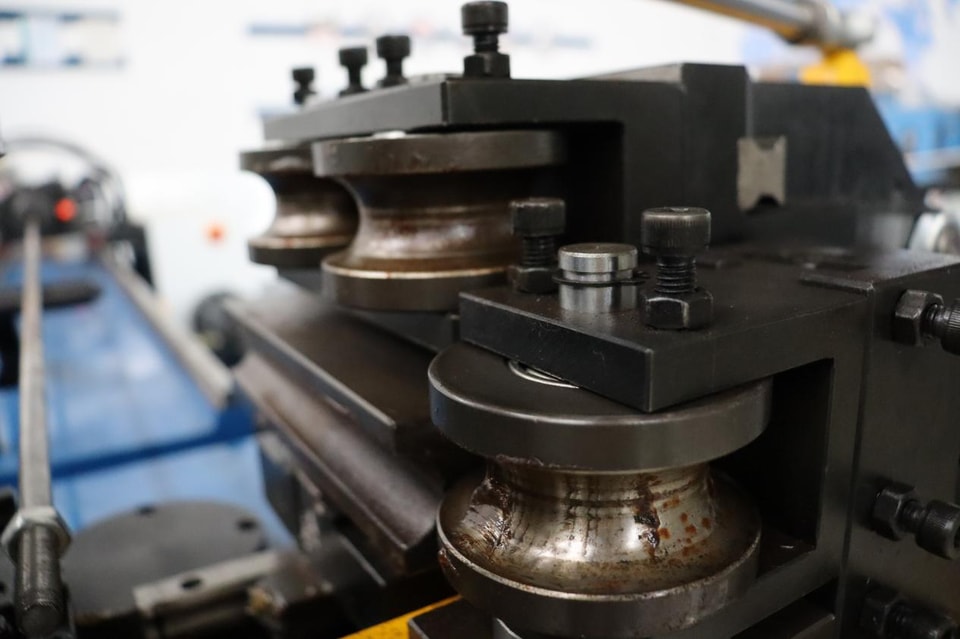
V. Две распространенные ошибки при смазке
Избыточная смазка приводит к проскальзыванию. Если в зоне зажима слишком много смазки, труба не будет надежно зафиксирована и может сместиться во время гибки, что приведет к неточному углу. Дозируйте смазку, чтобы обеспечить стабильное положение трубы.
Отсутствие графика смазки. Если наносить смазку только тогда, когда о ней вспомнят,—или вовсе пропускать эту операцию,—условия трения будут меняться, а качество гибки станет нестабильным. Включите смазку в план регулярного технического обслуживания и выполняйте ее по графику, обрабатывая предусмотренные участки. Это поможет добиться предсказуемого результата.
VI. Краткие выводы
Смазка — это не просто плановое обслуживание, а важная часть контроля точности. Выбирайте подходящую смазку, наносите ее в нужные места и в правильном количестве, соблюдайте регулярный график — и вы заметно повысите стабильность углов гибки и качество поверхности труб.
