- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как повысить точность гибки с помощью настройки и калибровки трубогибочного станка?
Как повысить точность гибки с помощью настройки и калибровки трубогибочного станка?

В конечном счёте точность гибки зависит от двух факторов: правильной настройки и точной калибровки. Если настройка выполнена неверно, последующие корректировки не помогут; если калибровка неточная, даже самый совершенный станок не сможет выпускать детали, соответствующие заданным требованиям. Мне доводилось видеть множество цехов с высококачественным оборудованием, где углы гибки постоянно менялись. При проверке выяснялось, что причина неизменно заключалась в настройке и калибровке.
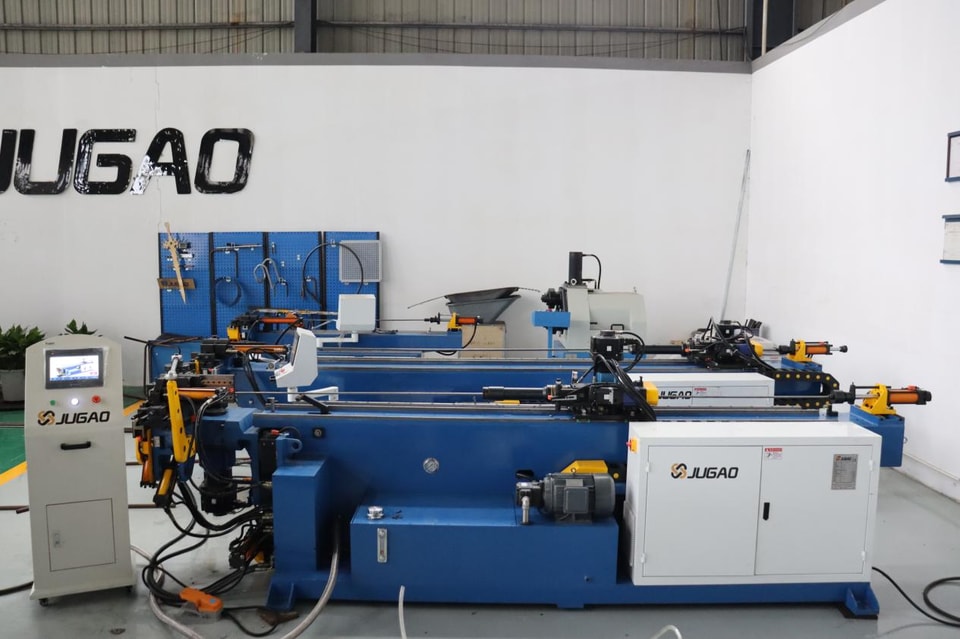
I. Подготовка к настройке
Сначала очистите и приведите в порядок рабочее место. Беспорядок вокруг станка повышает риск случайных ударов во время работы и затрудняет контроль за его состоянием. Убедитесь, что станок надёжно закреплён, а анкерные болты не ослаблены. Проверьте горизонтальность основания с помощью точного уровня: даже небольшое отклонение может привести к неточным углам гибки.
II. Правильный выбор оснастки — основа качественной работы
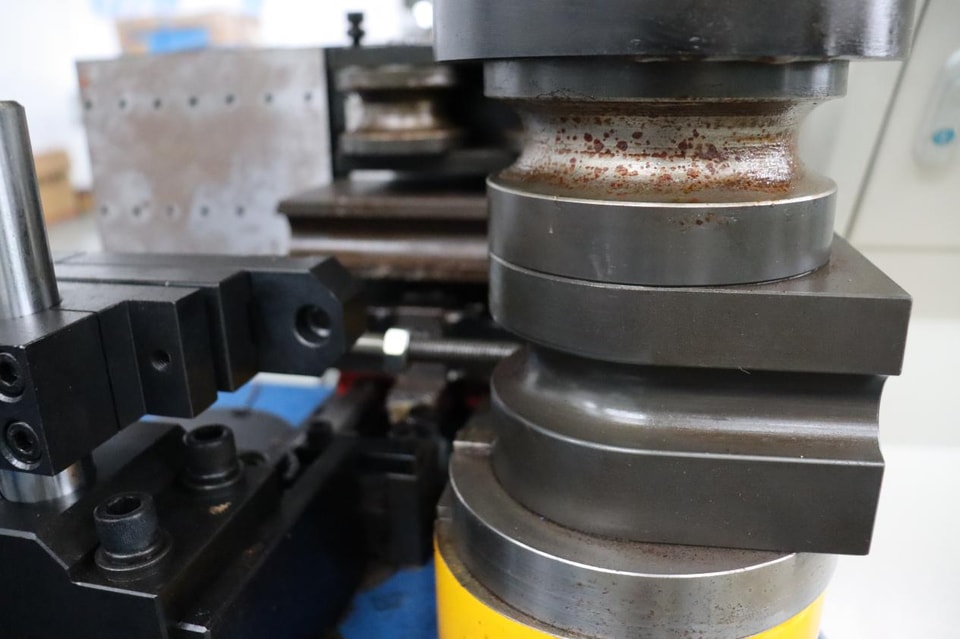
Гибочный штамп, прижимной штамп, дорн и скребковый штамп необходимо подбирать с учётом материала трубы, толщины её стенки и наружного диаметра. Для нержавеющей и углеродистой стали нужна разная оснастка, как и для тонкостенных и толстостенных труб. Неправильный выбор оснастки впоследствии трудно исправить одними лишь настройками параметров.
Аккуратно установите выбранную оснастку. Убедитесь, что дорн расположен по центру, прижимной штамп находится заподлицо с гибочным, а система зажима надёжно закреплена. Тщательно очистите монтажные поверхности, чтобы под оснасткой не осталось металлической стружки или шлама. После установки нанесите смазку, чтобы уменьшить трение в процессе гибки.
III. Настройка параметров станка
Откройте систему управления и задайте такие параметры, как угол и скорость гибки, усилие зажима и величина отвода дорна. Эти значенияне являются постоянными: их необходимо подбирать с учётом материала трубы и радиуса гибки. Для высокопрочной стали используйте меньшую скорость гибки, чтобы избежать трещин, а при обработке алюминиевых труб точнее контролируйте процесс, чтобы не допустить деформации поверхности. При первой обработке трубы определённого размера начните с консервативных параметров, а затем постепенно оптимизируйте их по результатам пробных гибов.
IV. Этапы калибровки
Шаг 1. Обнуление всех осей. Верните ось вращения, гибочную руку и подающую каретку в исходное положение. Точное обнуление задаёт опорную точку для всех последующих операций. Это особенно важно для деталей с несколькими гибами: при неточном исходном положении погрешности будут накапливаться.
Шаг 2. Калибровка угла гибки. Выполните пробный гиб, измерьте фактический угол цифровым угломером и сравните его с заданным значением. Металлы подвержены пружинению, поэтому необходимо ввести компенсацию. Прибавьте разницу между измеренным и заданным углами к значению компенсации, затем выполните ещё один пробный гиб. Повторяйте проверку, пока углы не совпадут.
Шаг 3. Калибровка длины подачи. На станках с автоматической подачей проверьте, что ось подачи перемещается в заданное положение. Отклонение всего на 0,5 мм может привести к смещению концов детали после нескольких гибов. Выполните несколько пробных подач, измерьте фактическое перемещение и точно настройте параметры сервопривода.
Шаг 4. Калибровка оси вращения. Для изготовления сложных деталей между гибами необходимо поворачивать трубу на заданный угол. Проверьте фактический угол поворота угломером или поворотным измерительным прибором и сравните его с заданным значением. Если есть отклонение, скорректируйте калибровочное значение оси вращения на панели управления.
Шаг 5. Полный пробный гиб. После калибровки всех осей запустите программу целиком и проверьте деталь по чертежам: оцените овальность, утонение стенки, радиус гибки и точность углов. Запускать серийное производство можно только после того, как будут соблюдены все требования.
V. Какие проблемы помогают устранить настройка и калибровка?
Точный контроль пружинения повышает стабильность углов гибки. Правильная центровка штампов снижает риск образования складок и трещин на трубе. Точная калибровка осей подачи и вращения повышает размерную точность деталей с несколькими гибами. Сокращение объёма доработок и числа корректировок естественным образом повышает производительность.
VI. Практические рекомендации
Проверяйте калибровку после замены важной оснастки или каждые 200––300 циклов гибки. Для деталей с высокими требованиями к точности проверки следует проводить чаще.
Выполняйте пробный гиб при смене партии материала. Трубы от разных поставщиков или из разных партий могут иметь разное пружинение, поэтому ранее заданные значения компенсациимогут оказаться неподходящими.
Нержавеющая сталь сильно пружинит. Обеспечьте надлежащую поддержку дорном, снизьте скорость гибки и соответствующим образом увеличьте угол компенсации.
После оптимизации всех параметров сохраните их в архиве. При последующем изготовлении деталей тех же размеров и конфигурации вы сможете сразу загрузить эти настройки и сэкономить время, которое иначе ушло бы на повторные испытания и корректировки.
VII. Часто задаваемые вопросы
Как часто нужно калибровать трубогибочный станок? Калибровка необходима после замены оснастки, перед запуском крупной производственной партии или при первых признаках отклонения угла гибки. Фиксированного графика нет — частота зависит от интенсивности эксплуатации.
Как контролировать пружинение труб из нержавеющей стали? Необходимо одновременно принять меры в трёх направлениях: обеспечить надлежащую поддержку дорном, снизить скорость гибки и точно компенсировать пружинение.
Нужно ли выполнять пробный гиб при каждой смене материала трубы? Да. Свойства материала различаются в зависимости от его типа и партии, поэтому пробный гиб — самый надёжный способ проверить правильность настройки.
Настройка и калибровка могут показаться утомительными задачами, но именно они лежат в основе точной гибки. Время, вложенное в правильную настройку, поможет обеспечить бесперебойное производство в дальнейшем.
