- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как выбрать подходящий лазерный сварочный аппарат?
Как выбрать подходящий лазерный сварочный аппарат?

Как выбрать подходящий лазерный сварочный аппарат?
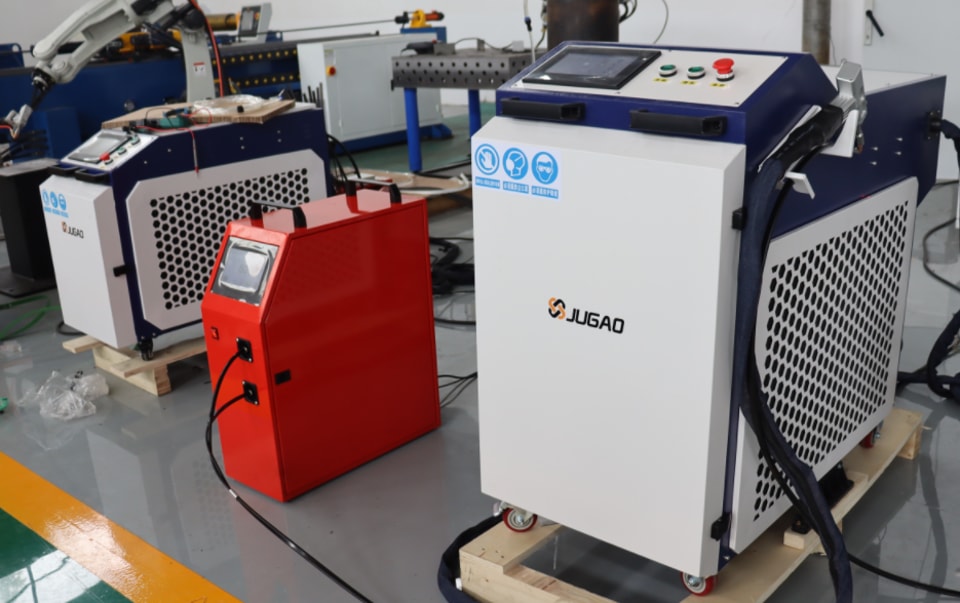
По мере распространения лазерной сварки в таких отраслях, как производство метизов, обработка листового металла, изготовление бытовой техники, новая энергетика, электроника и автомобилестроение, всё больше предприятий внедряют лазерные сварочные аппараты для повышения производительности и качества сварки. Однако при закупке многие компании в первую очередь обращают внимание на «мощность» и «цену». На деле более высокая мощность не всегда означает, что аппарат лучше, а низкая цена не гарантирует выгодной покупки. На выбор оборудования влияют материал, толщина заготовки, тип сварного соединения, объём производства, скорость сварки и требуемый уровень автоматизации. Выбор подходящего лазерного сварочного аппарата следует начинать с оценки конкретных производственных задач.
I. Выбор лазерного сварочного аппарата с учётом материала и толщины заготовки
Первый шаг при выборе лазерного сварочного аппарата — определить материал и его толщину. К распространённым материалам относятся нержавеющая и углеродистая сталь, оцинкованный лист, алюминиевые сплавы, медь и её сплавы. Поскольку металлы отличаются поглощением лазерного излучения, теплопроводностью и требованиями к технологии сварки, выбирать оборудование только по названию материала нельзя.
Например, технологии лазерной сварки нержавеющей и углеродистой стали достаточно хорошо отработаны, тогда как для таких материалов, как алюминий и медь,—которые отличаются высокой отражательной способностью и теплопроводностью,—обычно требуются более высокая мощность лазера и более точная настройка параметров сварки.
После определения материала необходимо учесть толщину заготовки. Даже для одного и того же материала требования к сварке листа толщиной 1 мм и плиты толщиной 5 мм существенно различаются. При сварке тонкого листа важно контролировать тепловложение, прожог и деформацию; при работе со средними и большими толщинами на первый план выходят глубина проплавления, скорость сварки и необходимость подачи проволоки. Поэтому мощность лазерного сварочного аппарата нельзя выбирать отдельно от материала и толщины. При выборе нужно комплексно учитывать сочетание «материал + толщина + тип сварного соединения + скорость сварки».
II. Выбор оборудования с учётом типа сварного соединения и способа производства
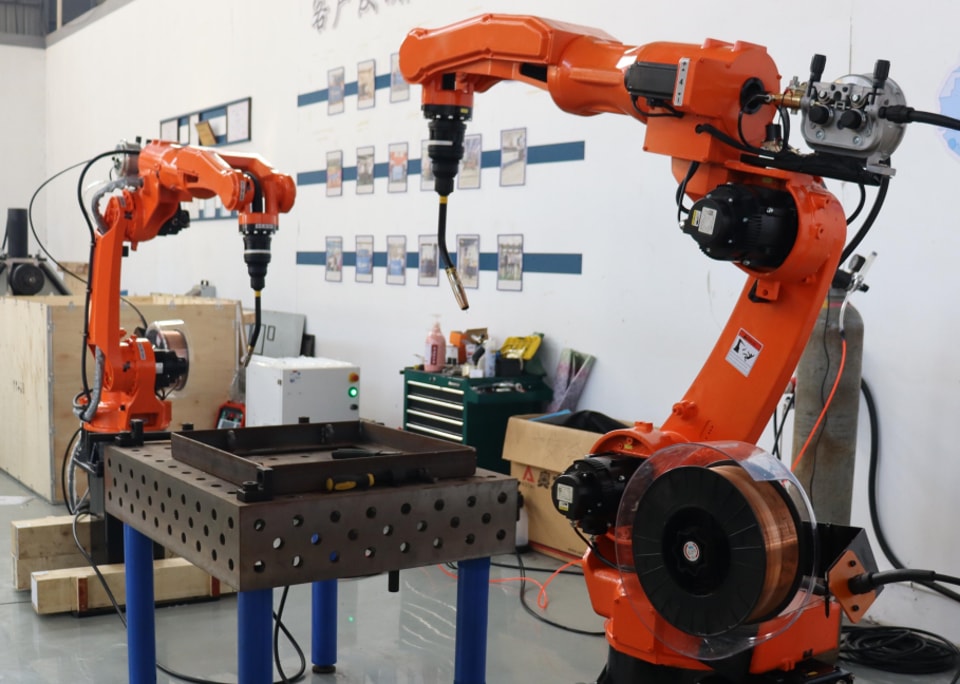
Помимо материала и толщины, важным фактором при выборе лазерного сварочного аппарата является тип сварного соединения. Для обычных линейных швов,—например, при сборке изделий из листового металла, корпусов или рам,—обычно достаточно стандартного лазерного сварочного оборудования. Для таких изделий, как шасси, шкафы и дверные панели, с множеством внутренних и внешних углов, необходимо учитывать рабочее пространство, требуемое для сварочной горелки, а также необходимость функции колебания лазерного луча (wobble). Если заготовка имеет сложные криволинейные контуры или требует сварки по многократно повторяющимся траекториям, стоит рассмотреть роботизированную лазерную сварочную систему.
Кроме того, выбор между ручным лазерным сварочным аппаратом и роботизированной системой следует делать с учётом’конкретной модели производства предприятия. Ручные лазерные сварочные аппараты обеспечивают гибкость в работе и подходят для производства с широким ассортиментом, небольшими партиями и частой сменой конструкции изделий. Роботизированные лазерные сварочные системы лучше подходят для стандартизированной продукции, крупных партий, неизменных траекторий сварки и высокой производительности с коротким циклом. Ни один из вариантов не является безусловно лучшим: каждый предназначен для решения своих производственных задач.
III. Как выбрать мощность лазерного сварочного аппарата?
Мощность лазера — один из ключевых параметров, на который обращают внимание при закупке оборудования. Однако считать, что «чем выше мощность, тем лучше результат сварки», ошибочно. Например, при сварке заготовок толщиной 2 мм оптимальные параметры могут существенно различаться для нержавеющей и углеродистой стали, алюминиевого сплава и оцинкованного листа. Поэтому мощность нужно выбирать с учётом материала, толщины, типа соединения, скорости сварки, использования присадочной проволоки и требований к внешнему виду готового изделия.
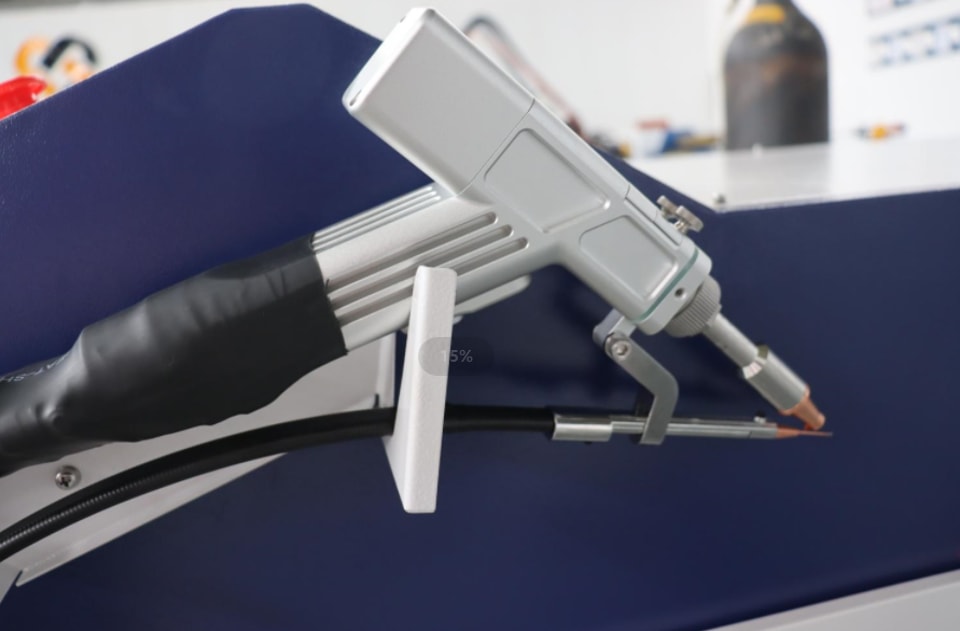
При покупке оборудования вместо общего вопроса производителю «Есть ли у вас модель мощностью 2000 или 3000 Вт?» лучше предоставить конкретные данные: материал и толщину заготовки, положение сварки, фотографии соединений и требуемую скорость сварки. Ещё точнее подобрать оборудование помогут испытания на реальных заготовках. В конечном счёте предприятию’важно прежде всего убедиться, что оборудование стабильно справляется с производственными задачами,—а не просто оценивать указанную на аппарате мощность’на паспортной табличке.
IV. Выбор между воздушным и водяным охлаждением и системой подачи проволоки
В современных лазерных сварочных аппаратах обычно применяются системы воздушного или водяного охлаждения. Аппараты с воздушным охлаждением, как правило, компактны и мобильны, поэтому подходят для обработки метизов и листового металла, мелкосерийного производства и задач, где оборудование приходится часто перемещать. Аппараты с водяным охлаждением отводят тепло с помощью циркуляционной системы и лучше подходят для длительной непрерывной работы и высокопроизводительных производств. Ни один способ охлаждения не является безусловно лучшим: выбор зависит от мощности лазера, продолжительности непрерывной работы, условий производства и особенностей эксплуатации.
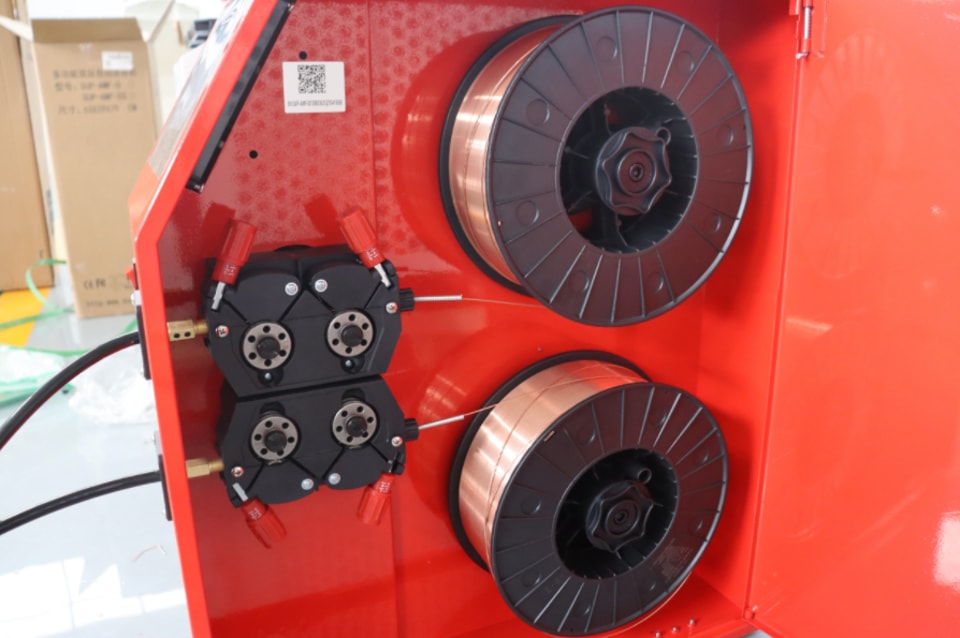
Необходимость автоматической подачи проволоки в первую очередь зависит от точности сборки заготовок и требований к сварному шву. Для деталей с высокой точностью сборки и минимальными зазорами часто достаточно сварки без присадочной проволоки. Однако при наличии зазоров в соединении, необходимости увеличить высоту усиления шва или улучшить его форму стоит рассмотреть лазерное сварочное оборудование с автоматической подачей проволоки.
V. Учитывайте не только цену покупки, но и совокупную стоимость владения
При покупке лазерного сварочного аппарата цена предложения — лишь часть общих затрат. Необходимо также учитывать расходы на труд, защитный газ, расходные материалы, обслуживание, электроэнергию и возможные простои. Низкая первоначальная цена не обязательно снижает себестоимость производства: медленная сварка, высокая потребность в персонале и частое обслуживание могут свести экономию на нет.
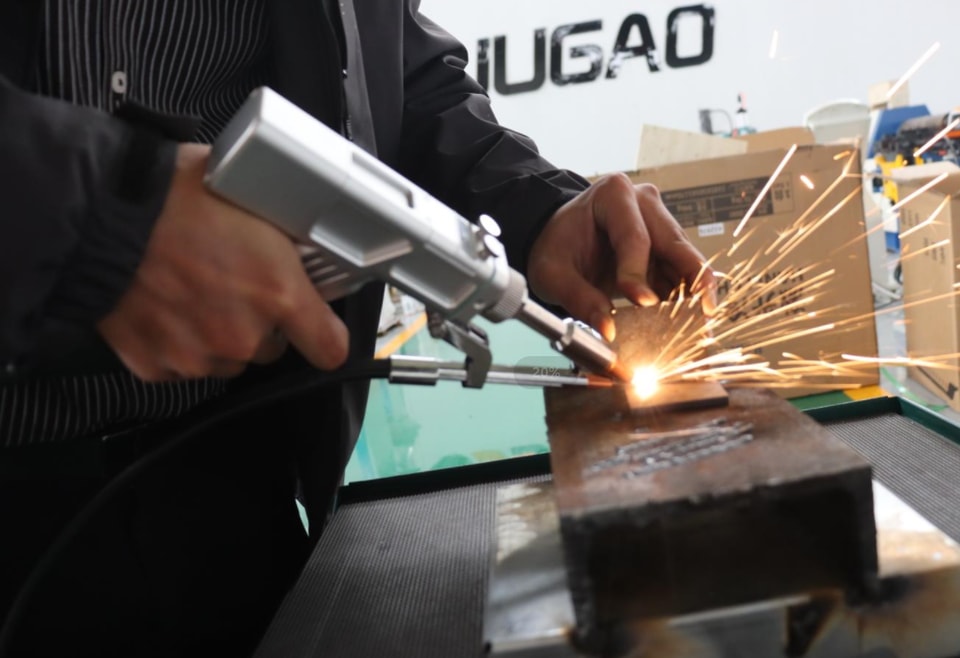
Поэтому при выборе лазерного сварочного аппарата рекомендуется комплексно оценить вложения в оборудование, затраты на персонал и эксплуатацию, расходы на обслуживание и производительность. Предприятиям, выпускающим продукцию сериями, также важно учитывать уровень автоматизации и возможности последующей модернизации производственной линии. Не ограничивайтесь первоначальной стоимостью: оцените, насколько оборудование позволит сократить производственные затраты в долгосрочной перспективе.
VI. Почему перед покупкой лазерного сварочного аппарата важно провести испытания образцов?
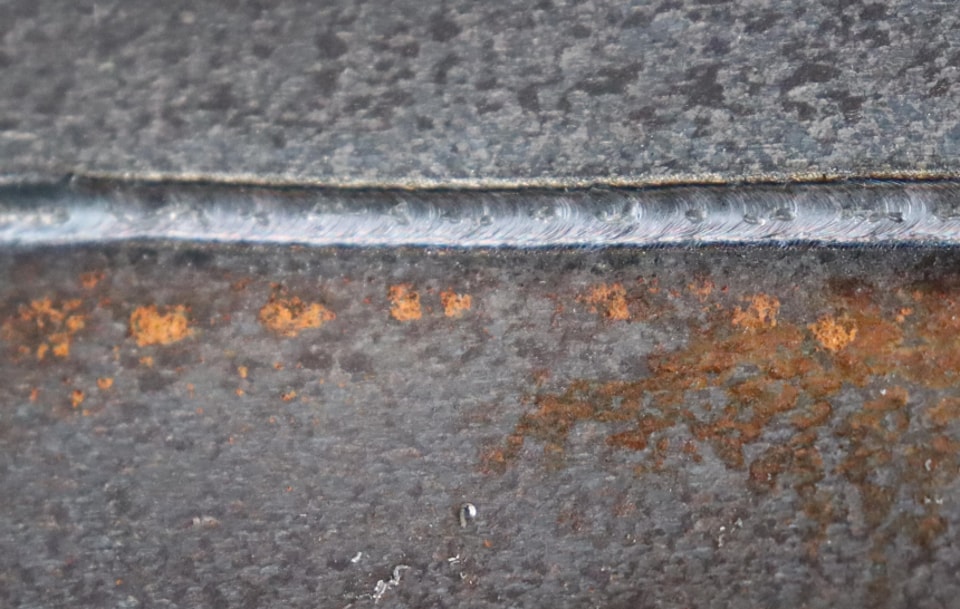
Лазерная сварка отличается высокой адаптивностью, однако при одинаковой мощности лазера результат зависит от материала, толщины и конструкции заготовки. Поэтому перед окончательным выбором оборудования крайне важно провести испытания на реальных деталях.
При испытаниях следует внимательно оценить глубину проплавления, форму шва, скорость сварки, риск прожога, деформацию заготовки, изменение цвета поверхности и необходимость последующей шлифовки. При серийном производстве также следует измерить время сварки одной детали, чтобы определить, сможет ли оборудование обеспечить требуемый производственный такт.
Испытания на реальных заготовках дают гораздо больше полезной информации, чем простое сравнение характеристик оборудования.
VII. Алгоритм выбора лазерного сварочного аппарата
При выборе лазерного сварочного аппарата предприятия могут придерживаться следующей последовательности: материал→ Толщина→ Тип сварного соединения→ Объём производства→ Скорость сварки→ Уровень автоматизации→ Мощность лазера→ Способ охлаждения→ Требования к подаче проволоки→ Практические испытания на образцах.
Для производства небольшими партиями, с широким ассортиментом продукции и частой сменой заготовок часто лучше всего подходит ручной лазерный сварочный аппарат. Для стандартизированной продукции, выпускаемой крупными партиями по фиксированной траектории сварки, предпочтительнее роботизированный комплекс лазерной сварки. Если оборудование должно быть мобильным, рекомендуем систему с воздушным охлаждением; для длительного непрерывного производства лучше выбрать систему с водяным охлаждением. Окончательную конфигурацию оборудования следует определять по результатам испытаний на реальных заготовках.
VIII. Лазерные сварочные аппараты: решения для ваших конкретных заготовок
Как производитель оборудования для лазерной сварки, мы предлагаем различные решения,—включая ручные лазерные сварочные аппараты, системы лазерной сварки с воздушным и водяным охлаждением, оборудование для лазерной сварки с автоматической подачей проволоки и роботизированные сварочные комплексы,—которые адаптируем к вашим требованиям к материалам, толщине заготовок, конфигурации соединений, объёму производства, скорости сварки и уровню автоматизации.
Если вы выбираете лазерный сварочный аппарат, не стоит сразу зацикливаться на конкретной мощности или цене. Просто пришлите фотографии заготовок, укажите материалы и толщину или отправьте сами детали. Мы бесплатно оценим процесс сварки и проведём испытания на образцах, чтобы рекомендовать оптимальное оборудование и рабочие параметры на основе результатов реальной сварки,—помогая вашему предприятию сократить затраты на выбор оборудования и избежать дорогостоящих проб и ошибок при настройке процесса.
