- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как работает пробивной пресс и для чего он нужен?
Как работает пробивной пресс и для чего он нужен?

Для эффективной обработки металла важно понимать, как работает пробивной пресс. Если вы хотите узнать, как устроены эти станки и почему производители так широко их применяют, эта статья для вас. Ниже рассказываем о принципе работы пробивных прессов, их настройке и причинах, по которым они остаются незаменимыми в металлообработке. Это руководство поможет вам принять решение об автоматизации и повысить качество производства.
Как работает пробивной пресс?
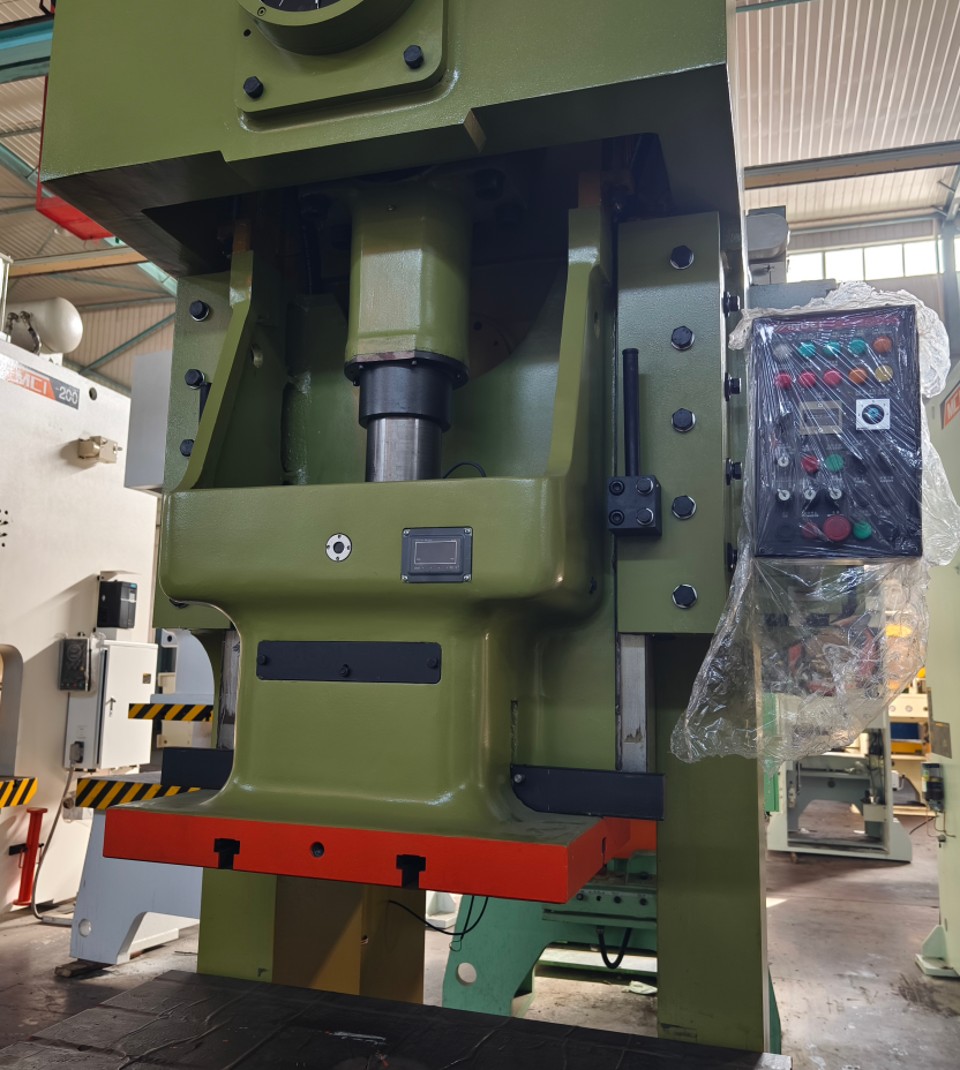
Пробивной пресс прикладывает контролируемое усилие с помощью пуансона и матрицы, пробивая отверстия или формируя контуры в листовом металле и других материалах. Пуансон с большим усилием опускается на заготовку и срезает материал о матрицу, обеспечивая чистый и точный рез. В современных станках для достижения высокой скорости и точности обычно используются гидравлические, механические системы или ЧПУ. Понимание принципа работы помогает получать качественные результаты и сокращать отходы.
Особенности пробивного пресса
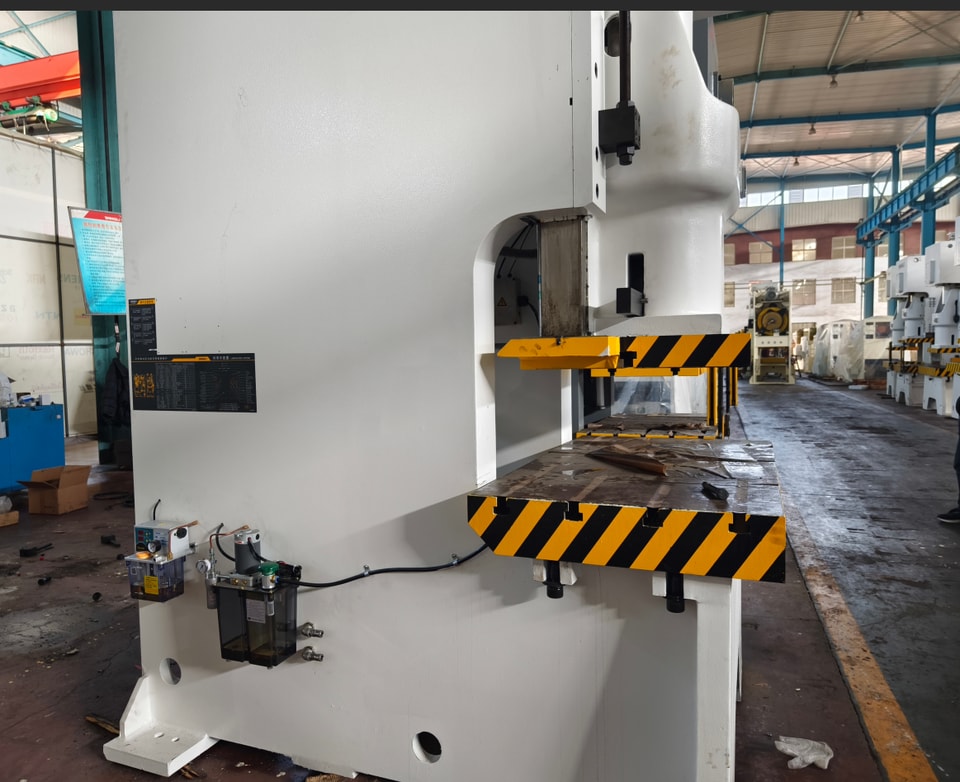
1. Удобное управление: достаточно ввести координаты отверстий, и станок выполнит обработку без необходимости программирования.
2. Экран ЧПУ делает интерфейс наглядным и упрощает управление станком.
3. Широкий диапазон обработки: замена матрицы позволяет получать отверстия самых разных размеров и форм.
4. Пневматическая подача в сочетании с гидравлической пробивкой обеспечивает плавную и стабильную работу.
5. Станок может непрерывно пробивать отверстия в любом количестве. Отверстия получаются без заусенцев, с аккуратными краями.
6. Инструмент легко настраивается, а матрицы быстро заменяются, что значительно сокращает время переналадки.
7. Автоматизированная обработка обеспечивает высокую повторяемость и стабильное качество продукции.
Области применения пробивных прессов
1. Электроэнергетика: траверсы распределительных сетей 10 кВ; рассверливание, ремонт и пробивка отверстий в опорах ЛЭП. Также станки используют для выполнения отверстий в медных и алюминиевых шинах, кабельных зажимах оборудования, полосовой стали и других деталях на электростанциях и подстанциях.
2. Осмотр и усиление конструкций в железнодорожной отрасли, почтовой и телекоммуникационной сферах, нефтяной промышленности, геологоразведке и строительстве. Поскольку станок не требует подключения к электросети, он особенно подходит для работ на выезде, на высоте и под водой.
Рекомендации по работе с пробивным прессом
1. Перед началом работы убедитесь, что пуансон и матрица подходят друг к другу. Несоответствие может привести к повреждению станка.
2. Перед пробивкой надёжно закрепите матрицу винтами.
3. При возникновении неисправности во время работы остановите пробивку и устраните её, чтобы не повредить станок.
4. Смажьте винт и гайку.
Принцип работы пробивного пресса
Двигатель приводит во вращение маховик, который накапливает энергию в пружине, когда станок не задействован. При нажатии на педаль запасённая энергия передаётся по механизму привода. Шатун передаёт усилие на пуансон, который пробивает заготовку.
Виды пробивных прессов
Сегодня пробивные прессы делятся главным образом на станки с ЧПУ и гидравлические модели. Первые используют преимущественно для пробивки более мягких материалов, таких как кожа, пластик, ПВХ и бумага. Вторые, как правило, применяют для пробивки листового металла — меди, стали и уголкового профиля; они особенно востребованы в энергетике и строительстве.
О пробивных прессах
Пробивные прессы обычно подходят для обработки более мягких материалов. Во время работы сверло опускается под действием силы тяжести, поэтому важно правильно прикладывать усилие: при чрезмерном усилии материал может треснуть. Во время работы не наклоняйтесь над станком, чтобы отходы не попали в глаза, и ни в коем случае не помещайте руки в зону штамповки. Также убедитесь, что в опасной зоне нет посторонних.
Устройство штамповочного пресса
Существует множество типов пробивных прессов. Из-за различий в конструкции и принципах работы у них отличаются стоимость и результаты обработки. При этом прессы разных типов имеют ряд общих конструктивных элементов. В этом разделе мы рассмотрим распространённые узлы и детали прессов, а также их особенности и функции, чтобы помочь вам лучше понять оборудование и эффективнее его использовать.
Основные элементы конструкции
Верхняя часть штампа:верхняя часть штампа в сборе, устанавливаемая на ползун пресса.
Верхняя плита штампа:верхняя плита верхней части штампа. Во время работы она располагается вплотную к ползуну пресса и крепится к нему с помощью хвостовика штампа или напрямую.
Нижняя часть штампа:нижняя часть штампа в сборе, устанавливаемая на стол пресса.
Нижняя плита штампа:плита, образующая нижнюю поверхность нижней части штампа. Во время работы она крепится непосредственно к столу пресса или к подкладной плите.
Рабочая стенка матрицы:боковая стенка отверстия матрицы, используемого для пробивки.
Наклон рабочей кромки:скос на каждой стороне рабочей стенки отверстия вырубной матрицы.
Пневматическая подушка:выталкивающее устройство с приводом от сжатого воздуха.
Опорный блок обратного давления:деталь, которая воспринимает одностороннее усилие со стороны, противоположной рабочей поверхности пуансона.
Направляющая втулка:трубчатая деталь, обеспечивающая точное направление взаимного перемещения верхней и нижней плит штампа. Обычно крепится к верхней плите и работает в паре с направляющей колонкой, установленной в нижней плите.
Съёмная плита:плита с точно обработанным отверстием для пуансона, которая обеспечивает соосность пуансона и матрицы, а также снимает материал и детали с пуансона.
Направляющая колонка:цилиндрическая деталь, обеспечивающая точное направление взаимного перемещения верхней и нижней плит штампа. Обычно крепится к нижней плите и работает в паре с направляющей втулкой, установленной в верхней плите.
Направляющий штифт:штифтовая деталь, которая входит в отверстие заготовки и задаёт её положение относительно матрицы.
Штамп с направляющей плитой:штамп, в котором направляющая плита задаёт направление пуансона, остающегося в контакте с плитой во время работы.
Направляющая пластина:плоская направляющая деталь, которая подаёт полосовой или рулонный материал в матрицу.
Держатель штампа с направляющими колонками:держатель штампа, в котором направляющая колонка скользит во втулке.
Штамп для пробивки:технологическая оснастка, устанавливаемая на пресс для изготовления деталей пробивкой. Состоит из сопряжённых верхней и нижней частей.
Пуансон:выступающая часть штампа, непосредственно формирующая деталь при пробивке; её рабочая поверхность определяет форму детали.
Матрица:углублённая часть штампа, непосредственно формирующая деталь при пробивке; её рабочая поверхность задаёт внутренний контур детали.
Защитная пластина:Деталь в виде пластины, предотвращающая попадание пальцев или посторонних предметов в опасную зону.
Прижимная пластина (кольцо):Деталь штампа, прижимающая материал или заготовку для управления его течением. В штампах для глубокой вытяжки большинство таких деталей называют прижимными кольцами.
Ребро прижима:Выступ в форме ребра, используемый для управления течением материала в штампе для вытяжки или глубокой вытяжки. Может быть выполнен как элемент штампа или прижимного кольца либо представлять собой отдельную деталь, установленную в штамп или кольцо.
Прижимной порог:Специальное название прижимной планки с прямоугольным поперечным сечением; описывается вместе с ребром прижима.
Опорная пластина для материала:Деталь в виде пластины, продолжение верхней плоскости матрицы, служащее опорой для штампуемого материала.
Штамп последовательного действия:Штамп с двумя или более позициями, в котором материал за каждый ход пресса последовательно подается на следующую позицию, а деталь формируется постепенно.
Боковой вырез:Выступающая часть матрицы, которая вырубает выемку для позиционирования сбоку полосового или рулонного материала.
Боковая прижимная пластина:Деталь в виде пластины, которая при помощи пружины прижимает одну сторону полосового или рулонного материала, удерживая другую сторону рядом с направляющей пластиной.
Выталкивающий стержень:Стержневая деталь, которая прямо или косвенно выталкивает заготовку или отход движением вверх.
Выталкивающая пластина:Деталь в виде пластины, перемещающаяся внутри матрицы или модуля и прямо или косвенно выталкивающая заготовку или отход при движении вверх.
Зубчатый выступ:Кольцевой зубчатый выступ на штампе для прецизионной вырубки или зубчатой прижимной пластине. Это конструктивный элемент штампа или пластины, а не отдельная деталь.
Ограничительная втулка:Трубчатая деталь, ограничивающая минимальную высоту закрытого штампа; обычно устанавливается снаружи направляющей колонки.
Ограничительная колонка:Деталь в форме колонки, ограничивающая минимальную высоту закрытого штампа.
Установочный штифт (пластина):Деталь, фиксирующая заготовку в заданном положении внутри штампа. В зависимости от формы ее называют установочным штифтом или установочной пластиной.
Плита крепления пуансона:Деталь в виде пластины, предназначенная для крепления пуансона.
Неподвижная съемная плита:Съемная плита, жестко закрепленная на штампе и не имеющая возможности перемещаться.
Неподвижный упорный штифт (пластина):Упорный штифт или пластина, закрепленные внутри штампа.
Съемник:Деталь или устройство, не имеющее формы пластины и удаляющее заготовку или отход с наружной поверхности штампа.
Съемная плита:Неподвижная или подвижная деталь в виде пластины, снимающая материал или заготовки со штампа. Иногда она выполнена заодно с направляющей пластиной и одновременно направляет материал, но все равно называется съемной плитой.
Винт съемника:Винт, закрепленный на подпружиненной съемной плите и ограничивающий ее исходное положение.
Штамп однопереходный:штамп, выполняющий только одну операцию за один ход пресса.
Нож для обрезки отходов:Существует два вида: первый устанавливается на штамп для обрезки фланца и отрезает кольцевой облой, облегчая его удаление; второй устанавливается на пресс или штамп и разрезает отходы полосы или рулона на отрезки заданной длины для удобства удаления.
Комбинированный штамп:Универсальный регулируемый набор штампов, который позволяет поэтапно изготавливать различные детали, используя геометрические элементы — прямые линии, углы, дуги и отверстия. Для вырубки контура плоской детали обычно требуется несколько комплектов комбинированных штампов.
Пусковой упорный штифт (пластина):Подвижный элемент для позиционирования материала при подаче его начального конца.
Элемент:Цельная матрица, пуансон, съемная или опорная плита и т. п.
Боковая опорная пластина:Деталь, которая позиционирует закаленные элементы у боковой кромки материала с надрезом и компенсирует одностороннее усилие резания. Обычно используется вместе с боковым ножом.
Упорный штифт (пластина):Элемент для позиционирования материала вдоль направления подачи. В зависимости от формы его называют упорным штифтом или упорной пластиной. К этому типу относятся неподвижные и подвижные упоры, а также пусковые упорные штифты и пластины.
Подкладная плита:Закаленная плита, устанавливаемая между плитой пуансонодержателя или матрицей и основанием штампа для снижения удельного сжимающего напряжения на основании.
Конструкция и элементы штампа
Штамп, установленный на прессе, — это верхняя часть, закрепленная на ползуне. Нижняя часть устанавливается на столе пресса; ее основание — опорная плита нижней части штампа. Стенка матрицы — боковая поверхность отверстия матрицы, а уклон стенки — наклон каждой ее стороны. Пневматическая подушка — выталкивающее устройство с приводом от сжатого воздуха. Противодавящий элемент поддерживает штамп, нагруженный с одной стороны, с противоположной стороны рабочей поверхности.
Направляющая втулка штампа — трубчатый элемент, обеспечивающий точное взаимное положение верхней и нижней частей штампа во время работы. Обычно она закреплена в верхней плите и взаимодействует с направляющей колонкой, установленной в нижней плите. Направляющий штифт — штифтовой элемент, входящий в отверстие материала и точно позиционирующий его в матрице для правильной вырубки.
Направляющая пластина направляет полосу или рулонный материал в матрицу. В штампе с направляющей пластиной пуансон во время работы остается закрепленным на ней, что обеспечивает постоянное выравнивание. В держателе с направляющими колонками колонка скользит во втулке, обеспечивая плавное и точное перемещение.
Штамп — технологическая оснастка, устанавливаемая на пресс для изготовления штампованных деталей. Он состоит из двух сопряженных частей: верхней и нижней. Пуансон — выступающий элемент, непосредственно формирующий деталь; матрица — ответная часть с углублением, которая также участвует в формообразовании. Для безопасной работы устанавливается защитная плита, не позволяющая пальцам и посторонним предметам попасть в опасную зону штампа.
Прижимной выступ — ребро в вытяжном или глубоко-вытяжном штампе, регулирующее течение материала при формовке. Он может быть выполнен заодно с матрицей или прижимным кольцом. Если выступ имеет прямоугольное сечение, его называют прижимным порогом. Опорная плита увеличивает верхнюю поверхность штампа, обеспечивая дополнительную поддержку обрабатываемого материала.
Боковой нож пресса — пуансон, который вырубает позиционирующий паз вдоль края полосового или рулонного материала, обеспечивая его правильное положение при обработке. Боковая прижимная пластина с пружинным механизмом прижимает одну сторону материала, плотно подавая противоположную сторону к направляющей пластине для точного позиционирования. Выталкивающий стержень напрямую или через промежуточный элемент поднимает заготовку или отход для удаления из штампа.
Выталкивающая плита перемещается вверх внутри штампа или модуля, выталкивая заготовку или отход напрямую либо через промежуточный элемент. Ограничительная втулка задает минимальную высоту закрытого штампа и предотвращает чрезмерное сжатие. Аналогичную функцию выполняет ограничительная колонка, которая поддерживает заданную минимальную высоту закрытия, обеспечивая стабильную и безопасную работу.
Пуансонодержатель — плита для крепления пуансона. Неподвижная съемная плита жестко закреплена в штампе. Неподвижный упорный штифт или упорная пластина фиксируются внутри штампа. Съемник — не плоская деталь или устройство, которое снимает заготовку с наружной поверхности штампа. Выталкивающий винт закреплен на подвижной съемной плите.
Однопереходный штамп выполняет только одну операцию за один ход пресса. Существует два вида ножей для обрезки отходов. Комбинированные штампы представляют собой универсальные регулируемые комплекты, позволяющие поэтапно изготавливать различные детали с элементами в виде прямых линий, углов, дуг и отверстий. Для вырубки контура плоской детали обычно требуется несколько комплектов таких штампов. Пусковой упорный штифт или пластина позиционирует материал при подаче его начального конца. Элементом может быть цельная матрица, пуансон, съемная или неподвижная плита и т. п. Боковая опорная пластина обычно используется вместе с боковым ножом.
Заключение
Понимание принципа работы пробивного пресса — ключ к более быстрому и эффективному производству металлоизделий. Освоив настройку, эксплуатацию и обслуживание оборудования, вы сможете повысить производительность, сократить простои и уменьшить количество отходов.
Хотите узнать больше о высокопроизводительных решениях для пробивки металла или получить экспертную помощь в выборе подходящего станка для вашего предприятия? Свяжитесь с командой JUGAO — мы предложим индивидуальную консультацию.
