- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Как оптимизировать настройки управления трубогибочным станком?
Как оптимизировать настройки управления трубогибочным станком?
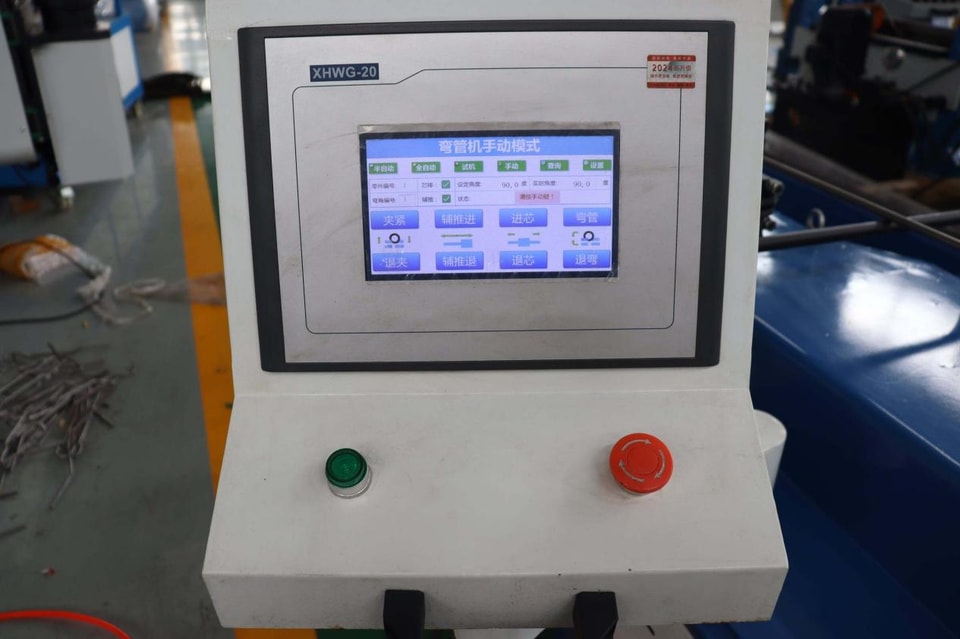
Я видел слишком много примеров проблем, вызванных настройками управления трубогибочным станком.—Оборудование приобретают, параметры настраивают один раз, а затем больше никогда к ним не возвращаются. В результате качество изготовленных труб получается нестабильным, и операторы начинают считать, что проблема связана со станком. На самом деле во многих случаях простая корректная настройка параметров позволяет значительно повысить точность и стабильность работы.
I. Точная настройка основных параметров
Основные параметры гибки с учетом материала являются фундаментом всех настроек: диаметр трубы, толщина стенки, радиус гибки и тип материала—эти четыре значениянепосредственно влияют на компенсацию пружинения и расчет усилия гибки. Если они введены неправильно, последующие корректировки будут бесполезны.
При смене материала необходимо уделять этому особое внимание. Углеродистая и нержавеющая сталь имеют существенно разные значения пружинения, а алюминий и медь обладают другими свойствами. Не следует ожидать, что один набор параметров подойдет для всех материалов.
II. Управление длиной подачи и вращением
Точность размеров многосекционных трубных деталей во многом зависит от точности длины подачи и угла поворота. Если обратная связь от энкодера неточна или разрешение сервосистемы недостаточно, ошибка может быть незаметна на первом гибе, но накопиться и проявиться на третьем или четвертом.
Скорость подачи и кривые разгона и торможения также требуют тщательной настройки. Слишком высокая скорость приводит к проскальзыванию трубы, а слишком низкая — к снижению производительности. Для плавной работы системы крайне важно найти оптимальный баланс.
III. Чем выше скорость гибки, тем лучше — не всегда
При слишком высокой скорости материал не успевает равномерно деформироваться, что может привести к образованию складок или деформации поперечного сечения. Слишком низкая скорость обеспечивает стабильное качество, но снижает производительность.
Обычно я начинаю пробную гибку на низкой скорости и постепенно увеличиваю ее до критического уровня, при котором возникают проблемы с качеством. Затем немного снижаю скорость, создавая запас безопасности. Кривая разгона не менее важна—плавный вход в процесс гибки существенно отличается от резкого старта: последний оказывает гораздо более сильное ударное воздействие на матрицу.
IV. Калибровка угла и компенсация пружинения
Калибровка угла необходима после каждой смены материала или диаметра трубы. Выполните пробную гибку, измерьте фактический угол угломером, а затем корректируйте значение компенсации пружинения в системе управления до тех пор, пока фактический угол не будет соответствовать заданному.
Эту работу нельзя выполнять, ориентируясь только на опыт. Величина пружинения может различаться у разных партий материала. Фактическое измерение после каждой смены материала гораздо надежнее, чем приблизительная оценка на основе предыдущего опыта.
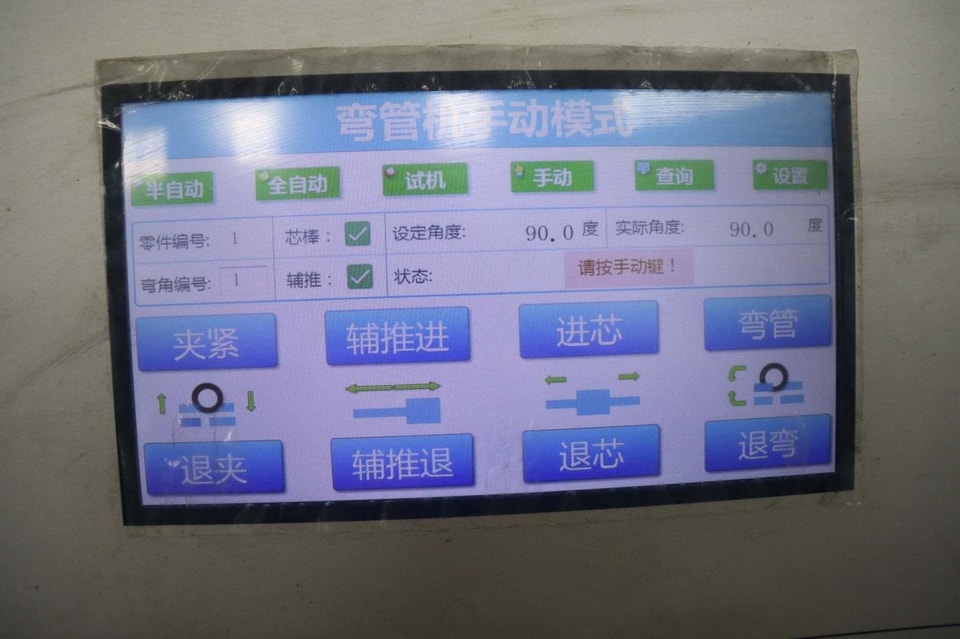
V. Синхронизация нескольких осей
Для сложных трубных деталей, требующих выполнения нескольких гибов и поворотов, решающее значение имеет согласованность движений всех осей. Если ось гибки начинает движение до того, как ось вращения заняла нужное положение, или если кривая разгона и торможения оси подачи не согласована с другими осями, на согнутой трубе могут появиться царапины или отклонения размеров.
Проверьте, одинаково ли время отклика всех осей и правильно ли согласованы управляющие сигналы.
Нестабильность углов: сначала проверьте точность значения компенсации пружинения и правильность параметров материала. При необходимости повторно откалибруйте угол.
Периодические аварийные сигналы: причиной могут быть слишком высокие настройки ускорения или неправильно заданные пределы параметров. Попробуйте соответствующим образом снизить скорость перемещения.
Низкая повторяемость: проверьте обратную связь от энкодера и механический люфт. К этой проблеме могут привести дрейф длины подачи или смещение при вращении.
Низкая повторяемость: проверьте обратную связь энкодера и механический люфт. Дрейф длины подачи или угловое смещение могут привести к возникновению этой проблемы.
VII. Несколько привычек для поддержания стабильности настроек
Каждый раз при смене материала или оснастки проверяйте ключевые параметры. Не ждите появления проблем, чтобы вспомнить об этом. Создавайте резервные копии проверенных параметров для быстрого восстановления после сброса системы или обновления программного обеспечения.
Инвестиции в обучение операторов оправданы. Если оператор понимает значение параметров и логику их корректировки, он сможет самостоятельно устранять мелкие проблемы непосредственно на месте.
В конечном счете настройки управления нельзя выполнить один раз и забыть о них. Они требуют постоянной тонкой корректировки с учетом фактических условий. После правильной настройки параметров согнутые трубы будут иметь точные углы, стабильные размеры и качественную поверхность, что естественным образом снизит уровень брака.