- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Как решить проблему недостаточной точности трубогибочных станков?
Как решить проблему недостаточной точности трубогибочных станков?
Когда трубогибочный станок работает неисправно, больше всего раздражает не сама проблема, а отсутствие понимания, с чего начать поиск неисправности. Программа не изменялась, оснастка не заменялась, однако угол гибки трубы по-прежнему получается неправильным. Ниже мы разберём проблему по системам и приведём возможные причины и методы устранения неисправностей.
I. Механическая точность
**Износ направляющих и ходовых винтов**
Линейные направляющие и шарико-винтовые пары являются ключевыми компонентами, обеспечивающими точность подачи. Со временем поверхности направляющих изнашиваются, а в гайке ходового винта появляется люфт. Неточная длина подачи приводит к смещению положения гибки и, как следствие, к отклонению угла от центра.
**Метод проверки:** с помощью индикатора часового типа измерьте, соответствует ли фактическое перемещение подающего вала значению, отображаемому системой. Если отклонение превышает допустимый диапазон, необходимо отрегулировать предварительный натяг ходового винта или заменить изношенные компоненты.
**Люфт шпинделя гибочного рычага**
Изношенные подшипники или ослабленная стопорная гайка шпинделя гибочного рычага могут вызывать небольшое раскачивание рычага во время гибки. Заданный программой угол может быть достигнут, однако фактическое положение гибочного рычага окажется смещённым.
Метод проверки: остановите станок и вручную надавите на гибочный рычаг, чтобы проверить наличие заметного осевого или радиального люфта. При обнаружении люфта необходимо отрегулировать предварительный натяг подшипника или заменить подшипник.
II. Система управления
Отклонение обратной связи энкодера
Если угловой энкодер установлен ненадёжно или сигнал подвергается помехам, значение угла, полученное системой по обратной связи, не будет соответствовать фактическому углу. Программа может показывать угол гибки 90 градусов, тогда как фактический угол составляет всего 89,5 градуса.
Метод проверки: согните трубу под заданным углом, измерьте фактический угол угломером и сравните его со значением на дисплее системы. Если отклонение превышает допустимый диапазон, проверьте надёжность механического соединения энкодера и качество экранирования сигнального кабеля.
Несоответствие параметров сервосистемы
Если коэффициент усиления сервопривода, время разгона и торможения или другие параметры настроены неправильно, гибочный рычаг может проскочить заданное положение или остановиться раньше времени, что приведёт к отклонению угла.
Метод проверки: наблюдайте за движением гибочного рычага при достижении заданного положения—происходит ли плавная остановка или наблюдаются заметные вибрации и обратный ход? При любых отклонениях необходимо повторно настроить параметры сервосистемы.
III. Проблемы гидравлической системы
**Нестабильное давление**
Колебания давления в гидравлической системе приводят к непостоянному усилию гибки. При выполнении одной и той же операции более высокое давление обеспечивает более полную гибку, а более низкое — меньшую степень гибки.
**Метод проверки:** наблюдайте за показаниями манометра во время гибки и убедитесь, что давление остаётся стабильным. При значительных колебаниях проверьте уровень и качество гидравлического масла, состояние предохранительного клапана и работу масляного насоса.
**Внутренняя утечка в цилиндре**
Изношенные уплотнения цилиндра вызывают перетекание масла высокого давления с одной стороны поршня на другую, в результате чего до гибочного рычага доходит недостаточная тяга. Недостаточное усилие гибки закономерно приводит к уменьшению угла гибки.
**Метод проверки:** после гибки до требуемого положения удерживайте давление и наблюдайте, не начинает ли угол медленно возвращаться. Значительный обратный ход, не связанный с упругим восстановлением материала, может указывать на внутреннюю утечку в цилиндре.
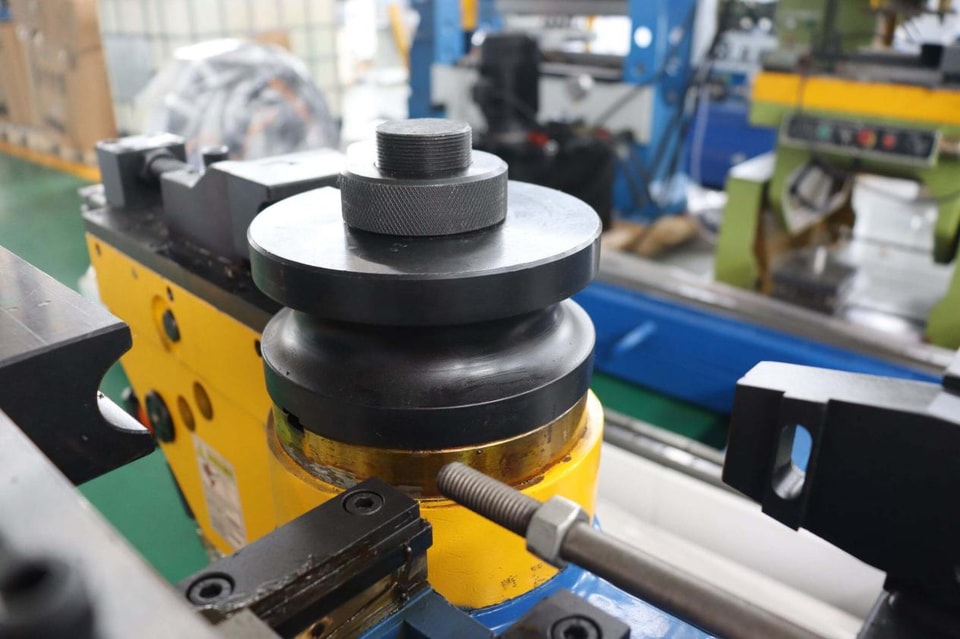
IV. Проблемы, связанные с матрицей
**Износ гибочной матрицы**
После длительной эксплуатации канавки гибочной матрицы изнашиваются, из-за чего труба перестаёт правильно прилегать к матрице. Это приводит к проскальзыванию трубы во время гибки и нестабильности угла.
**Метод проверки:** проверьте рабочую поверхность канавок гибочной матрицы на наличие явных блестящих следов или канавок износа. При их обнаружении матрицу необходимо отремонтировать или заменить.
**Отклонение положения дорна**
Выдвижение дорна выполняется неточно: он расположен слишком далеко вперёд или назад. Неправильное положение опоры изменяет характер деформации трубы и вызывает отклонение угла.
**Метод проверки:** проверьте, находится ли выдвижение дорна в установленном диапазоне. После каждого изменения спецификации трубы или матрицы заново проверьте положение дорна.
V. Рекомендуемый порядок поиска неисправностей
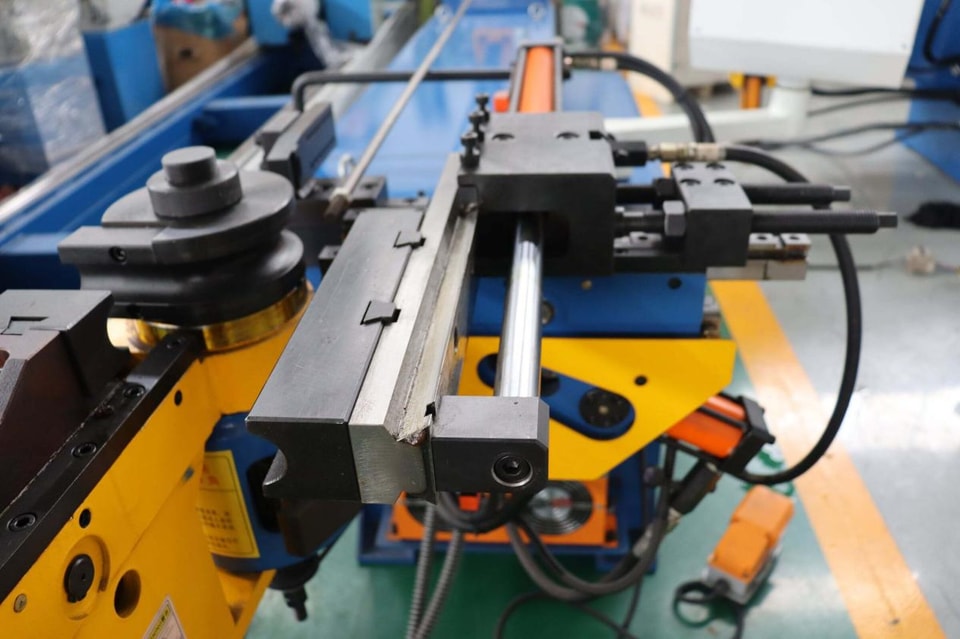
Начните с наиболее простых проверок: сначала убедитесь, что оснастка установлена правильно, а дорн занимает правильное положение—это самый простой способ, который занимает всего несколько минут.
Затем проверьте, стабильно ли давление в гидравлической системе и соответствует ли уровень масла норме. После этого с помощью угломера убедитесь, что фактический угол гибки совпадает со значением, отображаемым системой.
Если всё перечисленное выше в норме, проверьте механический зазор и параметры сервопривода. Эти операции требуют разборки механических узлов и настройки параметров, поэтому их должны выполнять специалисты соответствующей квалификации.
VI. Создание эталона точности
После успешной настройки параметров гибки трубы для получения требуемого результата каждый раз записывайте следующие данные: характеристики трубы (материал, наружный диаметр, толщину стенки), радиус гибки, заданный угол, значение компенсации пружинения, скорость гибки и давление зажима. При следующем изготовлении детали с такими же характеристиками можно сразу использовать эти параметры, значительно сократив время на повторные пробные операции и настройку.
Если вы заметили постепенное снижение точности, проверьте записи о техническом обслуживании, чтобы определить, какой компонент требует замены.
С чего вы обычно начинаете проверку, столкнувшись с проблемами точности? Поделитесь своим мнением.