- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Как устранить проблемы, возникающие при гибке алюминиевого профиля?
Как устранить проблемы, возникающие при гибке алюминиевого профиля?
Основной принцип гибки алюминиевого профиля заключается в том, что профиль зажимается с обеих концов и вращается вокруг гибочной матрицы. Под воздействием растягивающего усилия и изгибающего момента профиль подвергается пластической деформации, постепенно принимая форму матрицы для получения требуемой конфигурации.
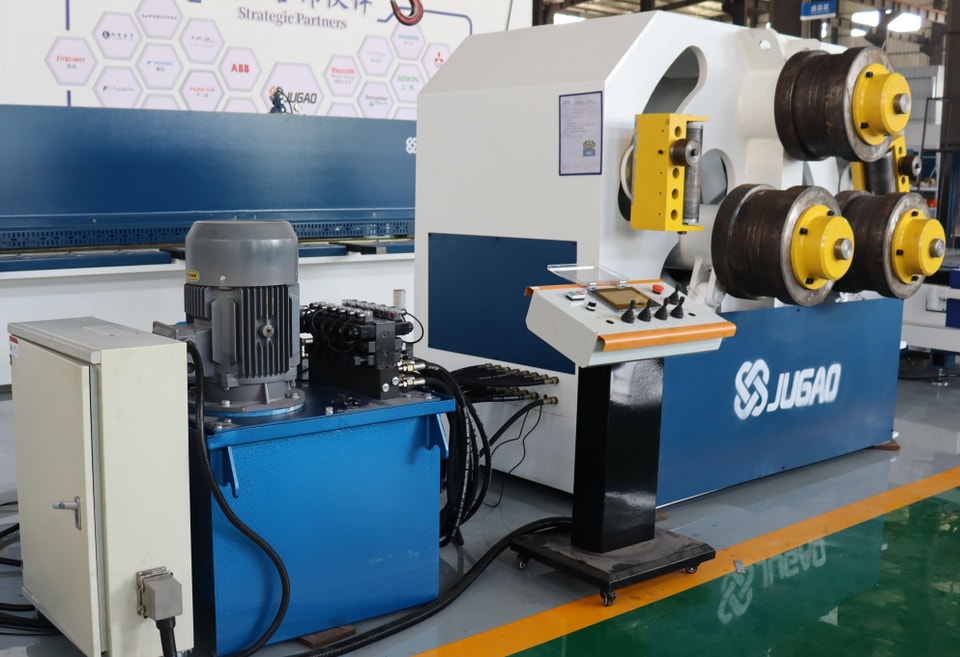
Гнутые детали характеризуются относительно большим радиусом кривизны, значительным упругим возвратом и изменением кривизны вдоль оси. Гибка алюминиевого профиля широко применяется в аэрокосмической, автомобильной промышленности, производстве строительных дверей, окон и фасадов, а также в сфере высокоскоростного железнодорожного транспорта для изготовления гнутых деталей: элементов фюзеляжа, усилителей и рам крыла, каркасов криволинейных конструкций, криволинейных дверей и окон, фасадных конструкций, передних частей поездов, опор контуров крыш, оконных рам и других изделий.
Гнутые алюминиевые профили играют важную роль в машиностроении и современном строительстве. По мере широкого распространения гнутых алюминиевых профилей постепенно увеличивается количество проблем, выявляемых при производстве промышленных алюминиевых профилей. Для обеспечения соответствия деталей требованиям и стабильности производства в данном исследовании рассматриваются основные проблемы и соответствующие решения в процессе гибки алюминиевого профиля.
Процесс гибки алюминиевого профиля связан с многочисленными проблемами, которые серьёзно влияют на процент годных изделий и эффективность производства. Одновременно производственные затраты существенно влияют на нормальную работу и выпуск продукции предприятия. С учётом необходимости промышленного применения гибки алюминиевых профилей и текущего состояния этой технологии в статье проводится анализ распространённых проблем и предлагается ряд соответствующих мер по улучшению, которые могут служить практическим ориентиром для совершенствования процесса.
I. Существующие проблемы
(1) Отклонение контура
Контур характеризует степень соответствия изменённого после гибки контура профиля шаблону контура или контрольному калибру. Основными факторами, вызывающими отклонения контура, являются:
① Неправильный радиус гибочной матрицы;
Нестабильность свойств материала в разных партиях экструдированных профилей, приводящая к неравномерной твёрдости отдельных участков каждого изделия; ②
Чрезмерное изменение радиуса гибки; ③
Неравномерная площадь поперечного сечения профиля. ④
(2) Дефекты поверхности
К дефектам поверхности относятся трещины, усадочные складки, углубления на поверхности и провисание боковых стенок после гибки.
(3) Скручивание после гибки
Причинами скручивания после гибки являются:
1. Неровный шаблон;
2. Недостаточное натяжение;
3. Недостаточное количество или неправильная установка прокладок;
4. Слишком малый радиус гибки;
5. Недостаточная горизонтальность самого оборудования.
(4) Отклонение от вертикальности
Вертикальность характеризует угловое отклонение между площадью поперечного сечения профиля, перпендикулярной базовой поверхности (перпендикулярной радиусу кривизны матрицы), и контрольной платформой после гибки.
(5) Безопасность производства
Безопасность является критически важным вопросом в промышленном производстве. При гибке профиля могут происходить внезапные разрушения и резкое распрямление материала, что приводит к повреждению оборудования и травмированию персонала и может серьёзно повлиять на развитие предприятия.
II. Решения
(1) Регулировка кривизны контура матрицы
На основе теоретического анализа и расчёта величины упругого возврата посредством испытания на растяжение получают скорректированное приближённое значение, которое используют для корректировки матрицы, обеспечивая максимально точное соответствие контура профиля шаблону или контрольному калибру после гибки. Учитывая нестабильность профиля, при необходимости можно выполнить небольшую перегибку с последующей корректировкой.
При изготовлении матрицы необходимо учитывать площадь поперечного сечения профиля и толщину каждой его части.При асимметричной площади поперечного сечения профиля отклонения, вызванные неравномерным распределением напряжений между кромками профиля при их смыкании и размыкании, можно устранить путём соответствующего увеличения растягивающего усилия во время предварительного растяжения.
(2) Устранение дефектов поверхности
Трещины, возникающие после гибки профиля, вызваны чрезмерным растягивающим усилием или проблемами самого материала. Недостаточное замыкание кромок профиля приводит к усадке и образованию складок. Устранить эти дефекты можно заменой профиля или регулировкой растягивающего усилия.
Вмятины на поверхности чаще всего возникают на полых профилях. Перед гибкой таких профилей полые участки в зоне гибки необходимо заполнить наполнителем. Открытые полости можно заполнить полипропиленовой плитой, а закрытые обычно заполняют песком.
Правильная регулировка зазора между матрицами в зависимости от расположения боковых провисаний, а также замена материала матрицы позволяют эффективно предотвратить появление царапин на профиле.
(3) Устранение скручивания после гибки
Основными причинами скручивания после гибки являются неровная матрица, недостаточное растягивающее усилие и неправильное расположение прокладок. Для устранения этой проблемы можно применять соответствующие методы коррекции. Кроме того, незначительные деформации, вызванные нестабильностью экструдированных профилей, требуют последующей правки.
(4) Устранение отклонений от вертикальности
Отклонения от вертикальности после гибки также возникают из-за несимметричной площади поперечного сечения и несбалансированных напряжений между замыкающейся и раскрывающейся кромками профиля. Устранить этот дефект можно регулировкой гибочной матрицы. Незначительные деформации, вызванные нестабильностью экструдированных профилей, требуют последующей правки.
(5) Безопасность производства
Безопасность является главным приоритетом в промышленном производстве. Поэтому во время производства на рабочем столе для обработки профилей необходимо устанавливать защитные устройства, разрабатывать соответствующие правила и обучать операторов комплексным техническим навыкам. Кроме того, во время растяжения профиля операторам строго запрещается находиться перед оборудованием.
III. Заключение
Таким образом, при проектировании поперечного сечения профилей, предназначенных для гибки, необходимо рассчитать растягивающее усилие для каждого участка.При проектировании гибочных матриц для промышленных алюминиевых профилей следует учитывать изменения пружинения при изгибе и предусматривать предварительную деформацию для последующей правки, чтобы минимизировать объем корректирующих операций. При серийном производстве сокращение объема правки и обеспечение безопасности производства являются главными условиями снижения затрат. При нестабильности экструдированных профилей могут возникать небольшие дефекты, такие как отклонение профиля, чрезмерное скручивание и значительное отклонение от перпендикулярности. Эти дефекты можно впоследствии исправить и устранить.