- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Как быстро выявить и устранить проблемы с искрением при лазерной резке
Как быстро выявить и устранить проблемы с искрением при лазерной резке

Проблемы с искрением — одна из самых распространённых неисправностей при лазерной резке. Искры — нормальная часть процесса, но необычное искрение обычно указывает на неполадки, которые могут ухудшить качество реза, снизить производительность и создать угрозу безопасности. Если вы заметили слишком много искр, их необычное направление, странный цвет или нестабильные результаты резки, вы попали по адресу. В этой статье рассмотрим наиболее частые причины проблем с искрением при лазерной резке и пошагово разберём, как их устранить, чтобы вернуть высокое качество резки и стабильность производства.
Проблемы с искрением при лазерной резке: знакомство с темой
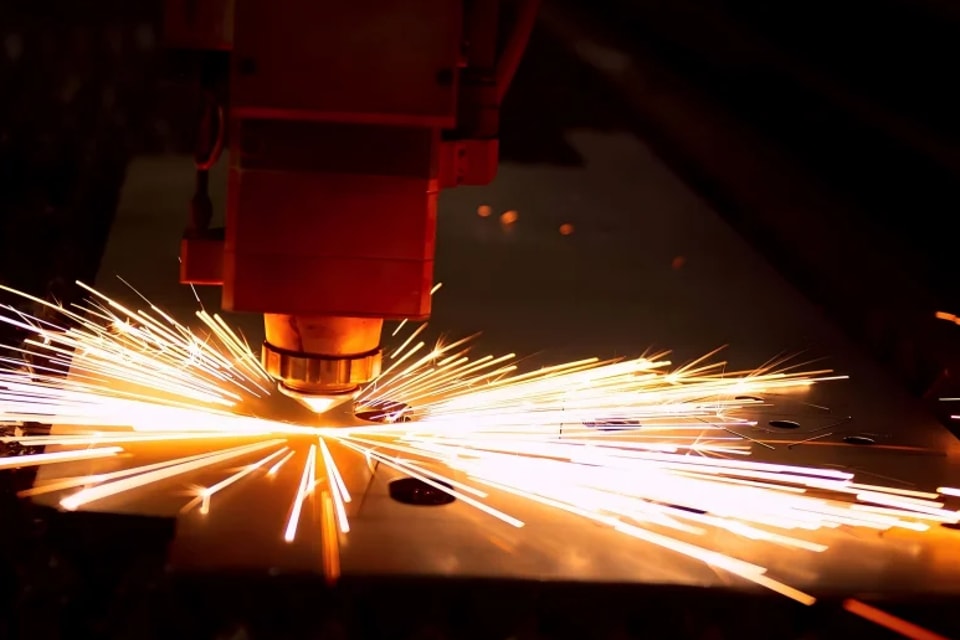
Как выглядят нормальные искры при лазерной резке
При резке луч выбрасывает расплавленный металл из реза, образуя искры. При правильных условиях искры должны быть равномерными и лететь вертикально вниз через зону реза.
Признаки нормального искрения:
Искры летят в одном направлении
Интенсивность искрения остаётся стабильной
Небольшое количество брызг
Чистые кромки реза
Резкое изменение характера искрения обычно указывает на неисправность оборудования или нарушение технологического процесса.
Признаки неправильного искрения
Проблемы с искрением при лазерной резке могут проявляться по-разному:
Чрезмерное количество искр
Искры разлетаются в стороны
Искрение то появляется, то прекращается
Яркие искры с хлопками
Сильное образование шлака
Рез не проходит материал насквозь
Своевременное выявление этих признаков помогает предотвратить серьёзные сбои в производстве.
Почему возникают проблемы с искрением: основные причины
Неправильно настроены параметры резки
Неправильные настройки резки — одна из самых частых причин необычного искрения.
К проблемам с параметрами относятся:
Слишком высокая мощность лазерного луча
Слишком высокая скорость резки
Неправильное положение фокуса
Неправильная частота импульсов
Неправильный коэффициент заполнения импульсов
Если настройки не соответствуют толщине и типу материала, искрение становится нестабильным.
Загрязнённое или повреждённое сопло
Сопло регулирует подачу вспомогательного газа в зону резки.
Повреждённое сопло может привести к следующим проблемам:
Нестабильная подача газа
Искры разлетаются в стороны
Снижение качества кромок
Увеличение количества грата
Регулярная проверка сопла помогает поддерживать стабильность резки.
Слишком низкое давление вспомогательного газа
Вспомогательный газ удаляет расплавленный материал из реза.
При слишком низком давлении газа:
Объём искр увеличивается
Начинает скапливаться шлак
Кромки реза становятся неровными
Снижается качество реза по глубине
Всегда сверяйте давление газа с рекомендованным производителем.
Загрязнённое защитное стекло
Пыль, остатки дыма и грязь на защитном стекле снижают пропускание лазерного луча.
К типичным последствиям относятся:
Снижение мощности резки
Усиление искрения
Перегрев
Неравномерное качество реза
Чистое защитное стекло необходимо для стабильной работы лазера.
Загрязнение поверхности материала
Ржавчина, масло, краска и другие загрязнения поверхности могут повлиять на ход резки.
Загрязнённый материал может привести к следующим проблемам:
Неравномерное искрение
Обильное дымообразование
Нестабильная резка
Низкое качество кромки
Очистка листа перед резкой часто позволяет добиться лучших результатов.
Пошаговое устранение проблем с искрением
Шаг 1. Следите за направлением и характером искрения
Прежде чем что-либо менять, внимательно понаблюдайте за искрами во время резки.
Обратите внимание:
Искры летят вниз?
Они разлетаются в стороны?
Они необычно яркие?
Искрение то появляется, то исчезает?
Характер искрения помогает определить возможную причину неисправности.
Шаг 2. Проверьте параметры резки
Проверьте программу резки и сравните заданные параметры с рекомендованными значениями.
Проверьте:
Мощность лазера
Скорость резки
Высоту фокуса
Настройки частоты
Давление вспомогательного газа
Даже небольшая корректировка параметров может сделать резку значительно стабильнее.
Шаг 3. Осмотрите сопло
Снимите сопло и проверьте его на наличие:
Повреждений
Деформаций
Налипших брызг металла
Несоосности
Сразу замените повреждённое сопло, чтобы восстановить нормальную подачу газа.
Шаг 4. Очистите защитное стекло
Осмотрите защитное стекло при хорошем освещении.
Проверьте, нет ли:
Следов прожога
Скопления пыли
Масляных следов
Царапин
При необходимости очистите или замените стекло, используя рекомендованные средства для очистки.
Шаг 5. Проверьте подачу вспомогательного газа
Проверьте:
Чистоту газа
Уровень давления
Стабильность потока
Состояние шлангов
Утечки и перепады давления часто усиливают искрение при лазерной резке.
Шаг 6. Оцените качество материала
Осмотрите металлический лист на наличие:
Ржавчины
Поверхностных покрытий
Масляных загрязнений
Чрезмерного окисления
Использование чистого материала помогает поддерживать стабильные условия резки.
Профилактическое обслуживание для предотвращения проблем с искрением
Внедрите ежедневный осмотр оборудования
Перед каждой сменой рекомендуется проверять:
Состояние сопла
Чистоту защитного стекла
Давление газа
Состояние системы охлаждения
Регулярные проверки снижают риск внезапных сбоев при резке.
Следите за состоянием оптических компонентов
Регулярно очищайте оптические компоненты, чтобы на заготовку поступало как можно больше энергии лазера.
Особое внимание уделяйте:
Защитные линзы
Фокусирующие линзы
Защитные стекла
Уход за оптикой напрямую повышает качество резки.
Поддерживайте систему подачи вспомогательного газа в исправном состоянии
Регулярно проверяйте следующие элементы:
Редукторы
Газовые шланги
Соединители
Фильтры
Стабильная подача газа обеспечивает равномерное образование искр и стабильное качество резки.
Часто задаваемые вопросы
Нормально ли появление искр при лазерной резке?
Да. Искры естественным образом возникают в процессе резки. Однако чрезмерное количество искр, их неравномерное образование или отклонение в сторону часто указывают на проблему, требующую внимания.
Может ли загрязнённая линза вызывать необычное искрение?
Да. Загрязнённая защитная линза снижает мощность проходящего лазерного излучения, что приводит к нестабильной резке и необычному искрению.
Почему искры летят в сторону, а не прямо вниз?
Отклонение искр в сторону часто вызвано неправильным положением фокуса, повреждённым соплом, недостаточным потоком газа или неверно заданными параметрами резки.
Заключение
Неисправности, проявляющиеся в виде искрения при лазерной резке, часто служат ранним предупреждением о проблемах с параметрами резки, состоянием сопла, давлением вспомогательного газа, загрязнением оптики или качеством материала. Последовательно проверяя оборудование и регулярно выполняя техническое обслуживание, вы сможете определить причину аномального искрения и восстановить эффективную резку. Регулярные проверки, точная настройка параметров и профилактическое обслуживание — залог стабильного качества реза и сокращения простоев. Если вам нужна помощь в диагностике проблем лазерной резки или повышении производительности оборудования, обратитесь в техническую службу JUGAO за профессиональной консультацией и поддержкой.
