- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Основные правила обслуживания и ухода за гильотинными ножницами
Основные правила обслуживания и ухода за гильотинными ножницами

В промышленном производстве техническое обслуживание оборудования необходимо для продления срока его службы, обеспечения стабильного выпуска продукции и предотвращения несчастных случаев. Долговечность оборудования зависит не только от правильной работы оператора, но и—и, что еще важнее,—от регулярного и тщательного обслуживания. Ножницы — одно из ключевых устройств для обработки листового металла. Они работают на высокой скорости, испытывают значительные нагрузки, а их детали быстро изнашиваются. Пренебрежение ежедневным уходом может привести к износу ножей, неисправностям гидравлики и заклиниванию механизмов. Это снижает точность обработки, увеличивает расходы на ремонт и даже может стать причиной несчастных случаев. Согласно требованиям эксплуатации, обслуживание гильотинных ножниц включает три основных направления: ежедневную очистку и смазку, контроль рабочих режимов и диагностику неисправностей. Основные рекомендации приведены ниже.
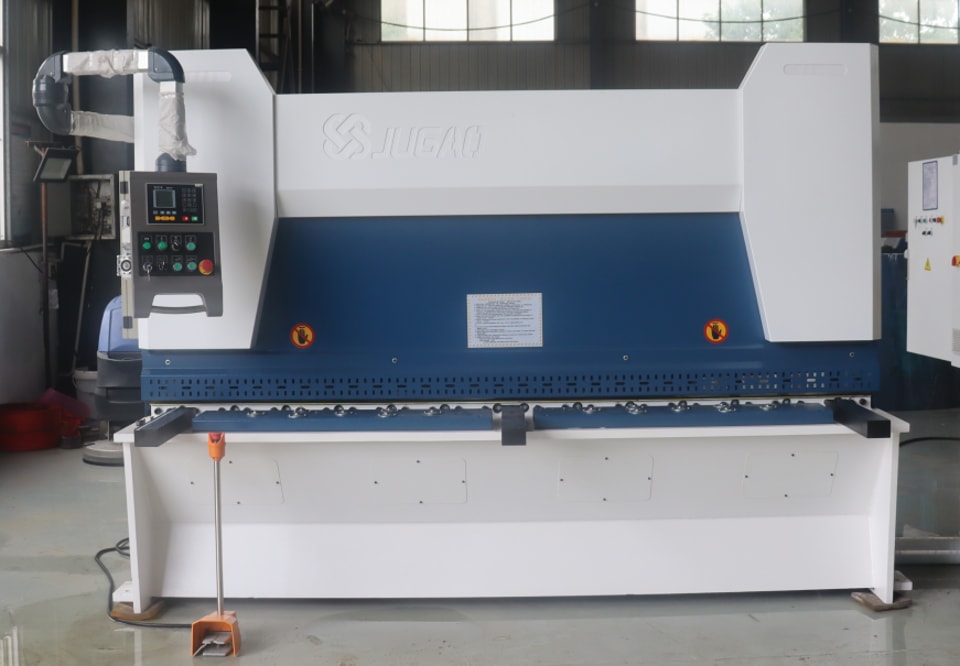
Первое направление — базовая очистка и смазка, важнейшая основа обслуживания гильотинных ножниц. При длительной резке стали образуется много металлической стружки и пыли. Если загрязнения скапливаются на рабочем столе, направляющих или в зазорах приводов, износ деталей ускоряется, а корпус станка подвергается коррозии. После каждой смены операторы должны своевременно удалять стружку со стола, ножей и из зоны масляного бака, а масляные пятна вытирать безворсовой тканью, чтобы остаточные загрязнения не вызывали коррозию конструкции. Необходимо также строго соблюдать график смазки. Перед запуском станка смазку следует наносить в достаточном количестве и контролировать ее качество: используйте только материалы, подходящие для конкретной модели оборудования. Масла с осадком, помутнением или признаками порчи применять нельзя — они могут засорить маслопроводы или вызвать заедание привода. Подшипники — ключевые детали привода, несущие рабочую нагрузку станка, поэтому они особенно подвержены износу. Необходимо периодически сливать старое масло, очищать маслопроводы и заливать свежую смазку. Ежемесячно проверяйте состояние подшипников. При заедании, необычном шуме или люфте немедленно разберите узел и замените подшипники, чтобы предотвратить простой из-за отказа привода.
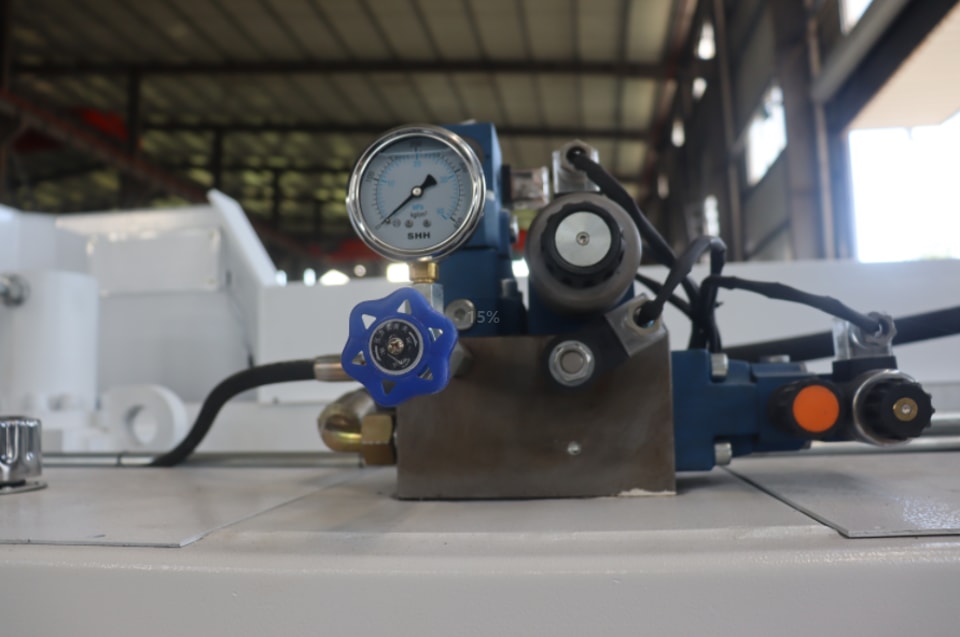
Второе направление — контроль рабочих режимов на всех этапах производства и строгая настройка параметров резки с учетом допустимой нагрузки оборудования. У гильотинных ножниц есть установленные пределы резки: запрещается перегружать станок, разрезая слишком толстые листы или листы из твердых сплавов. Операторам следует постепенно увеличивать толщину пробных заготовок — от тонких к более толстым, чтобы определить максимальную производительность оборудования и не допустить принудительной перегрузки. Особое внимание уделяйте зависимости между толщиной листа и зазором между ножами: для тонких листов зазор уменьшают, а для толстых — соответственно увеличивают. Неправильная настройка зазора может привести к заусенцам и деформации кромок, ускорить износ ножей и повредить гидропривод. Во время работы необходимо постоянно следить за показаниями манометра. При стандартной резке стального листа толщиной 12 мм давление в гидросистеме должно быть ниже 20 МПа. Превышение этого значения указывает на перегрузку системы или нештатный режим. Немедленно остановите станок и проведите проверку. Длительная работа под высоким давлением ускоряет износ гидравлического насоса и может привести к утечке масла или деформации цилиндра.
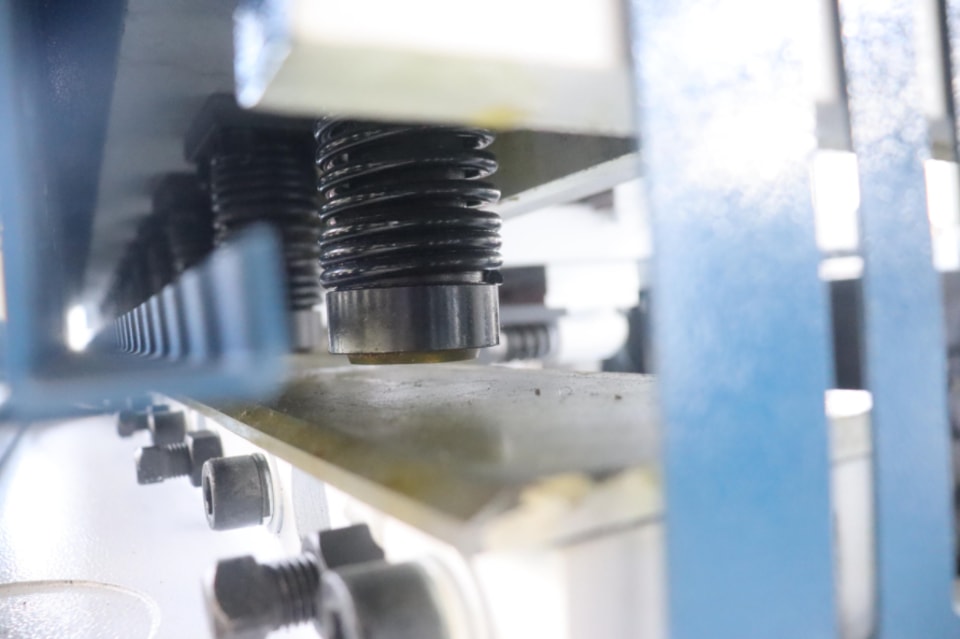
Наконец, для предотвращения скрытых неисправностей важно своевременно выявлять отклонения в работе и поддерживать гидравлическую систему в исправном состоянии. В нормальных условиях станок работает плавно и без посторонних шумов. Однако при появлении металлического стука, скрежета или чрезмерной вибрации оператор должен немедленно отключить питание и остановить станок. Эксплуатация неисправного оборудования строго запрещена. Необходимо систематически проверять, не ослаблены ли ножи, достаточно ли смазаны подшипники, правильно ли выровнены направляющие и не отсоединились ли какие-либо детали. Возобновлять работу можно только после устранения неисправности. Кроме того, крайне важно контролировать температуру гидравлического масла: перегрев ускоряет его износ и старение уплотнений, что может привести к утечкам. Температура масла должна оставаться ниже 60°°C. Летом высокая температура окружающей среды и длительная непрерывная работа могут привести к перегреву. При превышении допустимого предела станок необходимо остановить и дать ему остыть естественным образом. Запрещается быстро охлаждать его водой, чтобы не повредить гидравлические компоненты из-за резкого перепада температуры.
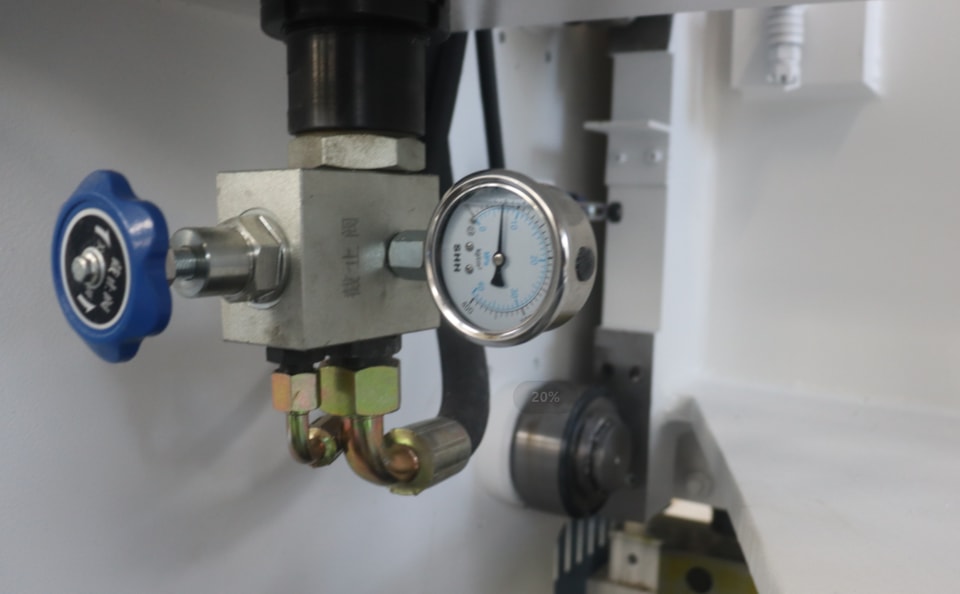
В обслуживании гильотинных ножниц нет мелочей: регулярная очистка, точная смазка, соблюдение правил эксплуатации и проверка на наличие опасностей дополняют друг друга. Тщательный уход помогает обеспечить точность обработки листового металла, сократить количество повторных работ и снизить производственные затраты. Кроме того, он повышает безопасность эксплуатации, продлевает срок службы оборудования и способствует эффективной и стабильной работе цеха.
