- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Освойте параметры лазерной сварки за 3 минуты: универсальные советы по настройке
Освойте параметры лазерной сварки за 3 минуты: универсальные советы по настройке

Лазерная сварка отличается высокой производительностью и позволяет получать эстетичные сварные швы. Однако многие новички сталкиваются с одним и тем же вопросом при первом использовании оборудования: как настроить параметры? Какую мощность выбрать? С какой скоростью вести сварку — быстро или медленно?
На практике большинство параметров лазерной сварки подчиняются определённым закономерностям настройки. Достаточно освоить несколько ключевых параметров и проверить их на пробных швах, чтобы быстро подобрать оптимальный режим для конкретного изделия. В этом руководстве описаны универсальные методы настройки—и приведена справочная таблица—которая поможет новичкам быстро освоить основы.
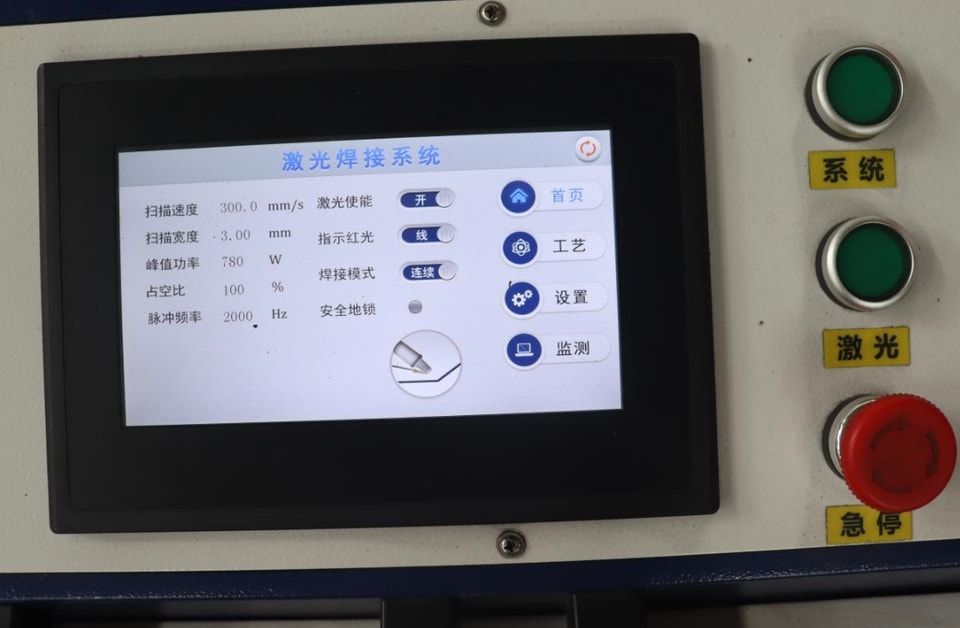
Какие параметры наиболее важны при лазерной сварке?
При работе с ручным лазерным сварочным аппаратом или автоматизированной роботизированной системой лазерной сварки обычно необходимо учитывать следующие параметры:
Мощность лазера
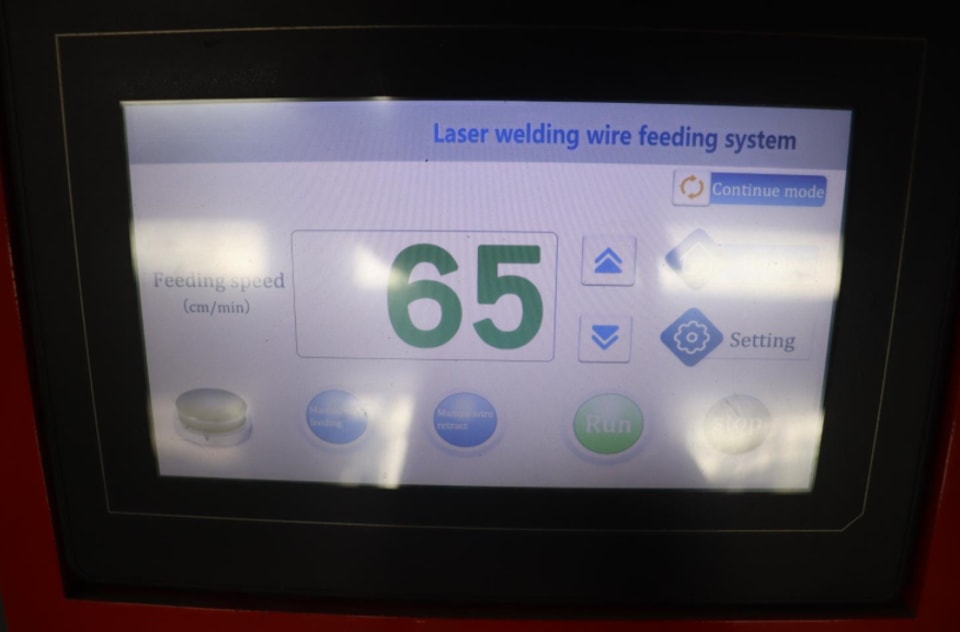
Скорость сварки
Ширина и частота колебаний сварочной головки
Положение фокуса
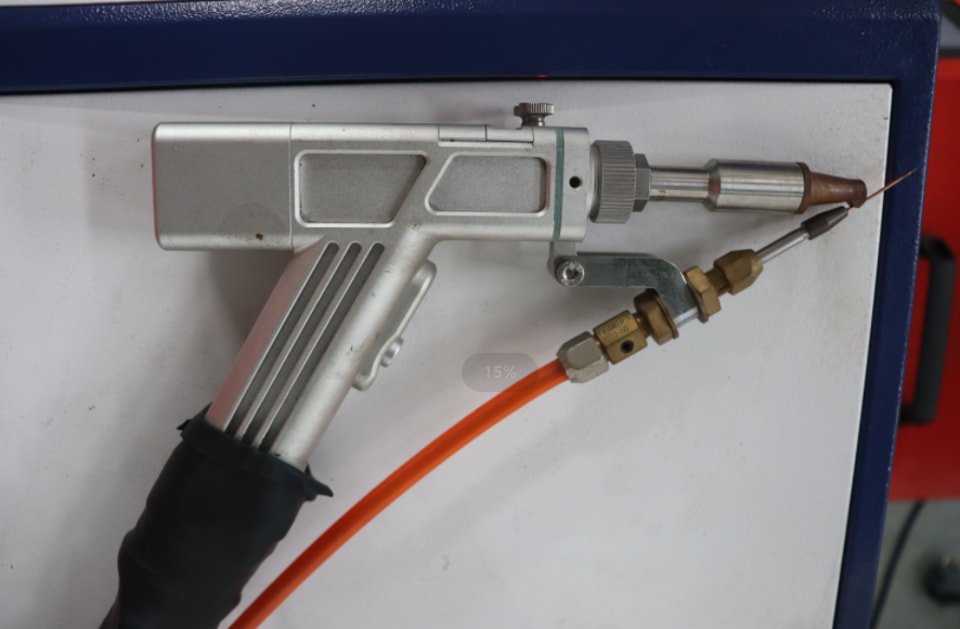
Тип и расход защитного газа
Эти параметры взаимосвязаны: неправильная настройка любого из них может ухудшить качество готового шва.
Совет 1. Сначала определите материал и толщину листа
Разные материалы по-разному поглощают энергию лазера.
Например:
Нержавеющую сталь сваривать сравнительно легко.
При сварке углеродистой стали важно найти баланс между глубиной проплавления и формированием сварного шва.
Алюминиевые сплавы быстро отводят тепло, поэтому требуют более высокой подводимой энергии.
Медь обладает высокой отражательной способностью, что предъявляет повышенные требования как к оборудованию, так и к настройкам параметров.
Поэтому перед настройкой параметров всегда уточняйте материал и толщину заготовки—и не копируйте настройки, использованные для других изделий.
Совет 2. Согласуйте мощность и скорость
Многие сосредоточиваются только на настройке мощности, хотя скорость сварки не менее важна.
Общее правило таково:
При увеличении мощности можно также повысить скорость сварки.
При снижении мощности скорость сварки следует соответственно уменьшить.
Высокая мощность в сочетании с низкой скоростью может привести к прожогу.
Низкая мощность при высокой скорости может привести к недостаточному проплавлению.
Лучше менять только один параметр за раз и наблюдать за изменениями сварного шва — так проще определить оптимальное сочетание настроек.
Совет 3. Выполните пробную сварку перед запуском серийного производства
Даже при работе с одним и тем же материалом для заготовок от разных производителей или из разных партий могут потребоваться незначительно отличающиеся параметры сварки.
Перед началом производства изготовьте несколько пробных образцов. Подберите настройки с учётом ширины сварного шва, глубины проплавления, общего формирования шва и состояния обратной стороны. Когда параметры будут стабильными и проверенными, можно переходить к серийному производству. Это поможет сократить объём переделок и повысить стабильность качества продукции.
Справочная таблица параметров лазерной сварки (только для ориентира)
Материалы | Толщина (мм) | Мощность лазера (Вт) | Скорость сварки (мм/с) | Рекомендуемый защитный газ |
Нержавеющая сталь | 0,5–1,0 | 800–1200 | 25–45 | Азот/аргон |
Нержавеющая сталь | 1,0–2,0 | 1200–2000 | 18–35 | Азот/аргон |
Углеродистая сталь | 1,0–2,0 | 1200–2000 | 18–35 | Аргон |
Алюминиевый сплав | 1,0–2,0 | 1500–2500 | 15–30 | Аргон |
Медь | 0,8–1,5 | 2000–3000 | 12月25日 | Аргон |
Примечание: приведённые выше параметры предназначены для типовых задач. При реальной сварке их следует корректировать с учётом конфигурации оборудования, размера пятна, положения фокуса, конструкции заготовки и конкретных требований к сварке.
Распространённые проблемы и рекомендации по настройке
Что делать, если шов не проваривается насквозь?
Увеличьте мощность лазера, снизьте скорость сварки или скорректируйте положение фокуса, чтобы повысить плотность энергии лазерного излучения.
Что делать при прожоге?
Можно снизить мощность лазера, увеличить скорость сварки, уменьшить тепловложение или—при необходимости—уменьшить ширину колебаний луча.
Что делать, если сварной шов почернел?
Проверьте подачу защитного газа, увеличьте его расход и убедитесь, что сопло расположено правильно.
Что делать при чрезмерном разбрызгивании металла?
Проверьте, не слишком ли высока мощность и не слишком ли низка скорость сварки. Убедитесь также, что на поверхности заготовки нет загрязнений, например масла или оксидной плёнки.
Простой способ настройки параметров
Новичкам не рекомендуется изменять сразу несколько параметров.
Более эффективный подход:
1. Сначала определите материал и его толщину.
2. Используйте рекомендованные производителем’параметры в качестве отправной точки.
3. Изменяйте только один параметр за раз.
4. Сохраняйте данные успешных испытаний.
5. Создайте собственную базу параметров сварки.
После нескольких пробных сварок вы сможете быстро настраивать параметры для аналогичных изделий, что значительно повысит производительность.
Заключение
Не существует единого универсального набора параметров лазерной сварки, подходящего для всех изделий. Однако, если сначала определить материал, сбалансировать мощность и скорость и провести пробные сварки перед запуском серийного производства, большинство проблем можно быстро устранить. Создание базы проверенных параметров не только повышает качество сварных швов, но и сокращает время настройки оборудования, обеспечивая более стабильное и эффективное производство.
Как профессиональный производитель оборудования для лазерной сварки, мы предлагаем индивидуальные решения и рекомендации по настройке технологических параметров с учетом ваших материалов, их толщины и требований к применению, а также обеспечиваем всестороннюю техническую поддержку и послепродажное обслуживание.
