- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Меры предосторожности при эксплуатации станка для гибки профилей
Меры предосторожности при эксплуатации станка для гибки профилей
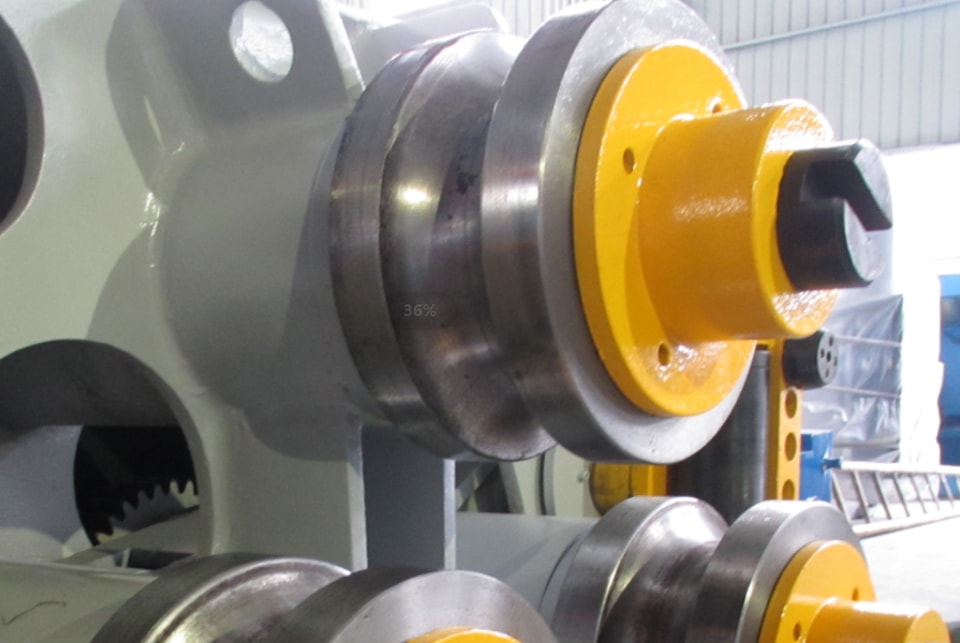
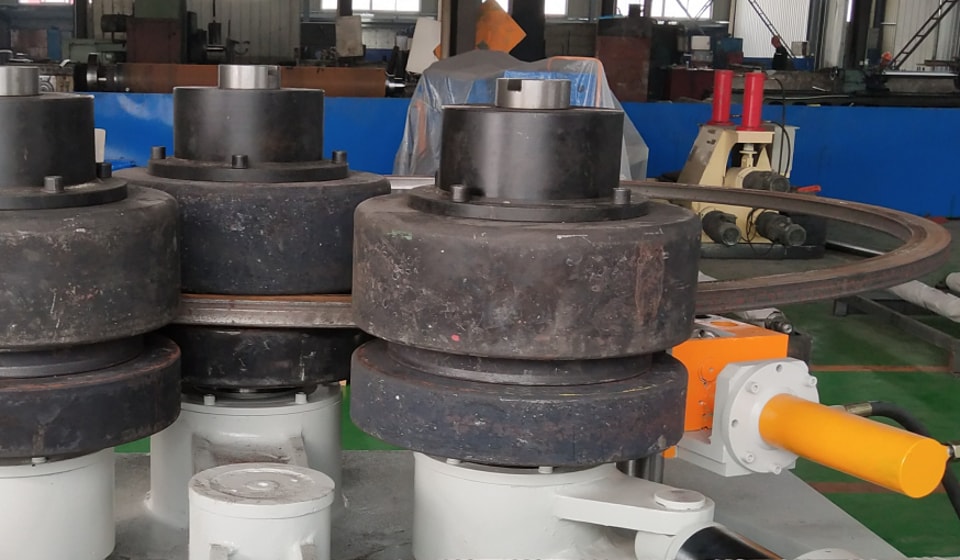
Станок для гибки профилей имеет дугообразную конструкцию с регулировкой вниз. Верхний вал неподвижен, а два нижних вала перемещаются по дуге относительно верхнего вала вокруг центральной оси. Основная функция станка для гибки профилей заключается в предварительной гибке концов профиля, а также его гибке и деформации. Одновременно два нижних вала выполняют роль основных приводных валов: гидравлические двигатели приводят их в действие, чтобы прокатать изогнутый профиль и придать ему нужную форму.
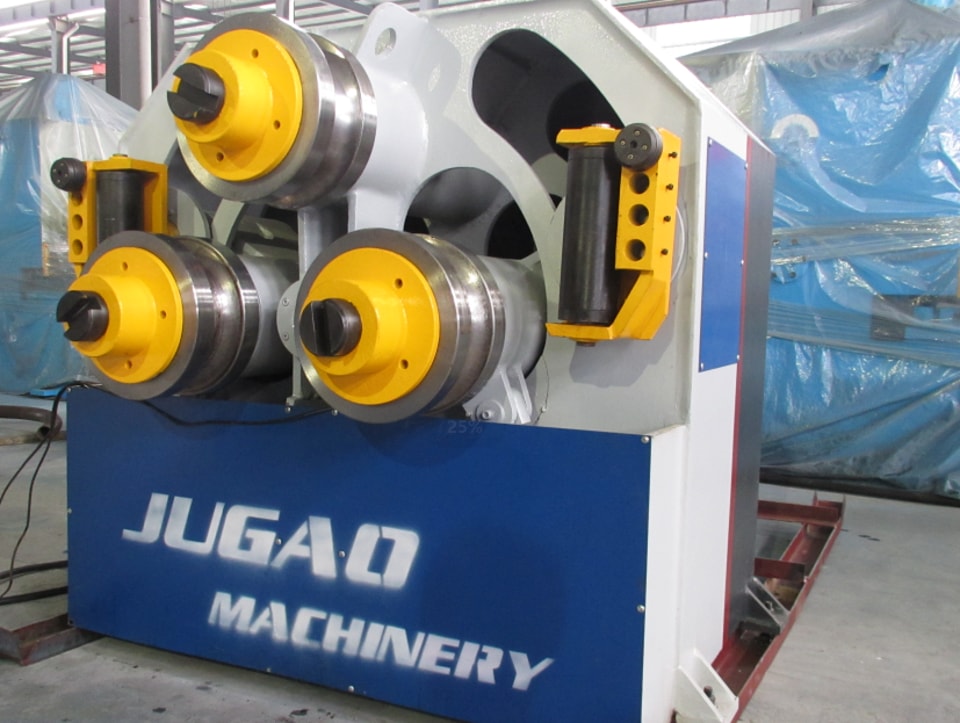
Для предотвращения скручивания и деформации профиля в процессе гибки, а также повышения точности гибки добавлены два опорных ролика и колеса. Они могут перемещаться вертикально вверх и вниз, адаптируясь к профилям различных规格 и радиусов гибки.
Станок для гибки профилей оснащен гидравлическим приводом, а подъем и опускание двух нижних валов осуществляется с централизованным электрическим управлением. Станок оснащен цифровым дисплеем и управляется централизованно с рабочего стола. Он имеет рациональную конструкцию, стабильные характеристики, а также обеспечивает эффективное энергосбережение и экономию материалов.
Меры предосторожности при эксплуатации станка для гибки профилей:
1. Сначала закрепите верхнюю матрицу, убедившись, что центр тяжести матрицы совпадает с центром пуансона. Плоскости верхней и нижней матриц должны плотно прилегать друг к другу с равномерным зазором. Также убедитесь, что ход верхней матрицы достаточен.
2. Запустите станок для гибки профилей, выполните пробную гибку и проверьте отсутствие неисправностей, а также надлежащее состояние смазки. Для заготовок, которые трудно извлечь из матрицы, нанесите подходящую смазку или масло, чтобы уменьшить трение и облегчить извлечение.
3. Перед началом серийной гибки повторно проверьте соответствие номера и размеров заготовки чертежу, а также убедитесь в отсутствии на заготовке заусенцев, которые могут повлиять на качество гибки. При обработке больших партий заготовок необходимо установить регулируемые упоры; любые отклонения следует своевременно корректировать.
4. Не берите заготовки руками непосредственно с матрицы станка для гибки профилей. Крупные заготовки можно извлекать с внешней стороны матрицы. Для заготовок, размер которых меньше матрицы, используйте другие инструменты.