- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Профилегибочный станок: основы гибки профилей
Профилегибочный станок: основы гибки профилей
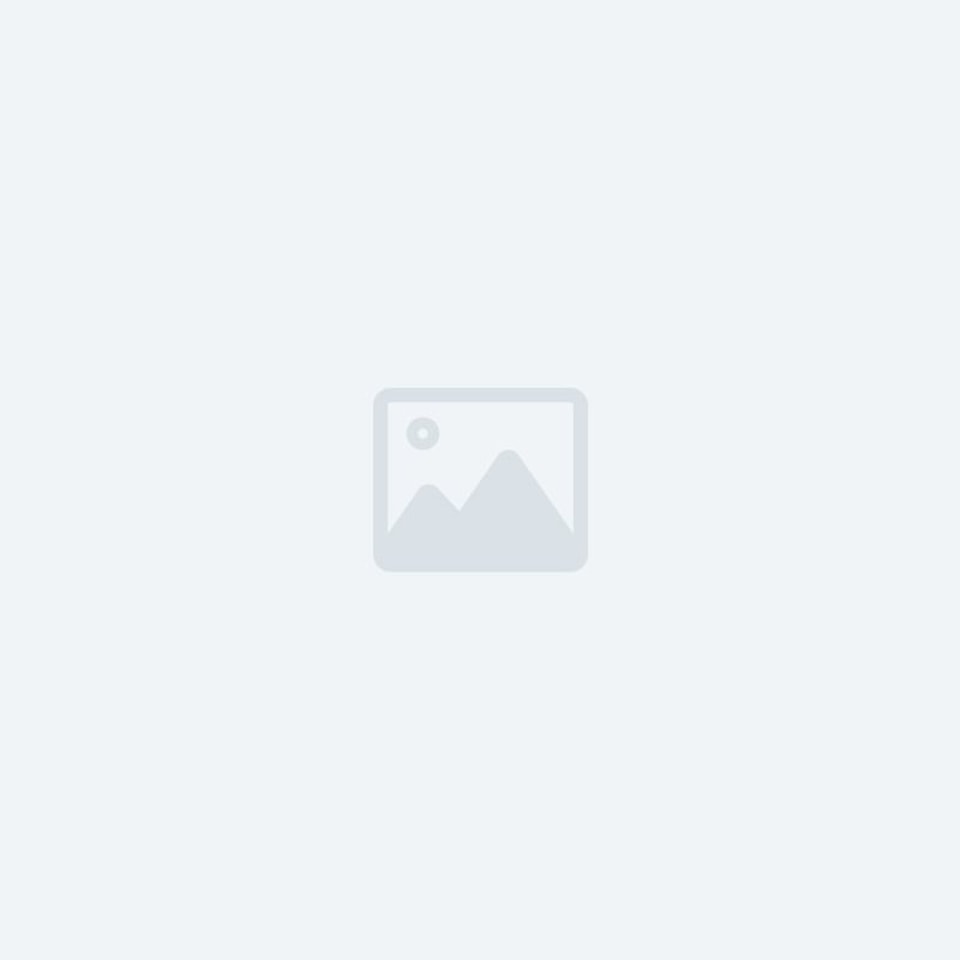
Профилегибочный станок имеет дугообразную конструкцию с регулируемым перемещением вниз. Верхний вал зафиксирован, а два нижних вала перемещаются по дуге относительно верхнего вала вокруг центральной оси. Основное назначение станка — предварительная гибка концов профиля, а также его гибка и деформация. Одновременно два нижних вала выполняют функцию главных приводных валов: гидравлические двигатели приводят их в движение, прокатывая согнутый профиль и придавая ему нужную форму. Для предотвращения скручивания и деформации профиля в процессе гибки, а также для повышения точности гибки установлены два опорных ролика и колеса. Они могут перемещаться вертикально вверх и вниз, адаптируясь к профилям различных размеров и радиусов гибки. Все перемещения профилегибочного станка осуществляются с помощью гидравлического привода, а подъем и опускание двух нижних валов централизованно управляются электрической системой. Управление осуществляется с панели оператора, оснащенной цифровым дисплеем. Станок отличается рациональной конструкцией, стабильной работой и высокими функциональными характеристиками, обеспечивает значительную экономию энергии и материалов, что делает его идеальным оборудованием для гибки профилей.
CNC означает числовое программное управление. Технология CNC представляет собой метод управления механическими перемещениями и обработкой с использованием цифровой информации. При обработке на токарных станках с ЧПУ определение траектории обработки для профилегибочных станков обычно основывается на следующих принципах:
1. Она должна обеспечивать точность обработки и требуемую шероховатость поверхности заготовки.
2. Она должна сокращать траекторию обработки, уменьшать время холостых перемещений и повышать эффективность обработки.
3. Она должна упрощать объем численных расчетов и по возможности оптимизировать управляющую программу.
4. Для некоторых повторяющихся программ следует использовать подпрограммы.
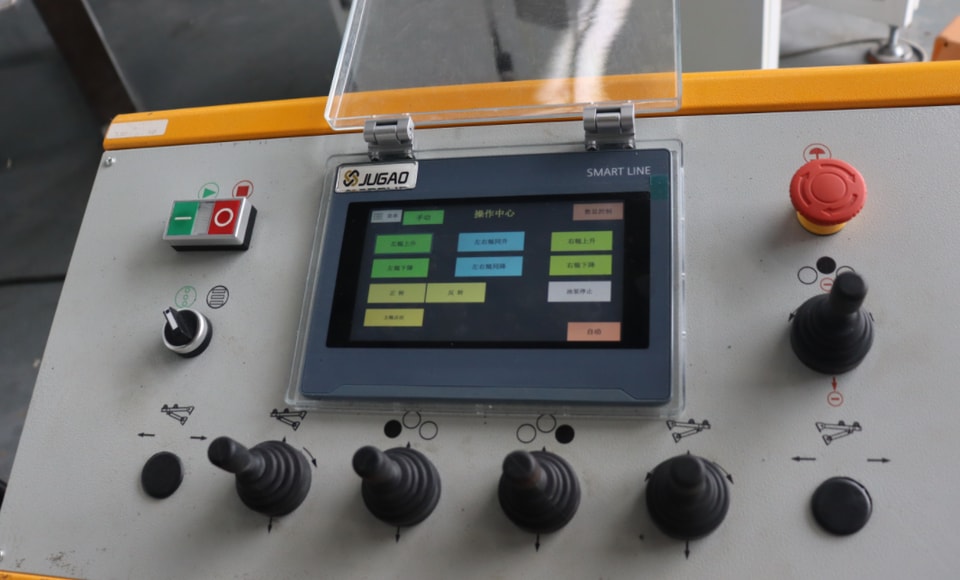
При выполнении операций гибки профиля на профилегибочном станке для стали необходимо соблюдать следующие меры предосторожности:
1. После запуска станка дайте ему поработать вхолостую в течение 1–2 минут, чтобы верхняя траверса выполнила полный рабочий ход 2–3 раза. При обнаружении необычных звуков или неисправностей немедленно остановите станок, устраните проблему и возобновите работу только после восстановления нормального состояния оборудования.
2. Если верхняя траверса и все оси позиционирования не находятся в исходном положении, запустите программу возврата в исходную точку.
3. При работе нескольких человек должен быть назначен ответственный. Во время перемещения или переворачивания обрабатываемых деталей мастер должен подавать команды другим сотрудникам, обеспечивая тесную координацию и синхронность действий.
4. При погрузке и разгрузке обработанных деталей на стеллаж ответственный сотрудник должен контролировать процесс. Выключатель вентиляции следует включать только после получения соответствующей команды, а детали необходимо аккуратно укладывать, выравнивать и надежно размещать в соответствии с установленными требованиями.
5. При гибке под большими углами никому нельзя находиться со стороны конца гибки.