- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Быстрое устранение неисправностей давления вспомогательного газа в лазерных станках JUGAO
Быстрое устранение неисправностей давления вспомогательного газа в лазерных станках JUGAO
Содержание
1. Критическая роль давления газа в процессе лазерной резки
2. Основные причины отклонений давления вспомогательного газа в оборудовании JUGAO
○ Недостаточное давление на выходе источника газоснабжения
○ Утечки в газопроводах и соединительных фитингах
○ Засорение фильтрующих элементов газовой системы
○ Неисправность редукционных клапанов
○ Частичное засорение сопла или внутренних каналов подачи газа
3. Пошаговый алгоритм диагностики неисправностей, связанных с давлением газа
○ Шаг 1. Проверьте исходный источник газоснабжения
○ Шаг 2. Снимите и сравните показания всех манометров
○ Шаг 3. Проведите комплексную проверку системы на герметичность
○ Шаг 4. Проверьте рабочее состояние газовых фильтров
○ Шаг 5. Выполните визуальный осмотр сопла лазерной резки
○ Шаг 6. Оцените фактическую работу регуляторов давления
4. Правила профилактического обслуживания для стабильной подачи вспомогательного газа
○ Разработайте стандартные регламенты периодического осмотра
○ Своевременно заменяйте фильтрующие картриджи
○ Поддерживайте режущие сопла в идеальной чистоте
○ Отслеживайте данные о расходе газа в режиме реального времени
5. Типичные признаки неисправностей, связанных с давлением газа
6. Часто задаваемые технические вопросы
7. Заключение
Аномальное давление вспомогательного газа относится к числу распространённых неисправностей, которые ухудшают качество обработки, производительность цеха и стабильность работы лазерных станков JUGAO. Если вы наблюдаете сильное налипание грата, неполный прожиг листового материала, грубую поверхность реза или нестабильную производительность резки, весьма вероятно, что причиной является нестабильное или недостаточное давление вспомогательного газа. В этом техническом руководстве рассматриваются практические методы диагностики неисправностей газовой системы на лазерном оборудовании JUGAO, систематизируются основные причины отказов и предлагаются конкретные решения для восстановления оптимальной производительности обработки. Независимо от того, работаете ли вы оператором, специалистом по техническому обслуживанию или руководителем производства, этот материал поможет сократить незапланированные простои и поддерживать стабильное качество резки в ежедневном производстве.
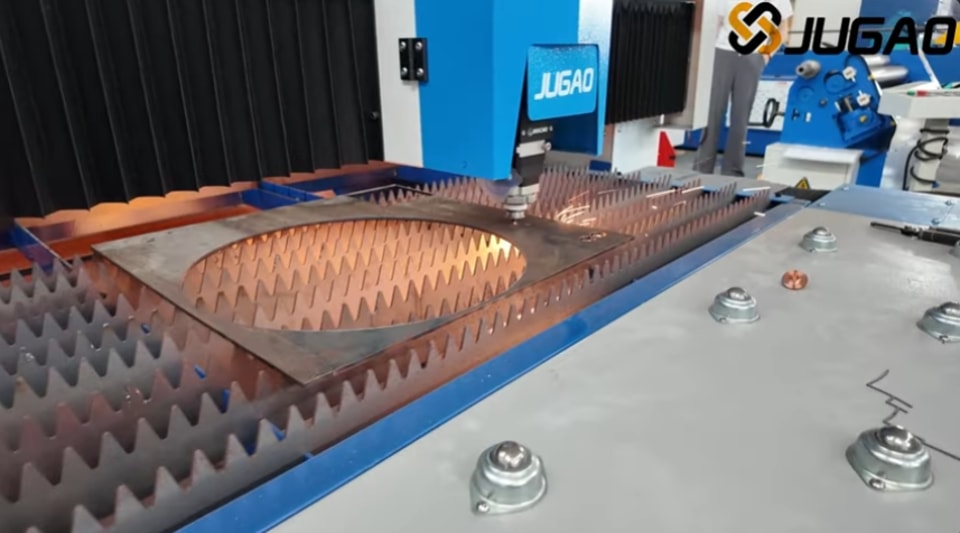
Критическая роль давления газа в процессе лазерной резки
Вспомогательный технологический газ выполняет несколько ключевых функций в процессе лазерной резки: выдувает расплавленный металл из прорези, охлаждает локальные зоны обработки с высокой температурой и защищает внутренние оптические линзы от загрязнения брызгами расплава.
Если давление газа опускается ниже установленного производителем порога, возникают следующие нежелательные дефекты обработки:
• Сильное образование грата и шлака на кромках заготовки
• Материал не прорезается насквозь
• На поверхности реза появляются следы пригорания
• Снижается максимально достижимая скорость резки
• Ухудшается стабильность размеров готовых деталей
• Сопло чаще загрязняется остатками расплавленного материала
Распознавание этих типичных признаков предупреждения создаёт основу для эффективной диагностики неисправностей, связанных с давлением газа.
Основные причины отклонений давления вспомогательного газа в оборудовании JUGAO
Недостаточное давление на выходе источника газоснабжения
Наиболее очевидная причина заключается в недостаточном давлении на выходе источника газоснабжения. Пустые газовые баллоны, неисправные воздушные компрессоры или нестабильные газогенерирующие установки приводят к снижению давления, подаваемого к лазерному станку JUGAO. Перед проверкой компонентов, расположенных ниже по потоку, специалисты должны проверить показания давления у источника.
Утечки в газопроводах и соединительных фитингах
Утечка газа приводит к потере давления ещё до того, как поток достигнет лазерной режущей головки.
К наиболее распространённым местам утечек относятся:
• Соединения гибких шлангов
• Компоненты быстроразъёмных соединений
• Места соединения электромагнитных клапанов
• Места установки регулятора давления
• Узлы газораспределительного коллектора
Даже мельчайшие точки утечки могут привести к заметным негативным последствиям, особенно при резке под высоким давлением.
Засорение фильтрующих элементов газовой системы
Газовые фильтры предназначены для удаления влаги, масляного тумана и твёрдых примесей из газового потока.
По мере увеличения продолжительности работы внутреннее пространство фильтра засоряется загрязнениями, что приводит к сопротивлению потоку и падению давления. Загрязнённые фильтрующие картриджи являются одной из основных причин нестабильной подачи вспомогательного газа.
Неисправность редукционных клапанов
Регуляторы давления отвечают за настройку давления газа, подаваемого в лазерное оборудование.
Повреждённый регулятор давления может иметь следующие признаки:
• Выходное давление ниже заданного значения
• Заметные колебания давления во время рабочих циклов
• Невозможность поддерживать стабильное заданное давление
Резкие колебания показаний манометров требуют немедленной проверки узлов регулятора давления.
Частичное засорение сопла или внутренних каналов подачи газа
Разбрызганный расплавленный шлак и металлическая стружка могут частично закупорить отверстия сопла или внутренние газовые каналы.
В этом случае показания давления на входе могут оставаться нормальными, однако фактический эффективный расход газа и давление, воздействующее на зону резки, становятся недостаточными.
Пошаговый алгоритм диагностики неисправностей, связанных с давлением газа
Шаг 1. Проверьте исходный источник газоснабжения
Начните диагностику с источника подачи газа.
Для системы подачи газа из баллонов:
• Проверьте остаточное давление в газовых баллонах
• Проверьте, открыты ли вентили газовых баллонов
• Исключите вероятность того, что газовые баллоны почти полностью израсходованы
Для установленных на объекте газогенераторов или воздушных компрессоров:
• Проверьте рабочее давление в реальном времени
• Проверьте, не появился ли сигнал тревоги
• Убедитесь в стабильной непрерывной подаче газа
Запишите все показания давления для последующего сравнительного анализа.
Шаг 2. Снимите и сравните показания всех манометров
Проверьте каждый манометр, установленный на всём газоподающем трубопроводе.
Сравните:
• Исходное давление в источнике газа
• Выходное давление после регулятора давления
• Давление на входе лазерного станка JUGAO
Значительное падение давления между двумя точками измерения указывает на засорение или утечку газа на этом участке трубопровода.
Шаг 3. Проведите комплексную проверку системы на герметичность
Используйте жидкость для обнаружения утечек или профессиональный электронный течеискатель.
В первую очередь проверьте:
• Резьбовые соединения труб
• Места соединения гибких шлангов
• Фитинги, установленные на регуляторах давления
• Узлы электромагнитных клапанов
Устраните все обнаруженные утечки, прежде чем переходить к дальнейшим этапам диагностики.
Шаг 4. Проверьте рабочее состояние газовых фильтров
Демонтируйте газовые фильтры для визуального осмотра.
Проверьте наличие следующих признаков:
• Скопление пыли и частиц внутри корпуса фильтра
• Загрязнение сконденсировавшейся влагой
• Осадок остатков масла
Заменяйте засорённые фильтрующие элементы в соответствии с официальными требованиями JUGAO по техническому обслуживанию.
Шаг 5. Выполните визуальный осмотр сопла лазерной резки
Повреждённое или сильно загрязнённое сопло искажает характер газового потока.
Проверьте наличие:
• Затвердевших брызг, прилипших к отверстию сопла
• Деформации наконечника сопла
• Сильного поверхностного истирания
• Частичного засорения отверстия
Выполните очистку или при необходимости установите совершенно новое оригинальное сопло JUGAO.
Шаг 6. Оцените фактическую работу регуляторов давления
Поверните регулировочную ручку регулятора давления и следите за изменениями показаний манометра.
Исправный регулятор давления должен обладать следующими характеристиками:
• Плавная реакция на ручную регулировку
• Стабильное выходное давление в динамических рабочих условиях
• Быстрое восстановление стабильного давления после изменения расхода
Замените неисправные компоненты регулятора, если давление не удаётся поддерживать на стабильном уровне.
Правила профилактического обслуживания для стабильной подачи вспомогательного газа
Разработайте стандартные регламенты периодического осмотра
Настоятельно рекомендуется еженедельно проверять узлы газовой системы.
Проверка включает:
• Рабочее состояние манометра
• Рабочие характеристики регулятора
• Скопление загрязнений внутри фильтрующих элементов
• Степень износа газовых шлангов
• Состояние открытия и закрытия различных клапанов
Регулярная проверка помогает обнаружить потенциальные риски задолго до того, как они повлияют на штатное производство.
Своевременно заменяйте фильтрующие картриджи
Многие неисправности, связанные с давлением газа, возникают из-за несвоевременного обслуживания фильтров.
Соблюдайте рекомендованные JUGAO интервалы замены и поддерживайте достаточный запас сменных фильтрующих элементов.
Поддерживайте режущие сопла в идеальной чистоте
Очищайте сопло в начале и в конце каждой производственной смены.
Чистое сопло обеспечивает стабильный поток газа и надёжные результаты резки.
Отслеживайте данные о расходе газа в режиме реального времени
Резкое увеличение расхода газа обычно указывает на скрытую утечку или снижение эффективности системы. Ведение записей о динамике расхода газа позволяет своевременно выявлять развивающиеся неисправности.
Типичные признаки неисправностей, связанных с давлением газа
Обращайте внимание на следующие типичные признаки неисправностей:
• Шероховатые и неровные кромки реза
• Образование большого количества грата и заусенцев
• Неполный прорез заготовки
• Снижение максимальной скорости подачи при резке
• Частое загрязнение сопла
• Система выдаёт сообщения о неисправностях, связанных с давлением газа
• Нестабильное качество обработки заготовок в одной партии
Своевременное распознавание этих признаков помогает избежать дорогостоящих остановок производства.
Часто задаваемые технические вопросы
В1: Какая неисправность чаще всего возникает в газовых системах лазерной резки?
Наиболее распространённые проблемы — недостаточное рабочее давление газа из-за утечек в трубопроводе, засорённые фильтрующие картриджи и неисправные регуляторы давления.
В2: Влияет ли низкое давление вспомогательного газа на качество резки?
Безусловно. Недостаточное давление газа приводит к образованию заусенцев, неполному проплавлению при резке, ухудшению качества кромки и снижению общей эффективности производства.
В3: Какова рекомендуемая периодичность проверки всей системы газоснабжения?
Проводите выборочную проверку еженедельно и выполняйте комплексное техническое обслуживание системы ежемесячно. Корректируйте интервалы с учётом фактической ежедневной нагрузки на лазерный станок JUGAO.
Заключение
Быстрая диагностика неисправностей давления вспомогательного газа играет важную роль в поддержании качества резки, производительности и надёжности лазерных станков JUGAO. Последовательная проверка источника газа, манометров, регуляторов, фильтров, трубопроводов и сопел позволяет обслуживающему персоналу выявить первопричины и восстановить нормальную работу системы с минимальным простоем производства.
Плановые проверки и профилактическое техническое обслуживание — лучший способ предотвратить сбои, связанные с давлением газа, и не допустить нарушения производственных процессов. Если вы столкнулись с постоянными неисправностями газовой системы и нуждаетесь в профессиональной технической поддержке, обратитесь в службу технической поддержки JUGAO для специализированной консультации и помощи в устранении неисправностей.