- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Меры безопасности на разных этапах работы трубогибочного станка
Меры безопасности на разных этапах работы трубогибочного станка

Полностью автоматические трубогибочные станки поддерживают многоэтапное программирование и работают в автоматическом режиме, что значительно повышает производительность. Гидравлические трубогибочные станки имеют сварную конструкцию из стальных листов, напряжения в которой снимаются вибрационной обработкой. Кроме того, в них используются высококачественные импортные уплотнения, обеспечивающие плавную и надёжную работу. В большинстве моделей усилие создаётся верхним поршневым приводом; его характеристики тесно связаны с процессом изготовления штампов. При этом трубогибочные станки обеспечивают высокий уровень безопасности производства. Основные меры предосторожности при эксплуатации:
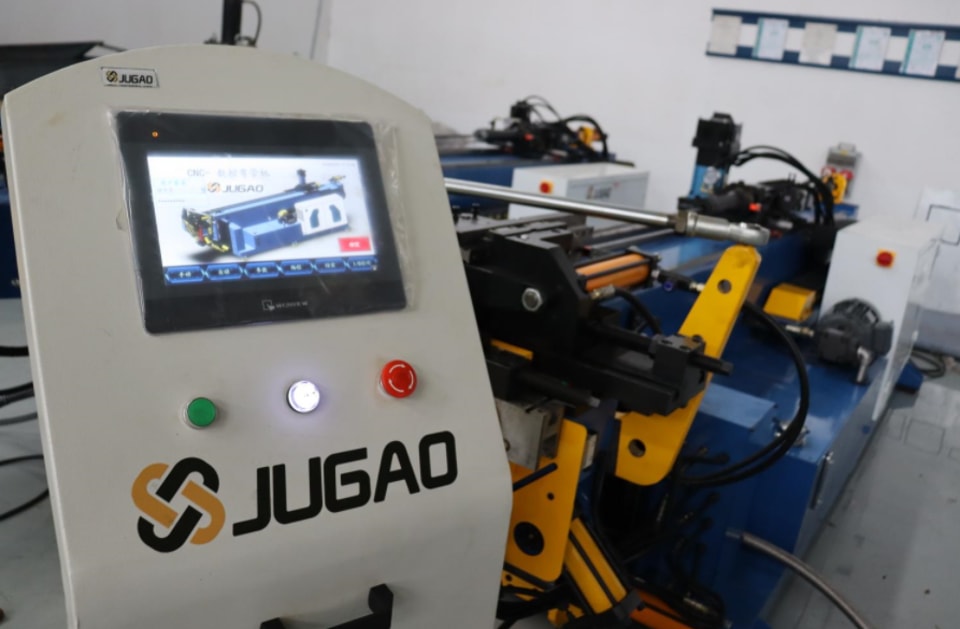
В полностью автоматическом режиме давление создают два параллельно движущихся гидравлических цилиндра. Оно направлено вертикально вниз и приводит в движение гибочную балку со штампом. Типовой цикл гибки на станке с верхней гибочной балкой состоит из нескольких этапов: опускания, остановки, разгрузки давления и обратного хода:
1. Опускание
Для обычного быстрого опускания используют свободное падение: балка движется под собственным весом. В другом варианте давление создаётся в поршневой полости гидроцилиндра, что обеспечивает скорость быстрого хода до 250 мм/с и лучше подходит для изготовления штампов повышенной прочности.
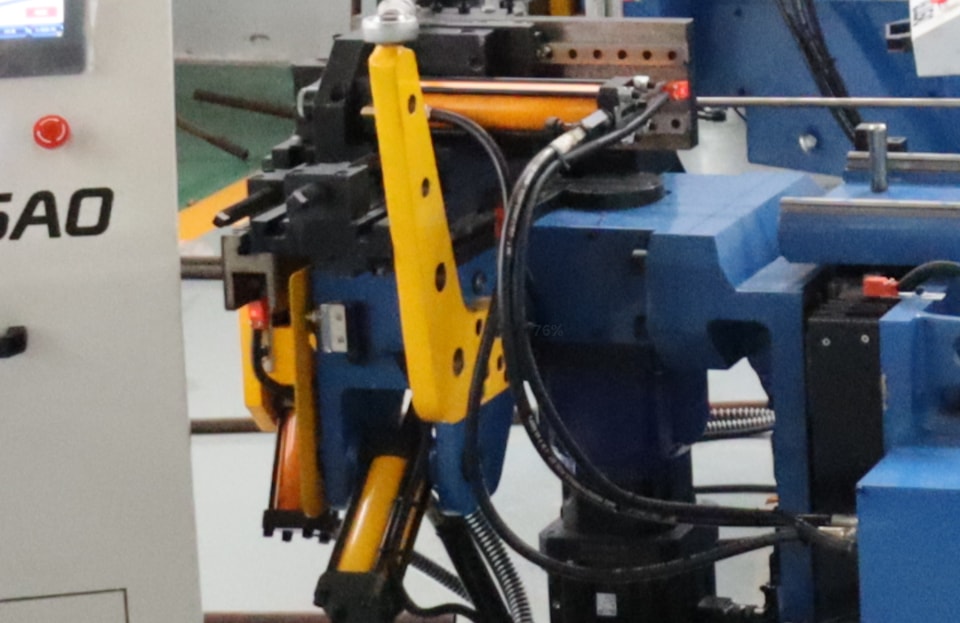
Быстрый ход начинается в верхней мёртвой точке и завершается коротким торможением, после чего лист сгибается на заданную величину. Конкретные настройки зависят от требований к изготовлению штампа.
2. Остановка
В остановленном положении полностью автоматического трубогибочного станка верхняя гибочная балка находится в верхней мёртвой точке. Это предотвращает её самопроизвольное опускание и снижает риск травм.
3. Сброс давления
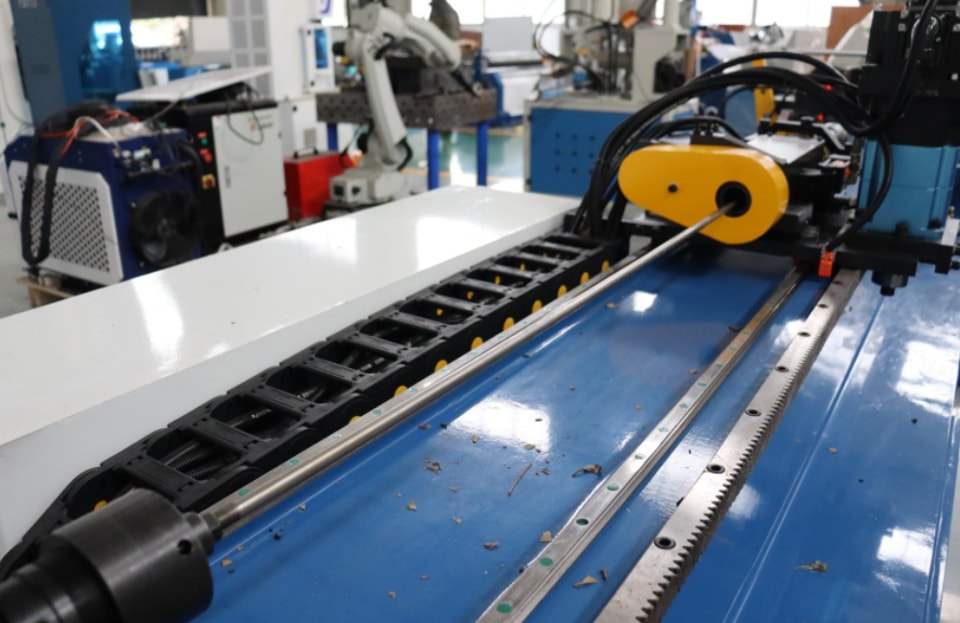
Сброс давления в бесштоковой полости или выдержка под давлением после достижения нижней мёртвой точки дополнительно повышают точность обработки заготовки. Выдержка под давлением и сброс давления регулируются пропорциональными распределителями. Длительность рабочего цикла настраивается в соответствии с требованиями. Если необходимо снизить давление, это время можно максимально сократить, однако кривая сброса давления не должна быть слишком крутой — давление должно снижаться плавно.
4. Обратный ход
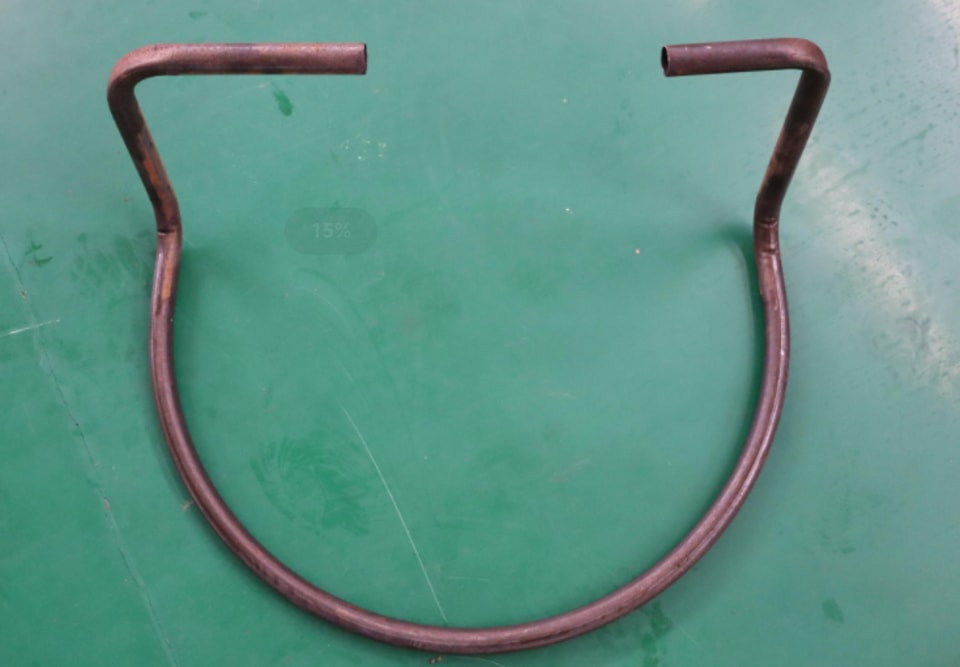
На этом этапе обеспечивается высокая скорость обратного хода, которая в основном зависит от подачи насоса и площади поршня со стороныштоковой полости гидроцилиндра. Как правило, чем ближе скорость к максимальной, тем выше эффективность обратного хода. Также необходимо обеспечить синхронность обратного хода.
