- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Технология вальцовки конических деталей
Технология вальцовки конических деталей
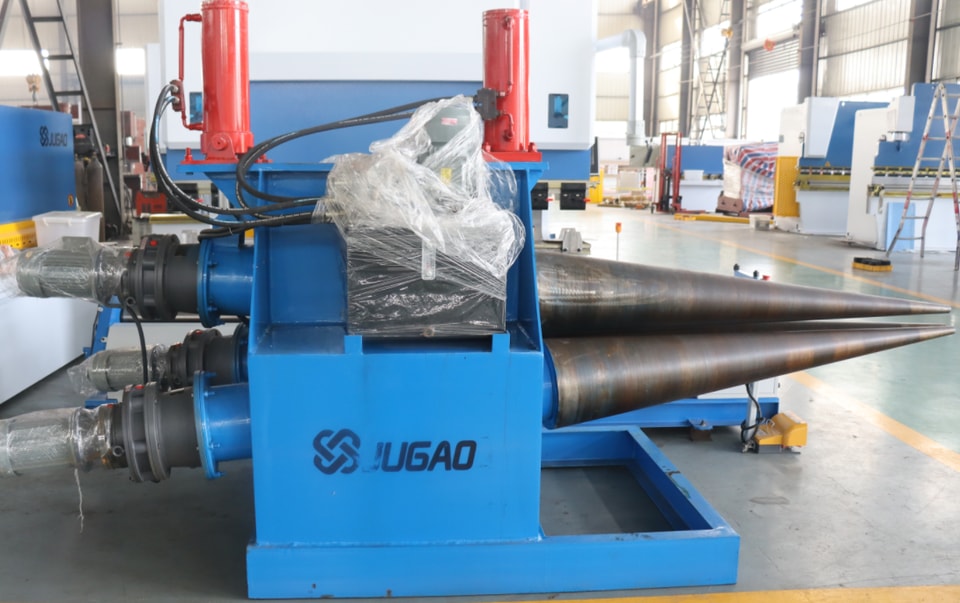
Вальцовка конических заготовок обычно подразумевает процесс придания металлическим листам конической формы. Ниже приведены соответствующие методы:
I. Этап подготовки материала
Точные измерения и расчеты
— Перед вальцовкой конической заготовки необходимо точно измерить и рассчитать все требуемые параметры. Сначала определите диаметр большего основания, диаметр меньшего основания и высоту конуса. Эти данные непосредственно влияют на последующие размеры раскроя листового металла и процесс вальцовки.
— Например, для конической обечайки определенного размера радиус и центральный угол развертки сектора можно рассчитать с помощью соответствующих математических формул для конусов. Точные расчеты сокращают отходы материала и количество ошибок при последующей обработке.
— Формулы имеют следующий вид: радиус сектора R = (радиус большего основания²+ высота конуса²квадратный корень, центральный уголα= 360° ×(диаметр большего конца − диаметр меньшего конца)÷ (диаметр большего конца× π).
Правильный выбор листового металла
- Выбирайте подходящий материал и толщину листового металла с учетом таких факторов, как условия эксплуатации, требования к прочности и стоимость конической детали. Различные материалы листового металла обладают разными механическими свойствами и технологическими характеристиками. - Например, если коническая деталь должна выдерживать значительное давление или ударные нагрузки, может потребоваться высокопрочная сталь; если важна минимальная масса, можно рассмотреть легкие материалы, такие как алюминиевые сплавы. Толщину листового металла следует определять с учетом требуемых прочности и жесткости: чрезмерная толщина повышает стоимость и усложняет обработку, а недостаточная может не обеспечить необходимую эксплуатационную надежность.
- Кроме того, необходимо обращать внимание на качество поверхности листового металла, избегая царапин, вмятин и других дефектов, которые могут повлиять на внешний вид и качество вальцованной конической детали.
II. Этап вальцовки
Настройка станка и оснастки
- Выберите подходящий листогибочный вальцовочный станок и соответствующую оснастку. Диаметр валков, расстояние между ними и состояние их поверхности влияют на результат вальцовки. Для изготовления конических деталей может потребоваться вальцовочный станок с конической оснасткой или регулируемым расстоянием между валками.
- Перед началом вальцовки необходимо тщательно настроить станок, чтобы оси всех валков были параллельны, механизм работал плавно, а давление на валки распределялось равномерно. Скорость и давление вальцовки следует отрегулировать с учетом размеров конической детали и толщины листового металла.
- Например, при обработке более толстого листа скорость вальцовки следует соответствующим образом снизить, чтобы предотвратить появление трещин или деформацию из-за неравномерного распределения напряжений; для более тонкого листа требуется меньшее давление, чтобы избежать чрезмерной деформации.
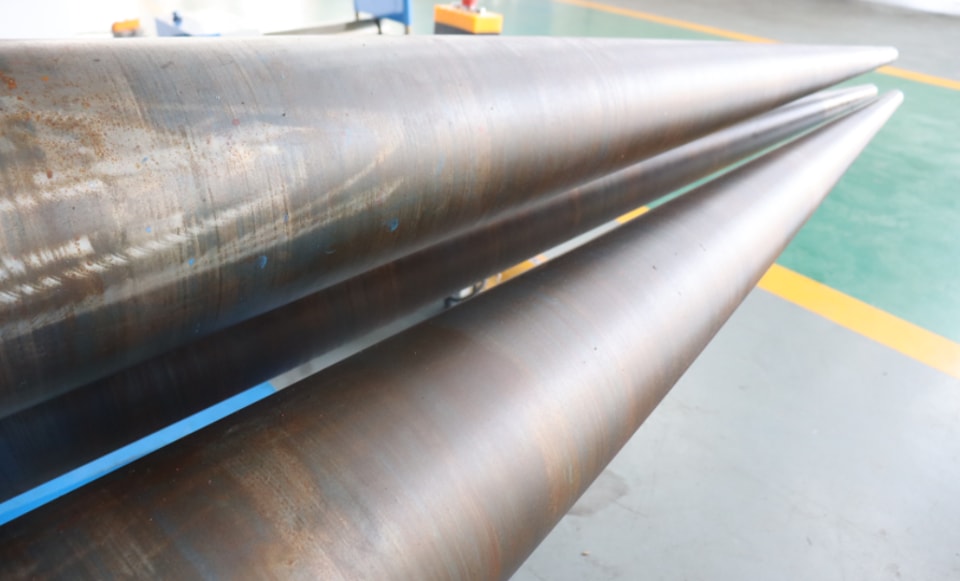
Метод последовательной вальцовки
- При вальцовке конуса следует использовать метод последовательной вальцовки. Сначала поместите один конец листа в станок и постепенно согните его по небольшой дуге. Затем постепенно продвигайте лист, увеличивая дугу, пока не будет сформирован полный конус.
- В процессе вальцовки внимательно следите за деформацией листа и при необходимости регулируйте давление и скорость станка. При обнаружении таких проблем, как перекос, образование складок или чрезмерная локальная деформация, немедленно остановите вальцовку, проанализируйте причину и внесите корректировки.
- Например, образование складок может быть вызвано чрезмерно высокой скоростью или давлением вальцовки. В этом случае скорость и давление можно соответствующим образом снизить либо использовать вспомогательные инструменты для корректировки складчатых участков.
Контроль точности вальцовки
- Для обеспечения точности размеров и формы конической детали в процессе вальцовки необходимо выполнять измерения и мониторинг в режиме реального времени. Для измерения диаметра и углов конуса и проверки их соответствия проектным требованиям можно использовать измерительные инструменты, например штангенциркули и угломеры.
- Для некоторых конических деталей с высокими требованиями к точности во время вальцовки может потребоваться несколько измерений и корректировок. Например, если допуски диаметров большего и меньшего концов конуса невелики, в определенный момент вальцовку можно приостановить, измерить диаметр, выполнить точную корректировку по результатам измерений, а затем продолжить вальцовку.
- Кроме того, необходимо контролировать прямолинейность образующей и плоскостность поверхности конуса. Проверку можно выполнять визуально и с помощью таких инструментов, как линейки; выявленные отклонения следует своевременно устранять.
III. Этап последующей обработки
Сварка и соединение деталей
- Если коническая деталь состоит из нескольких элементов из листового металла, необходимо выполнить качественную сварку. Перед сваркой убедитесь, что соединяемые части листов выровнены, а зазоры между ними имеют одинаковую ширину.
- Выберите подходящий способ и материалы для сварки, а параметры, такие как сварочный ток, напряжение и скорость сварки, определяйте с учетом материала и толщины листа. Во время сварки необходимо контролировать деформацию и применять подходящую последовательность и технологию, например сегментную или симметричную сварку.
- Например, при сварке толстых листов можно выполнить предварительный подогрев, чтобы снизить сварочные напряжения и деформацию. После сварки шов следует зачистить и проверить, чтобы убедиться в его соответствии требованиям к качеству.
Формовка и правка
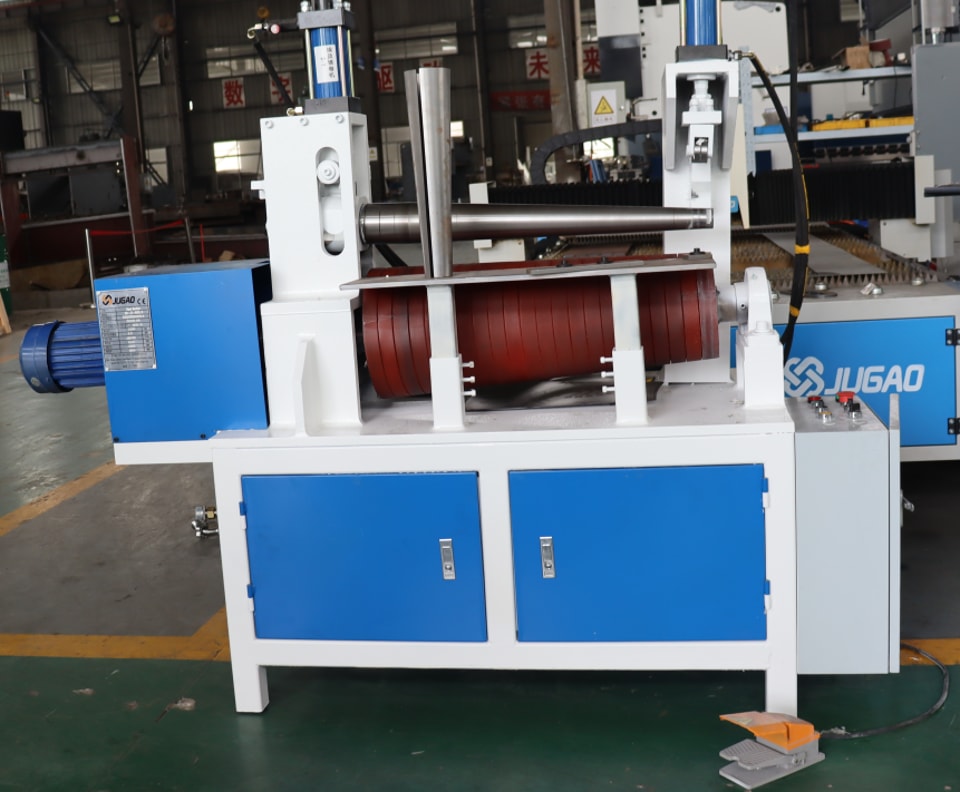
- После вальцовки на конической детали могут остаться небольшие деформации или отклонения размеров, требующие формовки и правки. Для локальной или общей формовки конической детали можно использовать такие инструменты, как прессы и домкраты.
- При отклонениях диаметра для корректировки можно приложить соответствующее давление к участкам с увеличенным или уменьшенным диаметром; при угловых отклонениях для правки можно использовать нагрев, однако необходимо контролировать температуру и время нагрева, чтобы не допустить ухудшения свойств материала.
- Кроме того, для проверки формы конической детали и ее соответствия проектным требованиям можно использовать шаблоны. В процессе формовки и правки необходимо тщательно контролировать усилие и метод выполнения работ, чтобы не допустить новых повреждений или деформаций.