- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Как устранить проблему асимметричной гибки труб?
Как устранить проблему асимметричной гибки труб?
Асимметричная гибка труб — довольно сложная проблема. Труба изгибается неравномерно: с одной стороны угол соответствует заданному, а с другой — отклоняется от центра; левая и правая стороны могут различаться, как и передняя и задняя части. Такая проблема редко возникает по одной причине. Я неоднократно сталкивался с подобными случаями и ниже перечислил распространенные причины и соответствующие методы поиска и устранения неисправностей.
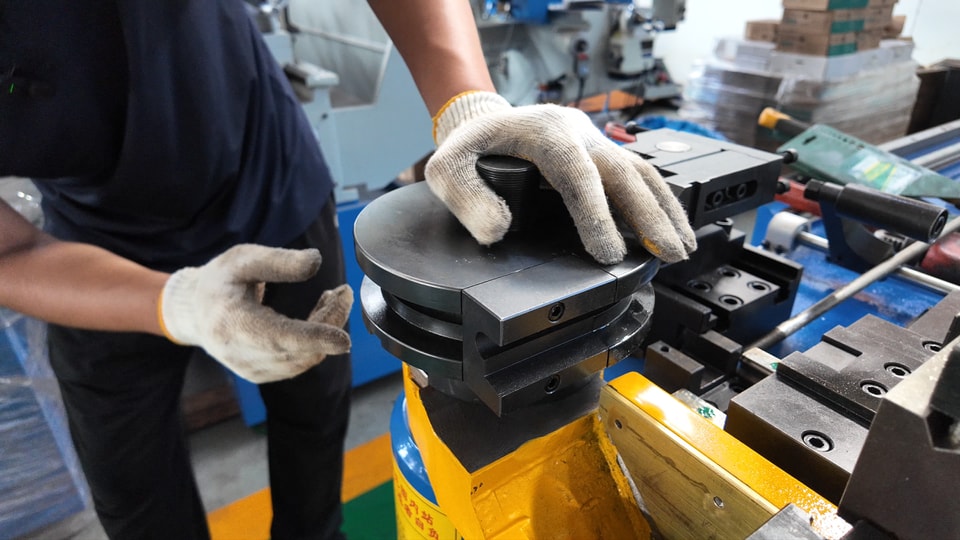
I. Асимметрия из-за проблем с зажимом
Если труба зажата недостаточно надежно, во время гибки одна сторона будет испытывать большую нагрузку, а другая — проскальзывать. Это наиболее прямая причина асимметрии.
Неравномерное усилие с обеих сторон зажимной матрицы будет смещать трубу в одну сторону; износ зажимных поверхностей приведет к неравномерному распределению усилия; недостаточный ход зажима не позволит надежно зафиксировать трубу.
Проверьте, одинаков ли износ рабочей поверхности зажимной матрицы с обеих сторон; сбалансировано ли давление зажима; можно ли вручную повернуть трубу после зажима—если труба поворачивается, усилие зажима недостаточно.
II. Асимметрия из-за проблем с позиционированием
Если при загрузке труба не была задвинута до упора или на позиционирующей поверхности находятся посторонние предметы, ее положение слева и справа будет различаться. При смещении начальной точки гибки угол изгиба также будет отличаться от заданного.
Проверьте, полностью ли торец трубы прилегает к позиционирующей поверхности; убедитесь, что на ней нет металлической стружки или масла; проверьте правильность настройки длины подачи. После смены типоразмера заново подтвердите базу позиционирования — не используйте автоматически положение предыдущей партии.
III. Асимметрия из-за проблем с установкой матриц
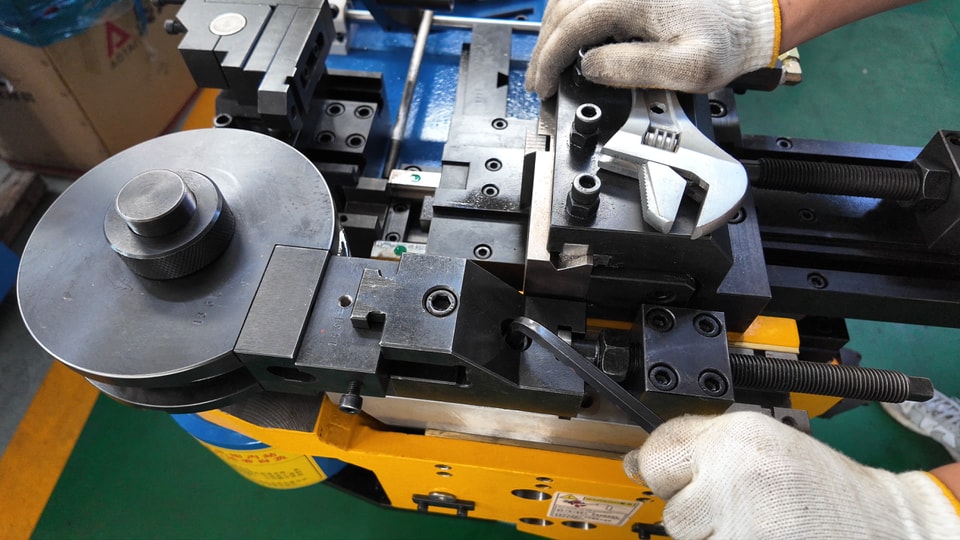
Гибочная матрица, зажимная матрица и матрица против смятия не выровнены, либо их положение слева и справа различается. Во время гибки направление усилия, действующего на трубу, смещается, что приводит к несимметричному углу.
Проверьте, совмещены ли центральные линии гибочной и зажимной матриц; одинаково ли установлены матрицы с левой и правой стороны; нет ли на матрицах несимметричного износа.
IV. Неравномерный износ гибочной матрицы
Если одна сторона канавки гибочной матрицы изношена сильнее другой, усилие при гибке будет смещено в сторону менее изношенной стороны, что приведет к различию углов.
Осмотрите левую и правую стороны канавки гибочной матрицы. Если на одной стороне заметны ярко выраженные блестящие следы или канавки износа, это свидетельствует о неравномерном износе. Своевременно отремонтируйте или замените гибочную матрицу.
V. Неравномерная толщина стенки трубы
Толщина стенки трубы неравномерно распределена по окружности: одна сторона толще другой. При гибке более толстая сторона оказывает большее сопротивление деформации, тогда как тонкая сторона деформируется легче. В результате труба изгибается в сторону более тонкой стенки.
Попробуйте заменить трубу на трубу из другой партии. Если после замены асимметрия исчезнет, вероятно, проблема связана с самим материалом. Свяжитесь с поставщиком, чтобы уточнить допустимый диапазон отклонений толщины стенки трубы.
VI. Отклонение подающего или вращательного вала
При изготовлении трубных деталей с несколькими изгибами отклонения длины подачи и угла поворота между отдельными гибами приводят к смещению последующих изгибов. Эти отклонения накапливаются в следующих гибах и в конечном итоге вызывают общую асимметрию трубы.
Проверьте повторяемость работы подающего и вращательного валов. С помощью индикатора часового типа измерьте фактическое расстояние перемещения и сравните его с заданным значением. Если данные энкодера не соответствуют фактическому положению, выполните повторную калибровку.
VII. Рекомендуемый порядок поиска неисправности
Сначала убедитесь, что труба задвинута до упора и усилие зажима достаточно—это самый простой и наиболее часто упускаемый из виду шаг.
Затем проверьте равномерность износа рабочей поверхности зажимной матрицы с обеих сторон и наличие одностороннего износа в канавке гибочной матрицы.
Попробуйте использовать трубу того же типоразмера, но из другой партии, чтобы исключить возможность неравномерной толщины материала.
Если все перечисленное соответствует норме, проверьте наличие отклонений в точности позиционирования подающего и вращательного валов.
Деталь, которую легко упустить из виду
Если асимметрия возникает только при определенном угле гибки, а при других углах все нормально, проблема часто связана с установкой матрицы или позиционированием для этого гиба. Если асимметричны все изгибы, это может указывать на проблему с общим балансом станка слева и справа — например, на неодинаковое усилие затяжки анкерных болтов с обеих сторон или неправильное выравнивание основания станка.
Сталкиваясь с проблемой асимметрии, замечали ли вы, возникает ли она только при определенном угле или проявляется на всех изгибах? Эта особенность поможет сузить область поиска неисправности. Приглашаем вас обсудить проблему.