- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Каковы основы лазерной резки?
Каковы основы лазерной резки?

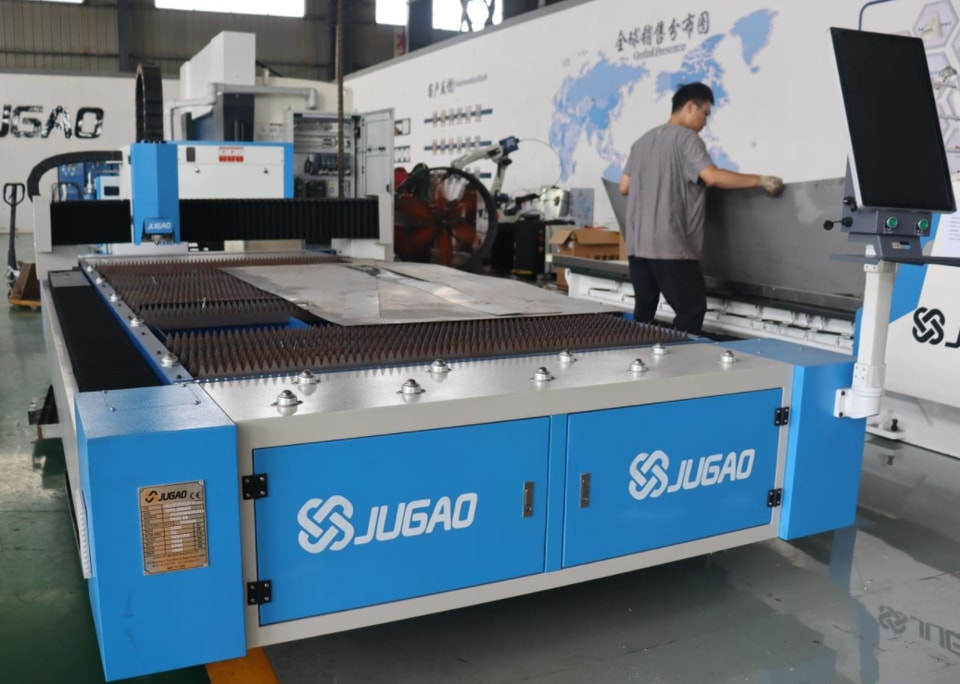
В основе лазерной резки лежит термическая обработка сфокусированным лазерным лучом высокой мощности. Когда сильно сфокусированный луч попадает на поверхность заготовки, облучаемый участок мгновенно нагревается до чрезвычайно высокой температуры, в результате чего материал быстро плавится или испаряется. После того как луч полностью проходит сквозь заготовку, начинается собственно резка: лазер движется по заданному контуру, непрерывно расплавляя материал вдоль траектории. Одновременно поток вспомогательного газа удаляет расплав из зоны реза, формируя узкий рез—ширина которого примерно равна диаметру сфокусированного лазерного луча—что обеспечивает высокую точность резки.
I. Основные виды лазерной резки
(i) Кислородная лазерная резка
Кислородная резка — стандартный способ обработки низкоуглеродистой стали с использованием кислорода высокой чистоты в качестве вспомогательного газа. Во время работы кислород под давлением до 6 бар подаётся в зону реза с высокой скоростью. Сталь—предварительно нагретая лазером,—вступает в интенсивную экзотермическую реакцию окисления с кислородом под высоким давлением. При этом выделяется значительное количество тепловой энергии — до пяти раз больше энергии самого лазера, что существенно ускоряет плавление и удаление материала и повышает эффективность и стабильность резки толстых листов.
(ii) Резка плавлением
Резка плавлением — стандартный способ резки металлов, подходящий также для плавких неметаллических материалов, например керамики. В этом процессе используются инертные газы—например, азот или аргон—под давлением от 2 до 20 бар. Благодаря химической инертности газов они не вступают в реакцию с расплавленным металлом в зоне реза. Вместо этого газ под высоким давлением выдувает расплав и шлак вниз, из нижней части реза. Кроме того, газ защищает поверхность реза от воздействия атмосферы, предотвращая окисление и обеспечивая гладкий и чистый срез.
(III) Резка сжатым воздухом
Резка сжатым воздухом подходит прежде всего для быстрой обработки тонколистового материала. При сжатии обычного воздуха до давления 5––6 бар образуется мощный поток, который выдувает расплавленный металл из реза. Поскольку воздух примерно на 80% состоит из азота—обладающего защитными инертными свойствами,—резка сжатым воздухом по сути является разновидностью резки плавлением. Она отличается низкими затратами и высокой производительностью, поэтому идеально подходит для обработки тонких листов, где достаточно стандартной точности.
(IV) Резка с плазменным усилением
При подборе подходящих параметров процесса в зоне реза при резке плавлением образуется плазменное облако, состоящее из смеси ионизированных паров металла и ионизированного вспомогательного газа. Плазменное облако эффективно поглощает энергию CO₂лазера и быстро передает её заготовке, повышая эффективность передачи энергии, ускоряя плавление материала и значительно увеличивая скорость резки. Поэтому этот процесс также называют высокоскоростной плазменной резкой.
Важно отметить, что плазменные облака прозрачны для длин волн твердотельных лазеров и не способствуют поглощению или преобразованию энергии. Поэтому резка с плазменным усилением совместима только с лазерными системами на основе CO₂лазера.
(V) Резка испарением
При резке испарением материал непосредственно испаряется и удаляется, что сводит к минимуму передачу тепла в окружающую область и практически исключает термическую деформацию. С помощью непрерывного CO₂лазера можно выполнять точную резку испарением материалов с низкой теплоёмкостью, высоким светопоглощением и отсутствием стадии плавления—например, пластиковых плёнок, древесины, бумаги и пеноматериалов.
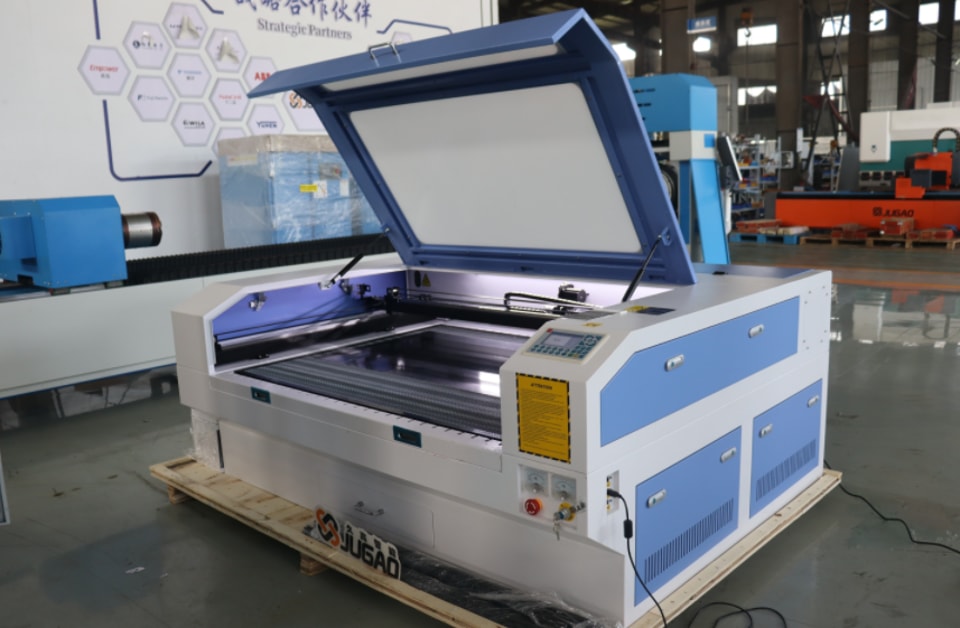
С развитием технологии ультракороткоимпульсных лазеров резка испарением стала применяться и для металлических материалов. Свободные электроны в металле быстро поглощают энергию лазера, вызывая резкий рост температуры. Ультракороткие импульсы длительностью в пикосекунды позволяют избежать взаимодействия лазерного излучения с расплавленными частицами и плазмой во время обработки: материал непосредственно сублимируется и удаляется до того, как тепло успевает распространиться на окружающую область. Этот процесс не вызывает теплового воздействия, плавления или образования заусенцев, обеспечивая сверхточную резку без термического повреждения.
II. Основные параметры процесса лазерной резки
Результаты, точность и качество лазерной резки зависят от совокупности параметров. Одни из них определяются характеристиками источника лазера и оборудования, другие можно гибко настраивать с учётом материала и требований конкретного процесса. К основным регулируемым параметрам относятся:
(I) Степень поляризации
Степень поляризации характеризует эффективность преобразования и использования энергии лазера. В стандартном промышленном оборудовании этот показатель обычно составляет около 90%, чего достаточно для подавляющего большинства задач высокоточной резки.
(II) Диаметр фокусного пятна
Диаметр фокусного пятна напрямую определяет ширину реза. Его можно регулировать, заменяя фокусирующую линзу на линзу с другим фокусным расстоянием. Чем меньше диаметр пятна, тем уже рез и выше точность резки. Такой режим подходит для обработки мелких прецизионных деталей и сложных контуров.
(III) Положение фокуса
Положение фокуса напрямую влияет на диаметр лазерного пятна и распределение плотности мощности на поверхности заготовки, а также определяет форму реза. Это важный параметр для контроля гладкости и перпендикулярности поверхности реза; его необходимо точно калибровать с учётом толщины и типа материала.
(IV) Мощность лазера
Мощность лазера необходимо точно подбирать с учётом способа обработки, типа материала и толщины листа. Во время обработки плотность мощности на поверхности заготовки должна превышать порог обработки материала, чтобы обеспечить стабильное плавление и испарение и избежать неполного или прерывистого реза.
(V) Режим работы
Лазеры работают преимущественно в непрерывном или импульсном режиме. Непрерывный режим (CW) подходит для стандартной контурной резки обычных металлов и пластиков толщиной от нескольких миллиметров до нескольких сантиметров, обеспечивая стабильную и эффективную обработку. Низкочастотный импульсный режим применяют главным образом для пробивки отверстий в листе и сверхточной контурной резки, поскольку он эффективно ограничивает зону термического влияния.
(VI) Скорость резки
Скорость резки необходимо динамически согласовывать с мощностью лазера. При чрезмерно высокой скорости материал не успевает расплавиться, и рез остаётся неполным. Слишком низкая скорость приводит к накоплению тепла и таким дефектам, как шероховатая поверхность реза, заусенцы и термическая деформация.
(VII) Диаметр сопла
Диаметр сопла определяет расход и характер потока вспомогательного газа, поэтому он существенно влияет на удаление грата. Для более толстых листов требуется большая площадь охвата газовым потоком, а значит, и сопло большего диаметра, чтобы полностью удалять расплавленные остатки. (VIII) Чистота и давление газа
В лазерной резке чаще всего используют кислород и азот; их чистота и давление напрямую влияют на качество кромки. При кислородной резке кислород используется как вспомогательный газ, и его чистота должна составлять 99,95%. При этом необходимое давление кислорода снижается с увеличением толщины листа. При резке плавлением в качестве вспомогательного газа используют азот стандартной чистоты 99,995% (в идеале — 99,999%). Для резки толстых стальных листов требуется более высокое давление азота, чтобы эффективнее удалять шлак и предотвращать окисление.
III. Применение библиотек технологических параметров
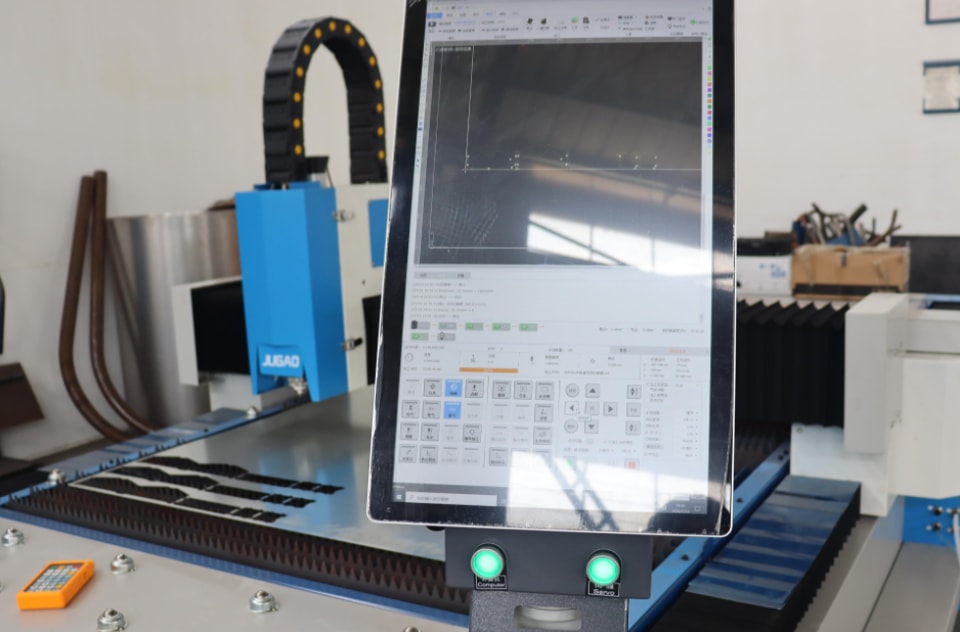
На ранних этапах развития технологии лазерной резки операторам приходилось настраивать параметры процесса методом многократных пробных резов.—Это был трудоёмкий процесс, требовавший длительного освоения. Сегодня популярные системы управления лазерной резкой оснащены встроенными стандартизированными базами параметров. В них заданы готовые значения—таких параметров, как мощность лазера, скорость резки, давление газа и положение фокуса,—для конкретных типов и толщин материалов. Благодаря этим стандартным библиотекам даже операторы без специальной подготовки могут быстро настроить оборудование и приступить к работе. Это существенно снижает порог входа и повышает стабильность обработки.
IV. Критерии оценки качества лазерной резки
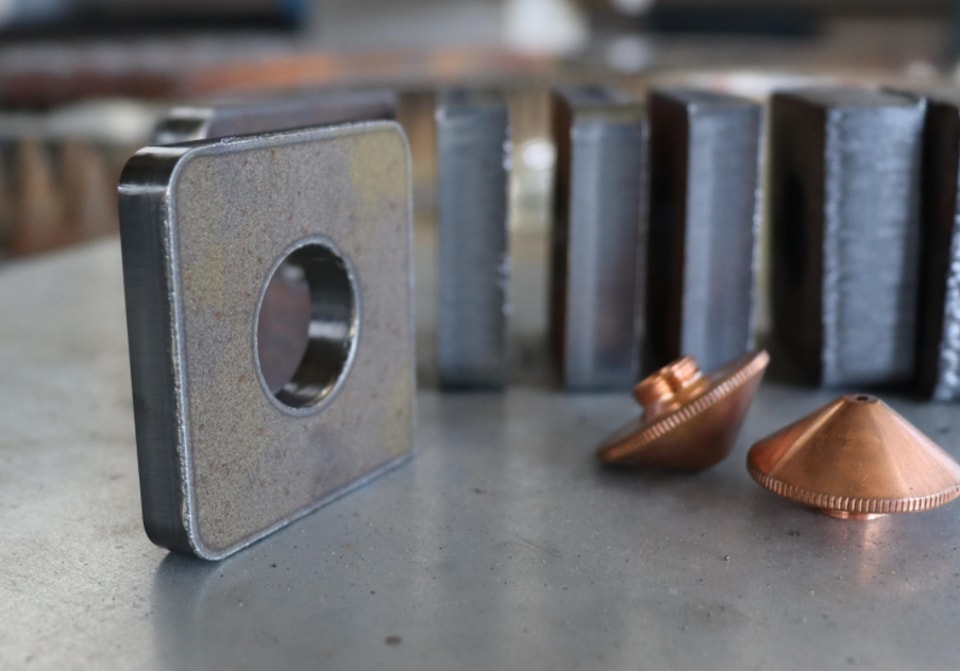
Качество деталей после лазерной резки оценивают по совокупности показателей, включая критерии визуального контроля и точные инструментальные измерения. Визуальные дефекты—такие как заусенцы, углубления и следы реза,—можно обнаружить невооружённым глазом, тогда как точные параметры—такие как перпендикулярность кромки реза, шероховатость поверхности и ширина реза,—требуют применения профессиональных измерительных приборов. Кроме того, важными критериями качества готового изделия служат наличие отложений на поверхности, следы коррозии, размер зоны термического влияния (ЗТВ) и общая деформация заготовки.
V. Перспективы применения в промышленности
По сравнению с традиционными методами, такими как механическая резка ножницами, газокислородная и плазменная резка, лазерная резка обладает рядом преимуществ,—включая высокую точность, минимальную термическую деформацию, совместимость с широким спектром материалов, гибкость обработки и стабильное качество продукции,—что делает её незаменимым ключевым процессом современного высокоточного производства. Сегодня эта технология широко применяется в различных отраслях: производстве металлических изделий и автокомпонентов, аэрокосмической промышленности, обработке листового металла, рекламе и оформлении интерьеров. По мере развития и совершенствования лазерных технологий будут расти производительность, точность и универсальность обработки, открывая возможности для ещё более широкого применения и развития отрасли.
