- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



На что обратить внимание при установке компонентов трубогибочного станка?
На что обратить внимание при установке компонентов трубогибочного станка?

Отрасль трубогибочного оборудования оказывает всё более значительную техническую поддержку производственному сектору. Согласно статистике распределения продаж по отраслям, на листовой металл приходится 35%, на автомобилестроение — 34%, на аэрокосмическую отрасль — 12%, на прочие направления — 19%. Пользователей также привлекают высококачественные штампы для трубогибочных станков. Покупатели всегда стремятся найти оптимальное соотношение цены и качества, а качественная продукция помогает повысить эффективность предприятия, сократить затраты на обработку и увеличить экономическую отдачу. На что следует обратить внимание при установке компонентов трубогибочного станка?
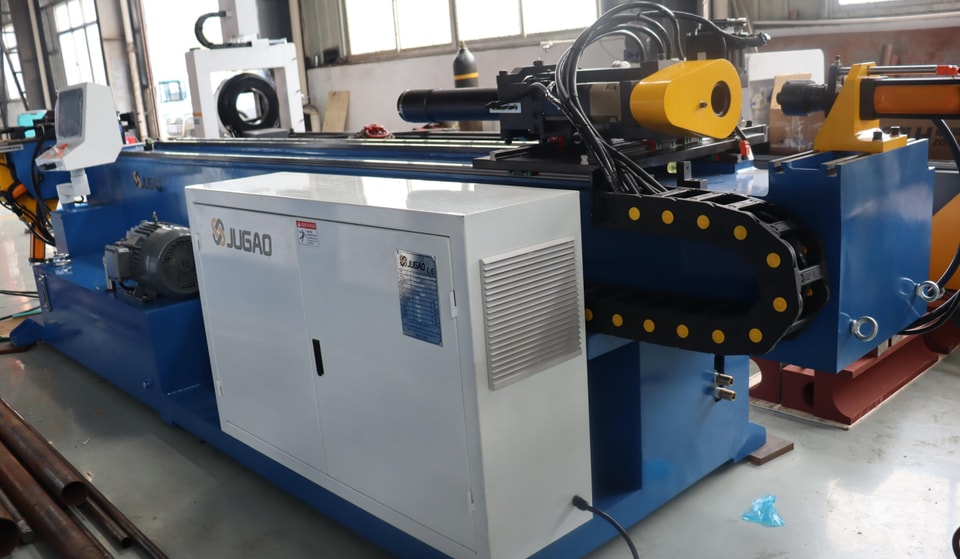
I. Контроль пружинения при гибке труб– Без оправки пружинение выражено сильнее, поэтому его необходимо учитывать при выборе гибочного штампа. В зависимости от радиуса гибки труба может разогнуться на 2–10°, а радиус гиба — увеличиться. Чем меньше радиус гибки, тем слабее пружинение. На него влияют положение штампа и давление. Этот метод позволяет получать разные радиусы на одном и том же гибочном штампе. Кроме того, положение оправки может заметно усиливать пружинение, уменьшая угол гибки и потенциально увеличивая радиус. При увеличении радиуса оправку следует выдвинуть в сторону точки касания. Готовой формулы для регулировки положения оправки нет. Очевидно, что если угол пружинения превышает 3°, оправка установлена слишком далеко назад, а радиус изгиба трубы будет больше радиуса гибочного штампа.
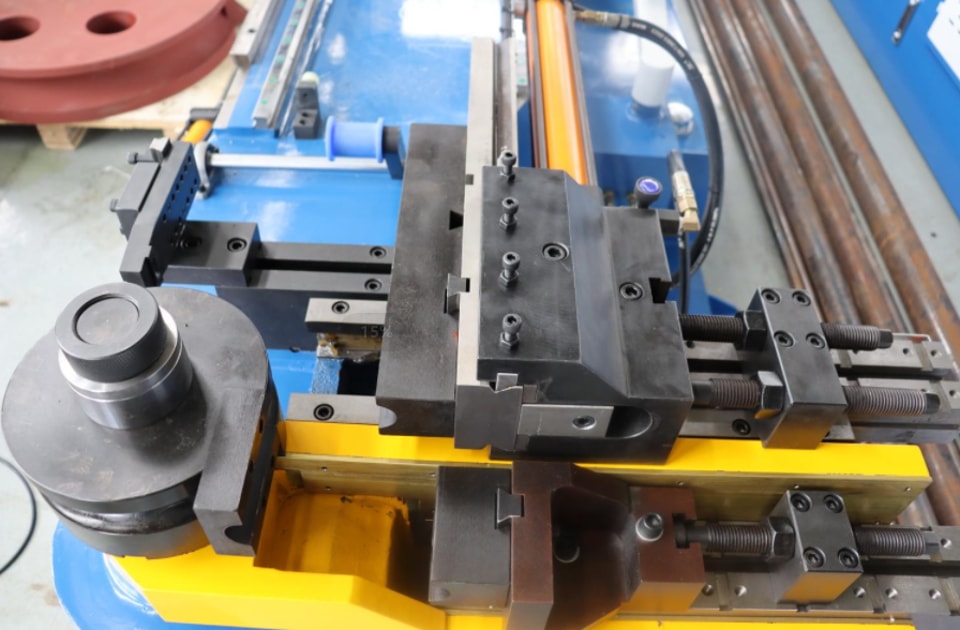
II. Оправка выдвинута слишком далеко– Слишком далеко выдвинутая оправка приводит к нескольким последствиям. У внешней стороны трубы в начале зоны реза образуется выпуклость, а у внутренней — вмятина. Эти деформации показаны на примере одной трубы. Однако из-за различий в форме оправки и радиусе гибки они не всегда возникают одновременно. При использовании вставной оправки длина штампа должна быть не менее чем в три раза больше диаметра трубы.
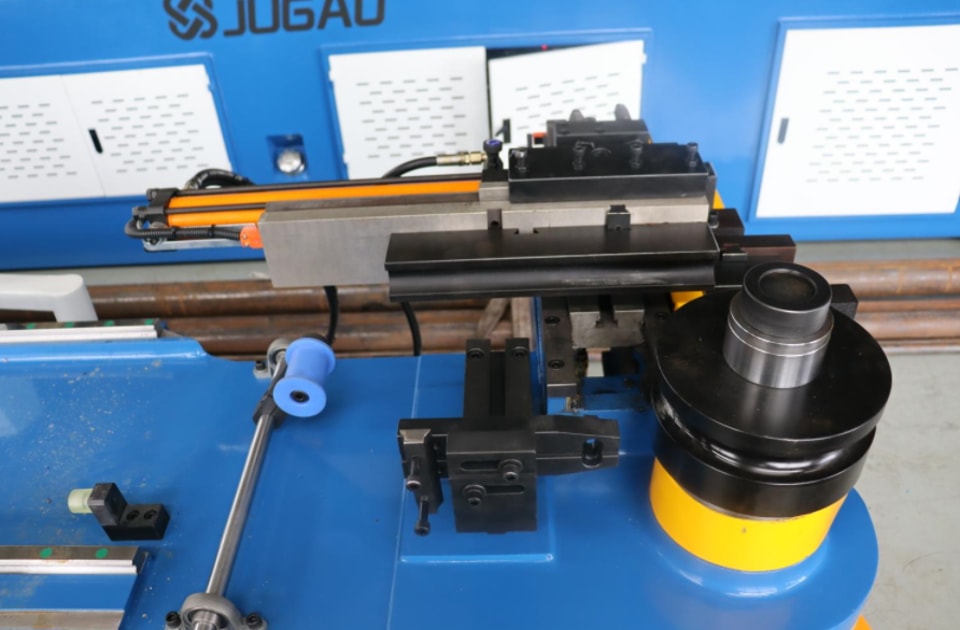
III. Оправка отведена слишком далеко назад– Оправка слегка выдвинута вперёд: складки образуются не на переднем участке, а начинают появляться за точкой реза. Оправка всё ещё недостаточно выдвинута, чтобы создать необходимое давление с внутренней стороны и обеспечить усадку материала. После извлечения согнутой трубы из гибочного штампа на ней появится крупная складка. Поэтому оправку необходимо выдвигать дальше, пока материал не перестанет зажиматься между оправкой и гибочным штампом.
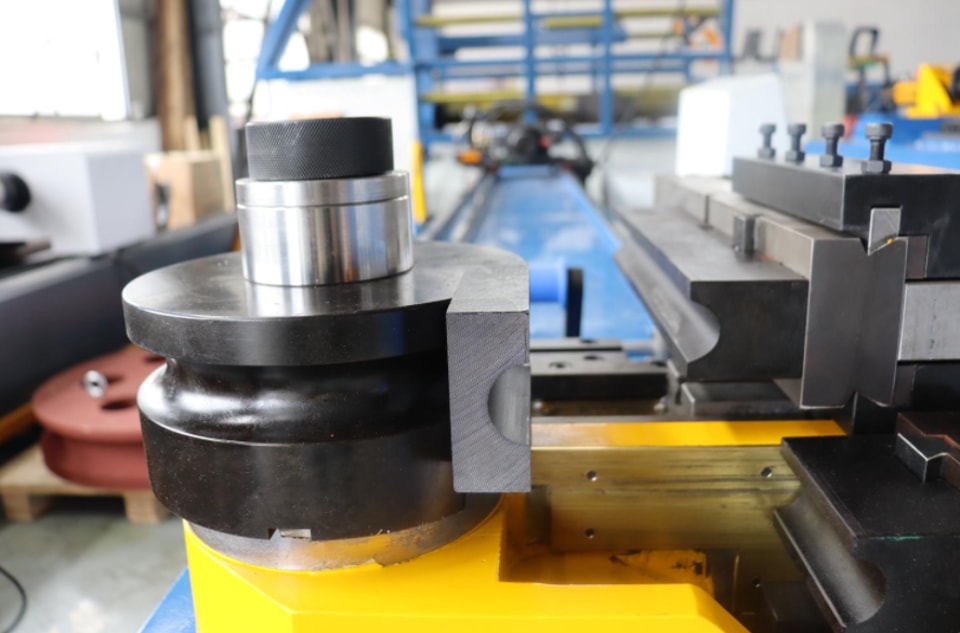
IV. Проскальзывание насоса, также называемое перепуском или обратной подачей, обычно возникает, когда стальной шарик выпускного клапана не возвращается в исходное положение. Выдвиньте приводной шток, чтобы создать давление на плунжерный насос, затем несколько раз постучите молотком по основанию рукоятки, чтобы вернуть шарик клапана на место.
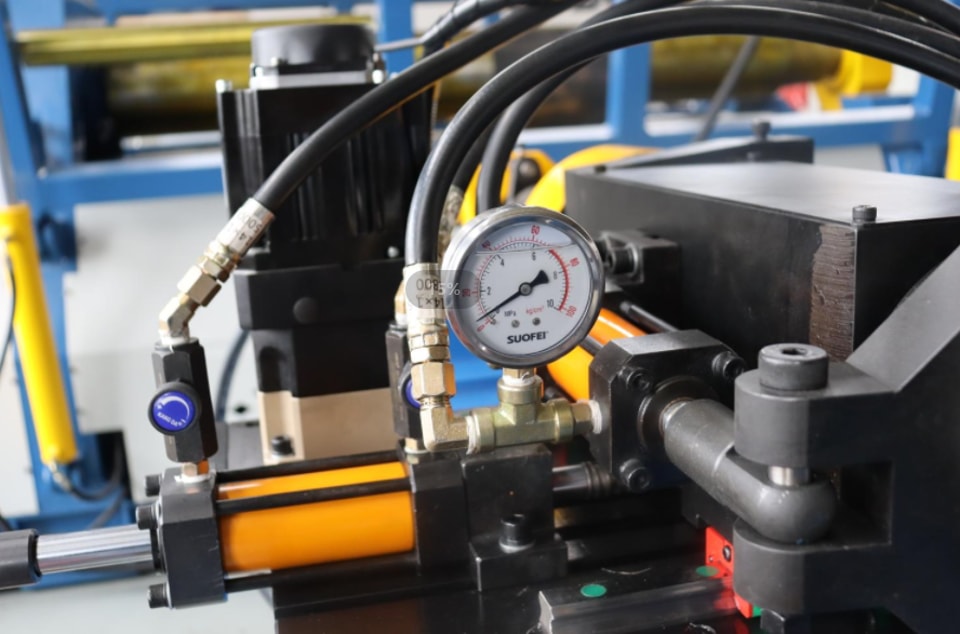
V. Недостаточный забор масла большим и малым насосами возникает из-за загрязнения фильтрующей сетки или нехватки масла. Отвинтите детали гибочного штампа, промойте сетку бензином и долейте масло.
VI. Утечка масла в верхней части выталкивающего штока чаще всего вызвана повреждением верхнего уплотнения штока поршня. Замена уплотнения 14×2.4O должна устранить проблему.
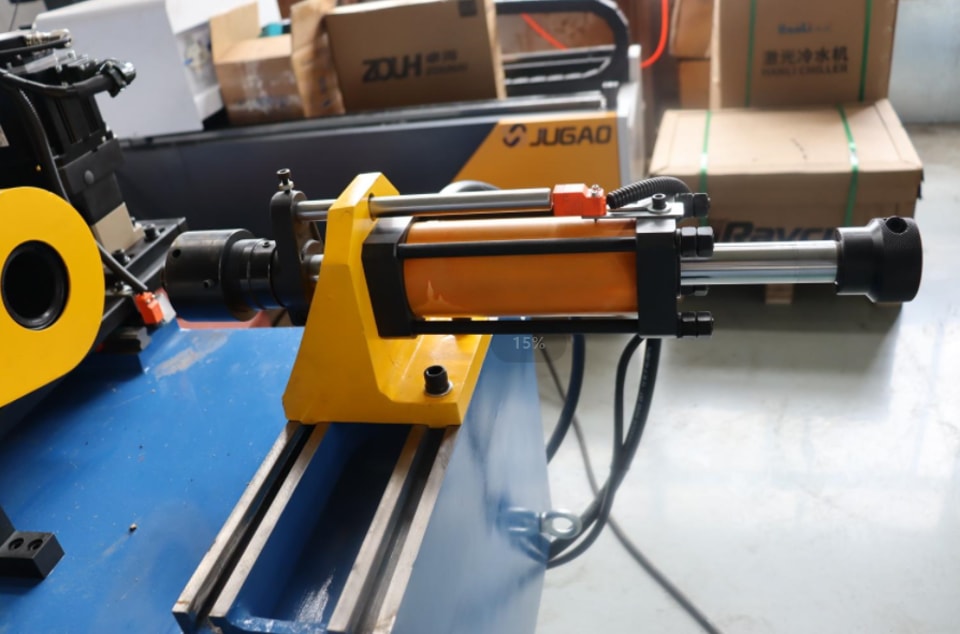
VII. Трещины в монтажном отверстии штампа обычно возникают из-за боковой нагрузки при выталкивании штампа, например, при неправильном позиционировании согнутой детали для повторной гибки. Проверьте симметричность расположения двух опорных роликов, нанесите масло на участки контакта роликов с заготовкой и скорректируйте положение детали перед повторной гибкой.
