- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Причины погрешности размеров при лазерной резке на станках с ЧПУ
Причины погрешности размеров при лазерной резке на станках с ЧПУ

Погрешность размеров при лазерной резке — частая проблема для производителей, которые рассчитывают на точность станков для лазерной резки с ЧПУ. Если готовые детали отличаются от заданных размеров, вы наверняка задаётесь вопросом, почему возникают ошибки и как их исправить. По моему опыту, их причинами могут быть проблемы с калибровкой, износ компонентов, неверные параметры резки, тепловая деформация или ошибки в программе. Ниже перечислены наиболее распространённые причины погрешностей размеров при лазерной резке и практические способы их устранения, которые помогут повысить точность резки, сократить отходы материала и поддерживать стабильное качество продукции.
Что нужно знать о погрешностях размеров при лазерной резке
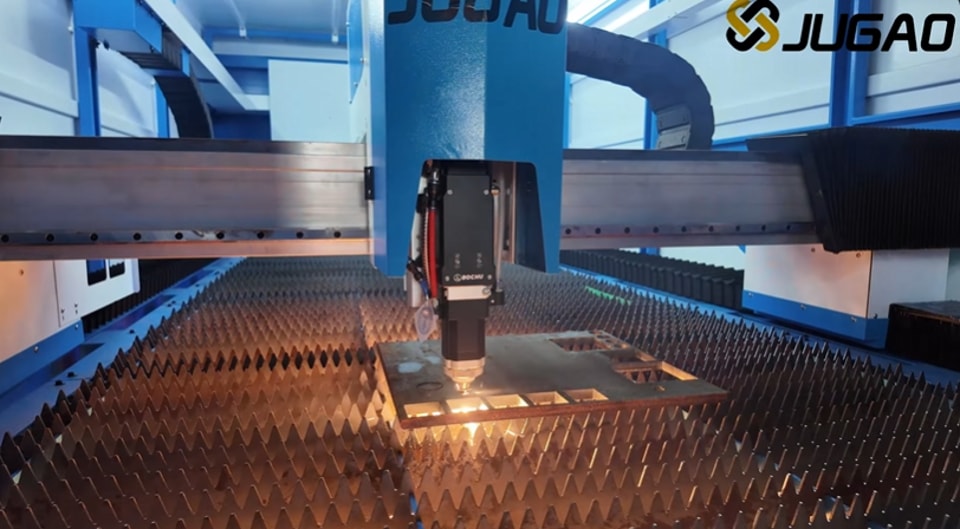
Что означает погрешность размеров при лазерной резке
Погрешность размеров при лазерной резке возникает, когда фактический размер вырезанной детали не соответствует значениям, заданным в программе ЧПУ. Даже небольшое отклонение может затруднить сборку, снизить качество продукции и увеличить производственные затраты.
Наиболее распространённые отклонения размеров:
Детали больше заданного размера
Детали меньше заданного размера
Отклонение диаметров отверстий
Незначительное смещение положения элементов
Неравномерные размеры контуров
Выяснить причины таких ошибок — первый шаг к их устранению.
Почему возникают погрешности размеров при лазерной резке
Износ приводных компонентов
Со временем изнашиваются такие компоненты, как направляющие, шарико-винтовые передачи, шестерни и подшипники. Износ приводит к люфту и ошибкам позиционирования.
Признаки износа:
Повторяющиеся отклонения размеров
Вырезанные детали неодинаковой формы
Низкая повторяемость результатов
Регулярная проверка компонентов системы перемещения помогает поддерживать точность позиционирования.
Неправильная калибровка
При неправильной калибровке система ЧПУ может неверно определять фактическое положение станка.
Чаще всего проблема связана с:
Сервоприводами
Линейными энкодерами
Параметрами масштабирования осей
Настройками исходного положения
Даже небольшая ошибка калибровки может заметно повлиять на размер готовой детали.
Неправильные параметры резки
Мощность лазера, скорость резки, положение фокуса и параметры подачи вспомогательного газа влияют на ширину реза и точность размеров.
Например:
Слишком высокая мощность лазера увеличивает ширину реза
Неправильная фокусировка приводит к неровным кромкам
Неверно выбранная скорость вызывает чрезмерное расплавление материала
Точная настройка параметров необходима для качественной резки.
Тепловое расширение и деформация материала
Тепло, выделяемое при резке, вызывает кратковременное расширение материала.
На тепловую деформацию влияют:
Толщина материала
Тип материала
Последовательность резки
Геометрия детали
Листы большого формата и тонкие материалы наиболее подвержены изменению размеров из-за нагрева.
Лист расположен неправильно
Если листовой металл смещается в процессе резки, фактические размеры готовых деталей могут не совпасть с заданными в программе.
Возможные причины:
Недостаточное усилие зажима
Неровные рабочие столы
Неправильная загрузка листа
Для точной обработки материал необходимо надежно зафиксировать.
Как найти причину погрешности размеров при лазерной резке
Шаг 1. Проверьте калибровку
Обычно я начинаю с проверки правильности калибровки станка.
Проверьте:
Точность перемещения по осям
Сигналы обратной связи энкодеров
Точность позиционирования сервоприводов
Опорные точки
С помощью высокоточных измерительных приборов проверьте, соответствует ли перемещение станка командам программы.
Шаг 2. Проверьте механические компоненты
Осмотрите все подвижные компоненты на предмет износа.
Особое внимание уделите:
Линейным направляющим
Шарико-винтовым передачам
Подшипникам
Реечным передачам
Чрезмерный люфт или износ напрямую снижают точность размеров.
Шаг 3. Проверьте параметры резки
Сравните текущие параметры резки с рекомендуемыми значениями.
Проверьте:
Мощность лазера
Скорость резки
Положение фокуса
Давление газа
Пробные резы позволяют быстро выявить проблемы, связанные с параметрами.
Шаг 4. Измерьте ширину реза
Ширина реза напрямую влияет на итоговые размеры деталей.
Чтобы проверить стабильность ширины реза:
Выполните пробный рез.
Измерьте ширину реза в нескольких точках.
Сравните эти значения с запрограммированной компенсацией.
При необходимости скорректируйте компенсацию ширины реза.
Постоянная ширина реза — основа точного изготовления деталей.
Шаг 5. Проверьте ровность материала
Деформированные или неровные листы могут смещать положение фокуса во время резки.
Обратите внимание на:
Прогиб листа
Неровности на поверхности
Ненадежную опору
Ровный материал позволяет поддерживать неизменные условия резки.
Как снизить погрешность размеров при лазерной резке
Регулярно проводите техническое обслуживание
Профилактическое обслуживание помогает поддерживать детали станка в пределах нормальных рабочих допусков.
В обслуживание следует включить:
Смазку направляющих
Проверку подшипников
Контроль износа шарико-винтовых передач
Очистку оптики
Исправный станок обеспечивает более стабильные результаты.
Оптимизируйте программу ЧПУ
Ошибки в программе могут привести к неожиданным отклонениям размеров.
Проверьте:
Параметры врезки и выхода из реза
Значения компенсации ширины реза
Последовательность резки
Параметры обработки углов
Правильная настройка программы не менее важна, чем состояние станка.
Контролируйте условия резки
Условия вокруг станка могут влиять на точность его работы.
Контролируйте:
Температуру окружающей среды
Уровень влажности
Устойчивость пола
Вибрацию станка
Стабильные условия эксплуатации помогают обеспечить точность размеров.
Правильно обращайтесь с материалом
Правильная загрузка и фиксация материала снижают риск смещения листа.
Рекомендуется:
Равномерно фиксировать материал
Использовать чистые опорные поверхности
Проверять выравнивание листа перед резкой
Бережная работа с материалом обеспечивает высокую точность на всех этапах обработки.
Часто задаваемые вопросы
Что обычно вызывает погрешность размеров при лазерной резке?
Наиболее распространённые причины — проблемы с калибровкой станка, износ подвижных узлов, неверно заданные параметры резки и ошибки в значениях компенсации ширины реза.
Могут ли изношенные направляющие повлиять на точность размеров?
Да. Износ направляющих приводит к ошибкам позиционирования и снижает повторяемость, из-за чего размеры деталей становятся нестабильными.
Как часто нужно калибровать лазерный станок с ЧПУ?
Это зависит от интенсивности эксплуатации станка, но рекомендуется проверять калибровку каждые несколько месяцев, а также после каждого серьёзного технического обслуживания.
Влияет ли толщина материала на точность размеров?
Да. При обработке более толстых материалов ширина реза и тепловое воздействие обычно увеличиваются, поэтому требуются другие параметры резки и значения компенсации.
Заключение
Погрешность размеров при лазерной резке может быть вызвана износом деталей, проблемами с калибровкой, неверными параметрами резки, тепловой деформацией, неправильным позиционированием материала или ошибками в программе. Последовательная проверка узлов станка, калибровки и параметров резки, а также поддержание стабильных условий работы помогут значительно повысить точность размеров. Регулярное обслуживание, правильная компенсация ширины реза и стабильный контроль процесса — ключевые условия высокоточной лазерной резки. Чтобы получить помощь с точностью размеров или настроить лазерный станок с ЧПУ, обратитесь в техническую службу JUGAO за профессиональной консультацией и поддержкой.
