- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Что следует учитывать при покупке листогибочного пресса для нержавеющей стали?
Что следует учитывать при покупке листогибочного пресса для нержавеющей стали?

1. Заготовка: При выборе станка важно учитывать детали, которые вы планируете производить. Цель — приобрести оборудование, способное справиться с задачами, но при этом не переплачивать за избыточную длину стола и усилие. Внимательно оцените марку, толщину и длину материала. Если основная часть работ — гибка листов из низкоуглеродистой стали толщиной 16 gauge и длиной 10 футов, для гибки на воздухе достаточно усилия 50 тонн. Однако для значительного объёма калибровки (чеканки) может потребоваться станок усилием 160 тонн.
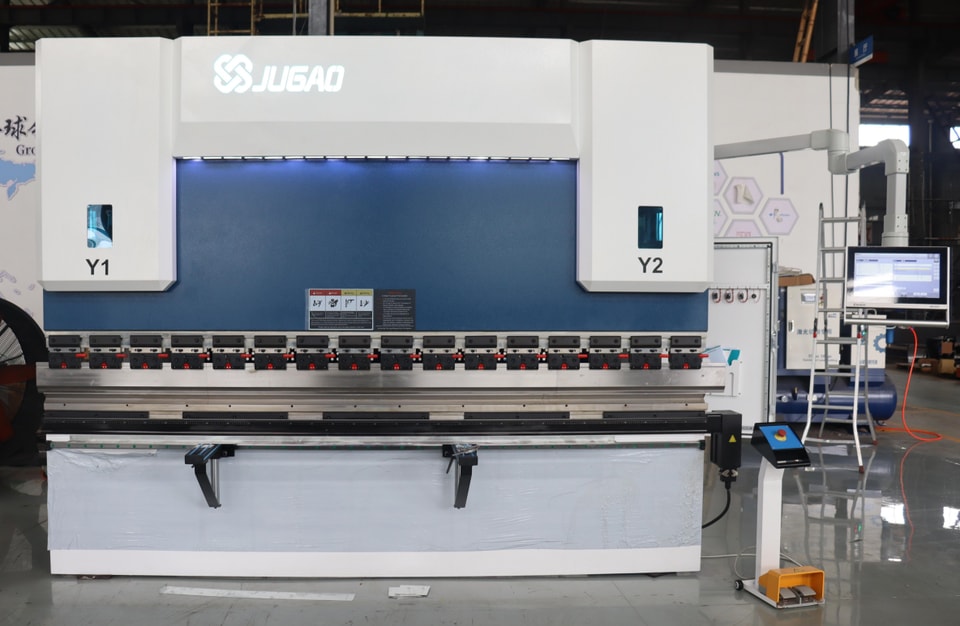
Например, при толщине материала 1/4 дюйма для гибки на воздухе заготовки длиной 10 футов требуется усилие 200 тонн, тогда как для калибровки (чеканки) — не менее 600 тонн. Если большинство деталей имеют длину не более 5 футов, требуемое усилие сокращается примерно вдвое, что значительно снижает стоимость оборудования. Длина детали — важнейший фактор при определении характеристик нового станка.
2. Прогиб: При одинаковой нагрузке прогиб стола и ползуна 10-футового станка в четыре раза больше, чем у 5-футового. Это означает, что на более коротких станках требуется меньше регулировок с помощью прокладок для получения деталей приемлемого качества. Сокращение числа таких регулировок также уменьшает время наладки.
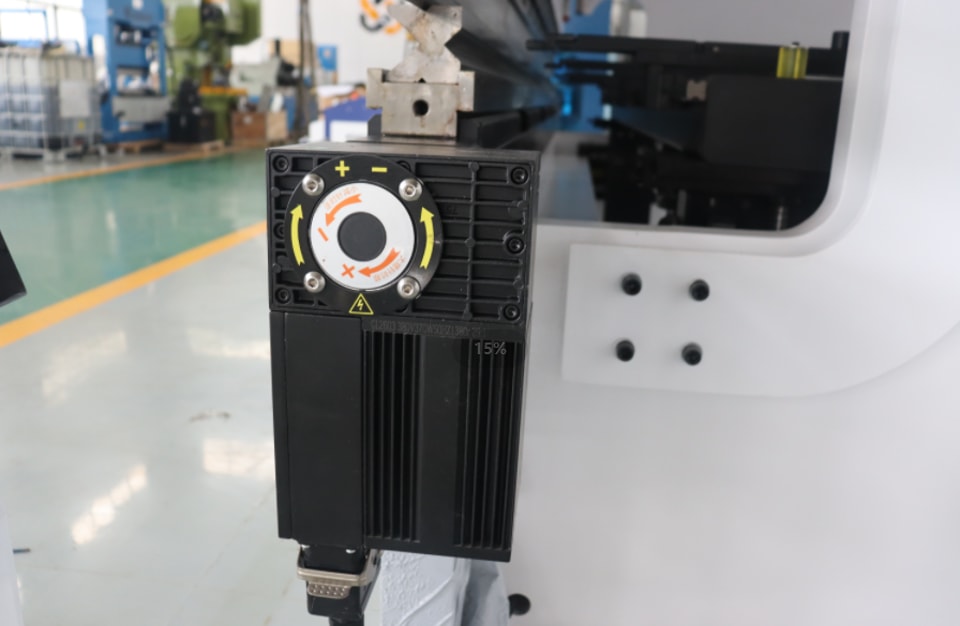
Марка материала — ещё один важный фактор. По сравнению с низкоуглеродистой сталью для гибки нержавеющей стали обычно требуется примерно на 50% больше усилия, а для большинства марок мягкого алюминия — примерно на 50% меньше. Таблицы усилий можно запросить у производителей листогибочных прессов. В них приведены ориентировочные значения усилия на фут длины для материалов различной толщины и марок.
3. Радиус изгиба детали:При гибке на воздухе радиус изгиба составляет 0,156 ширины раскрытия матрицы. Ширина раскрытия матрицы при этом должна быть в восемь раз больше толщины материала. Например, при гибке низкоуглеродистой стали 16-го калибра с матрицей шириной 1/2 дюйма радиус изгиба составит примерно 0,078 дюйма. Если требуемый радиус изгиба близок к толщине материала, необходима калибровка (чеканка). Однако для гибки с калибровкой требуется примерно в четыре раза большее усилие, чем для гибки на воздухе.
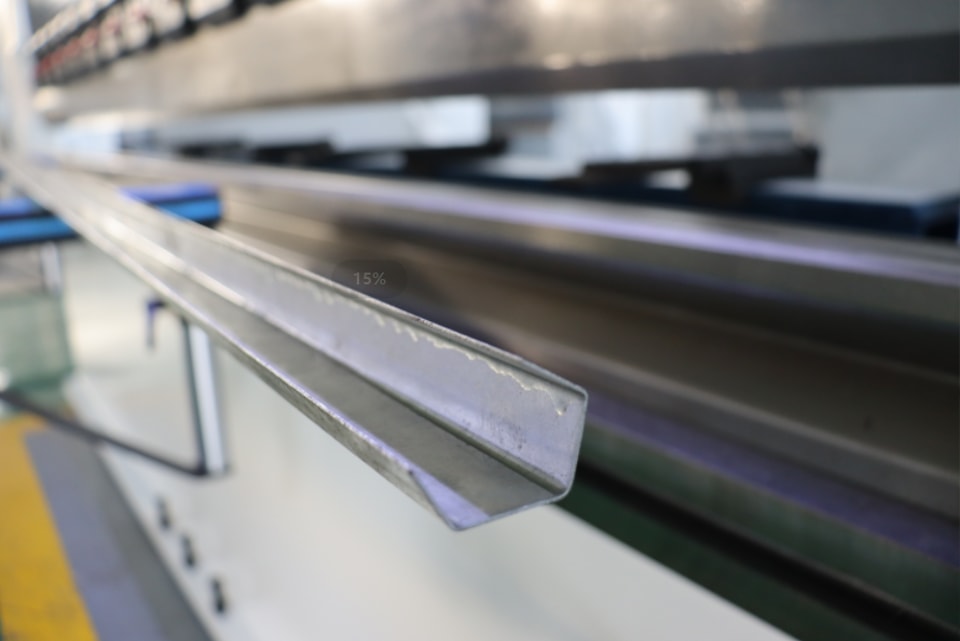
Если радиус изгиба меньше толщины материала, следует использовать пуансон с радиусом наконечника меньше толщины материала и выполнять чеканку. Для этого требуется в десять раз большее усилие, чем при гибке на воздухе. Для гибки на воздухе пуансон и матрицу обрабатывают под углом 85° градусов или меньше (предпочтителен меньший угол). При использовании такой оснастки необходимо контролировать зазор между пуансоном и матрицей в нижней точке хода, а также выполнять достаточную «перегибку», чтобы компенсировать пружинение и получить конечный угол около 90°градусов. Обычно матрицы для гибки на воздухе обеспечивают угол пружинения≤2° на новых листогибочных прессах при радиусе изгиба, равном 0,156 ширины раскрытия матрицы. Для гибки с калибровкой угол матрицы обычно составляет 86° –90°градусов. В нижней точке хода зазор между пуансоном и матрицей должен быть немного больше толщины материала. Угол формовки изменяется из-за более высокого усилия при гибке с калибровкой (примерно в четыре раза выше, чем при гибке на воздухе), что уменьшает напряжение в зоне радиуса изгиба, обычно вызывающее пружинение.
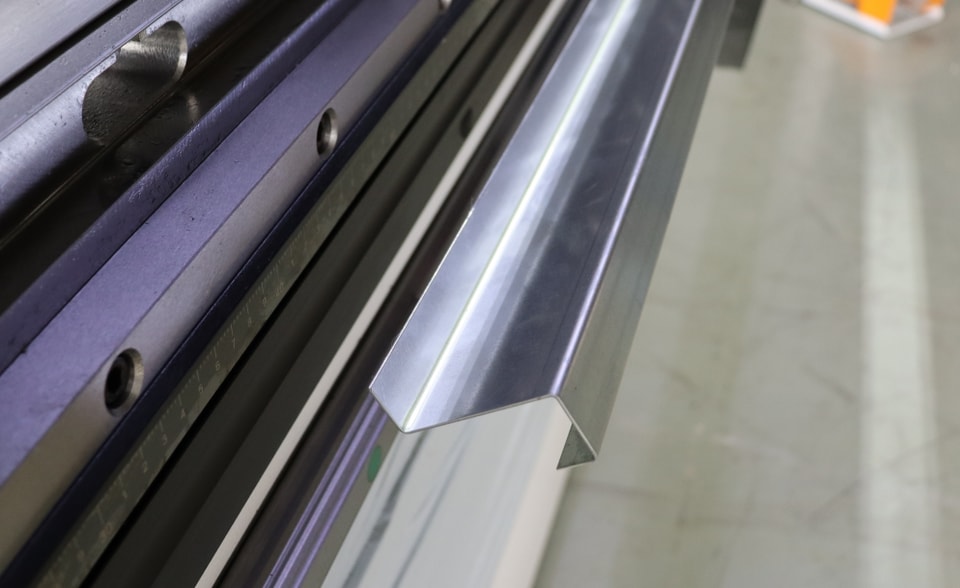
Чеканка похожа на гибку с калибровкой, однако наконечник пуансона обрабатывают до требуемого радиуса изгиба, а зазор между пуансоном и матрицей в нижней точке хода делают меньше толщины материала. При достаточном усилии (примерно в десять раз больше, чем при гибке на воздухе), прижимающем наконечник пуансона к материалу, пружинение практически полностью устраняется. Чтобы выбрать пресс с меньшим номинальным усилием, рекомендуется планировать радиус изгиба больше толщины материала и по возможности использовать гибку на воздухе. Больший радиус изгиба часто не ухудшает качество готовой детали или её функциональность.
4. Точность: Требования к точности гибки необходимо тщательно учитывать: именно они определяют, стоит ли выбирать листогибочный пресс с ЧПУ или пресс с ручным управлением. Если требования к точности гибки±1° и не подлежат компромиссу, следует обратить внимание на станки с ЧПУ.
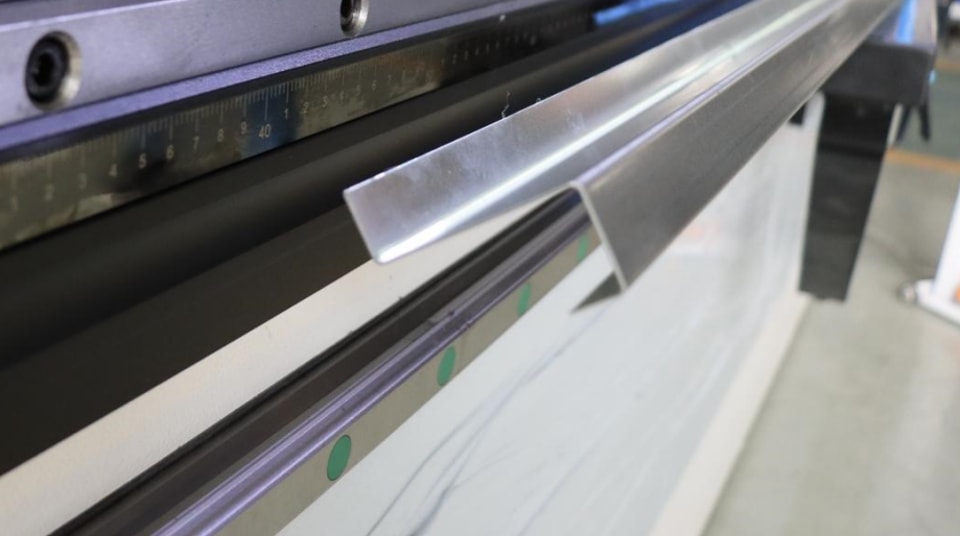
Повторяемость положения ползуна листогибочного пресса с ЧПУ составляет±0,0004 дюйма; для получения точных углов формовки такая точность должна сочетаться с высококачественной оснасткой. Для сравнения, повторяемость положения ползуна ручного листогибочного пресса составляет±0,002 дюйма, а отклонение угла обычно достигает±2–3°, даже при использовании подходящей оснастки. Кроме того, листогибочные прессы с ЧПУ обеспечивают быструю наладку инструмента—что особенно важно при гибке нескольких небольших партий деталей.
5. Оснастка: Даже если у вас уже есть целый стеллаж с инструментами, не стоит считать, что они подойдут для нового станка. Проверьте каждый инструмент на износ: измерьте расстояние от наконечника пуансона до плеча, а также ширину матрицы по её плечам.
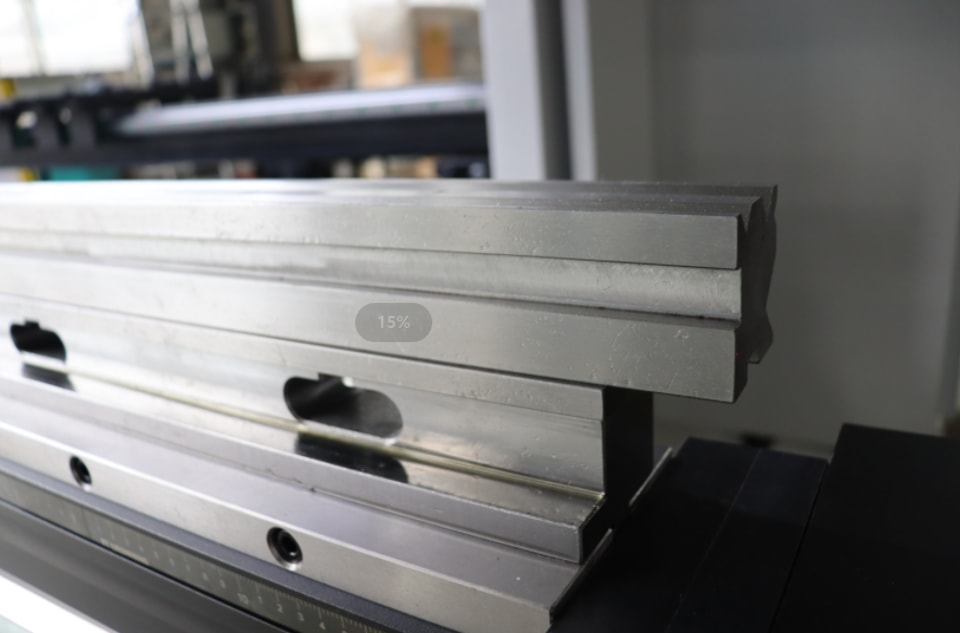
Для стандартной оснастки отклонение на фут длины должно составлять примерно±0,001 дюйма, а общее отклонение по длине не должно превышать±0,005 дюйма. Для прецизионно шлифованной оснастки точность должна составлять±0,0004 дюйма на фут длины, а общее допустимое отклонение — не более±0,002 дюйма. Для листогибочных прессов с ЧПУ используйте прецизионно шлифованную оснастку, а для прессов с ручным управлением — стандартную.
6. Длина полки при гибке: Рассмотрим гибку листа длиной 5×–10 футов из низкоуглеродистой стали 10-го калибра под углом 90 градусов. Листогибочному прессу потребуется приложить примерно на 7,5 тонны больше усилия, чтобы поднять лист, а оператору нужно быть готовым удержать полку весом 280 фунтов, когда она опускается.
