- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Какие проверки проходят лазерные сварочные аппараты перед отправкой с завода?
Какие проверки проходят лазерные сварочные аппараты перед отправкой с завода?

Между завершением производства лазерного сварочного аппарата и его использованием на производстве заказчика есть важный этап — предпродажная проверка перед отгрузкой.
При покупке лазерных сварочных аппаратов многие предприятия обращают внимание на мощность лазера, скорость сварки, комплектацию и цену. Однако готовность аппарата к стабильной работе зависит также от качества сборки, электрической и лазерной систем, механизмов перемещения и фактических сварочных характеристик.
Что именно проверяют перед тем, как лазерный сварочный аппарат покинет завод?
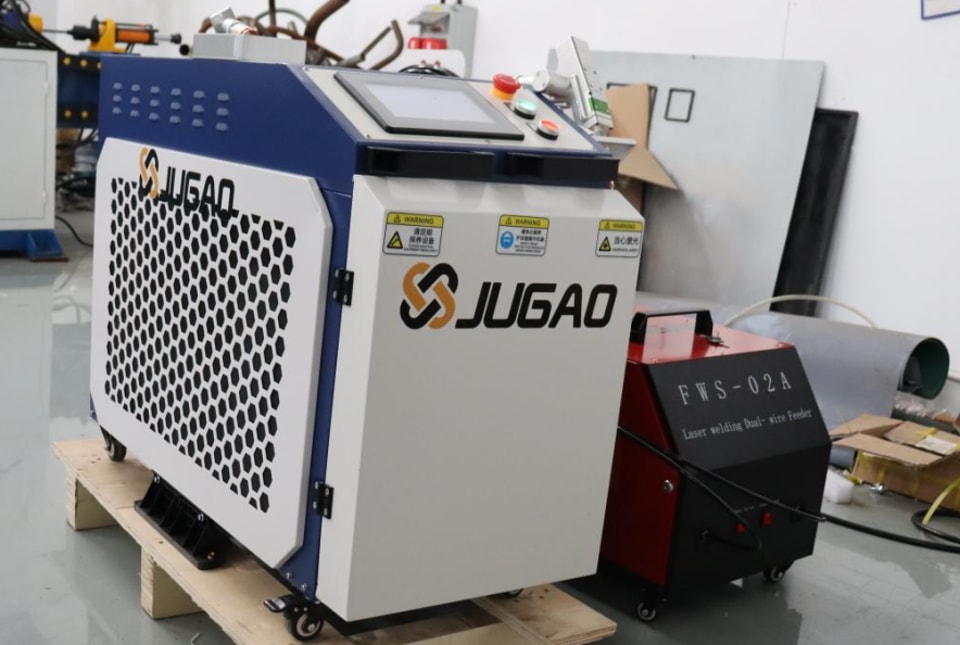
Зачем нужна предпродажная проверка лазерных сварочных аппаратов?
Лазерное сварочное оборудование — это не отдельный автономный агрегат.
Обычно лазерный сварочный аппарат состоит из лазерной системы, сварочной головки, системы управления, механической конструкции, электрической системы и компонентов охлаждения. В зависимости от модели в его состав также могут входить податчик проволоки, позиционер или система перемещения, система технического зрения, робот или средства автоматизации.
Поэтому после завершения сборки аппарат необходимо проверить, чтобы убедиться в правильной совместной работе всех компонентов.
Цель проверки перед отгрузкой — не гарантировать, что аппарат никогда не выйдет из строя, а выявить возможные отклонения в сборке, управлении, работе или качестве сварки до его поставки.
Для производителя это важный этап передачи оборудования из заводского цеха на производственную площадку заказчика.
Пункт 1. Проверка качества сборки
После сборки в первую очередь проверяют механическую конструкцию аппарата.
Проверке подлежат корпус, рама, сварочная головка, механизмы перемещения и соответствующие соединительные элементы.
В частности, проверяют:
правильность установки конструктивных элементов;
надежность крепежа;
исправность механизмов перемещения;
надежность крепления сварочной головки;
отсутствие заметных дефектов сборки на корпусе;
соответствие защитных ограждений и устройств требованиям проекта.
В лазерных сварочных установках с рабочим столом особое внимание уделяют согласованной работе стола, механизмов перемещения и сварочной головки.
Роботизированные лазерные сварочные комплексы необходимо комплексно проверять, включая робота, сварочную систему и периферийные механизмы.
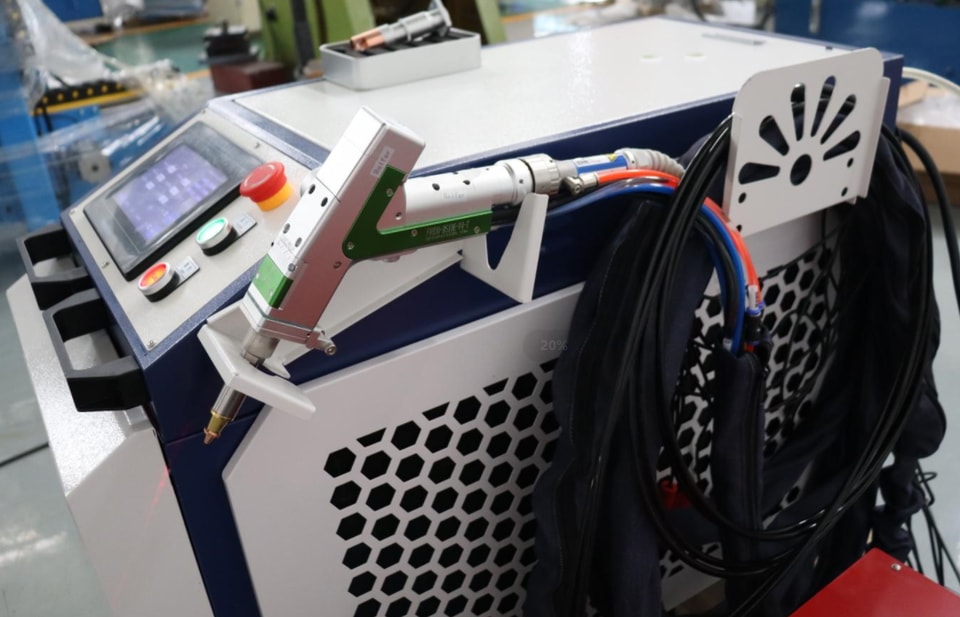
Пункт 2. Проверка электрической системы
Лазерные сварочные аппараты — это мехатронные системы, поэтому электрическая часть играет важную роль при проверке перед отгрузкой. После включения проверяют систему управления, электрические соединения и пользовательский интерфейс.
Например:
Запускается ли оборудование в штатном режиме?
Корректно ли работает пользовательский интерфейс?
Точно ли выполняются команды управления?
Соответствуют ли перемещения механизмов заданным настройкам?
Кроме того, необходимо проверить работу защитных функций оборудования.
Для производственных предприятий безопасность оборудования важна не только для операторов, но и для последующего производственного процесса.
Поэтому простого включения аппарата и проверки индикаторов недостаточно: необходимо дополнительно проверить работу всех функций управления.
Пункт 3. Проверка лазерной системы
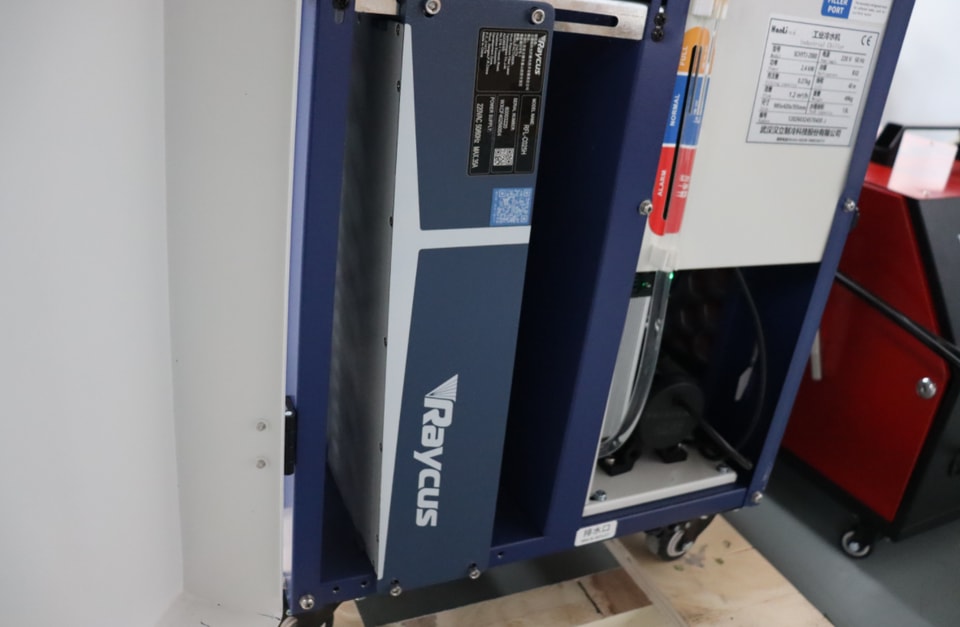
Лазерная система — ключевой компонент лазерного сварочного оборудования.
Перед отгрузкой проверяют функции, связанные с лазером, чтобы убедиться, что система работает в штатном режиме в соответствии с настройками оборудования.
Обычно проверяют:
состояние лазерного излучения;
функции управления лазером;
рабочие параметры лазера;
взаимодействие лазера со сварочной головкой;
состояние оптического тракта и связанных с ним компонентов.
Конкретные проверки зависят от типа и комплектации лазерного сварочного оборудования.
Приоритеты проверки различаются в зависимости от мощности и конструкции лазерного сварочного оборудования.
Поэтому при проверке лазерного сварочного оборудования важно учитывать, что единого стандарта для всех таких установок не существует.
Пункт 4. Проверка сварочной головки и механизмов перемещения
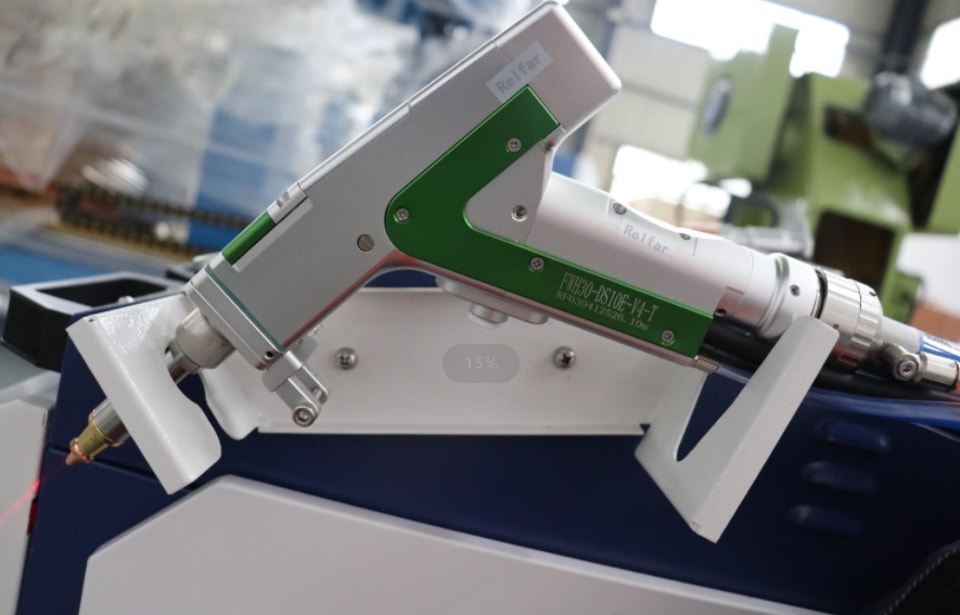
Точка воздействия лазера на заготовку напрямую связана с работой сварочной головки и механизмов перемещения.
Неправильное положение сварочной головки или нестабильное перемещение могут ухудшить качество сварки, даже если сама лазерная система работает исправно.
Поэтому перед отгрузкой необходимо проверить правильность установки сварочной головки и работу механизмов перемещения.
Для оборудования с рабочим столом особое внимание уделяют плавности перемещения.
В лазерных сварочных установках с гальванометрической системой проверяют её рабочее состояние и характеристики сканирования.
При проверке роботизированных лазерных сварочных комплексов также учитывают траекторию движения робота.
Иными словами, проверка лазерного сварочного оборудования не ограничивается оценкой источника лазера: необходимо убедиться в согласованной работе лазерной системы, сварочной головки, механизмов перемещения и системы управления.
Пункт 5. Проверка системы подачи проволоки
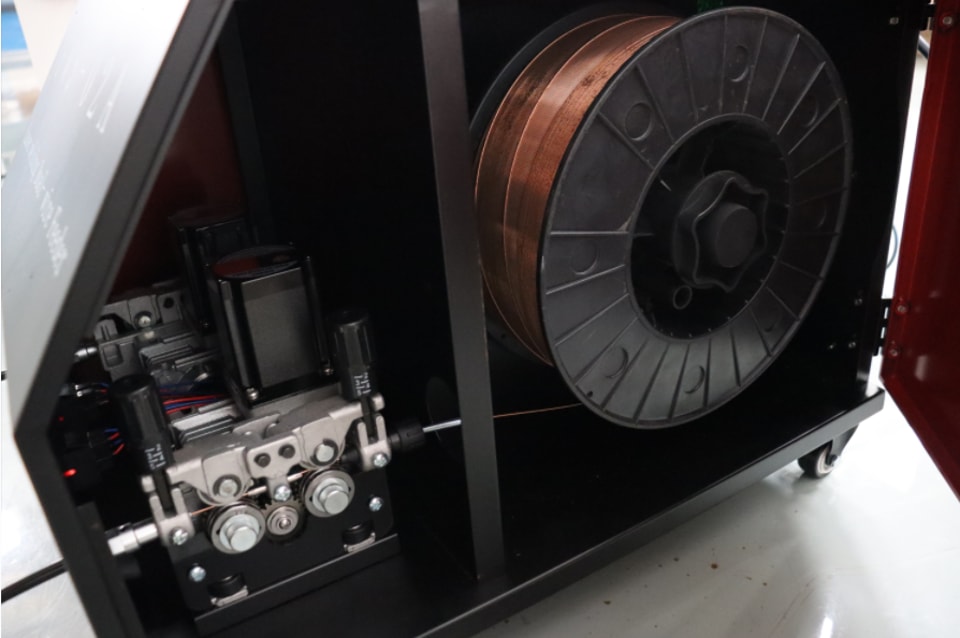
Не все лазерные сварочные аппараты оснащены системой подачи проволоки. Если оборудование поддерживает автоматическую подачу проволоки, необходимо проверить и эту систему.
Например, у ручных лазерных сварочных аппаратов с автоматической подачей проволоки перед отгрузкой необходимо убедиться,—перед отгрузкой—что механизм подачи работает исправно, проволока подаётся плавно, а её подача синхронизирована со сварочным процессом.
Нестабильная скорость подачи проволоки может негативно повлиять на процесс сварки.
Поэтому у лазерных сварочных аппаратов с подачей проволоки соответствующий узел необходимо проверять в составе комплексного тестирования наряду с самой лазерной системой.
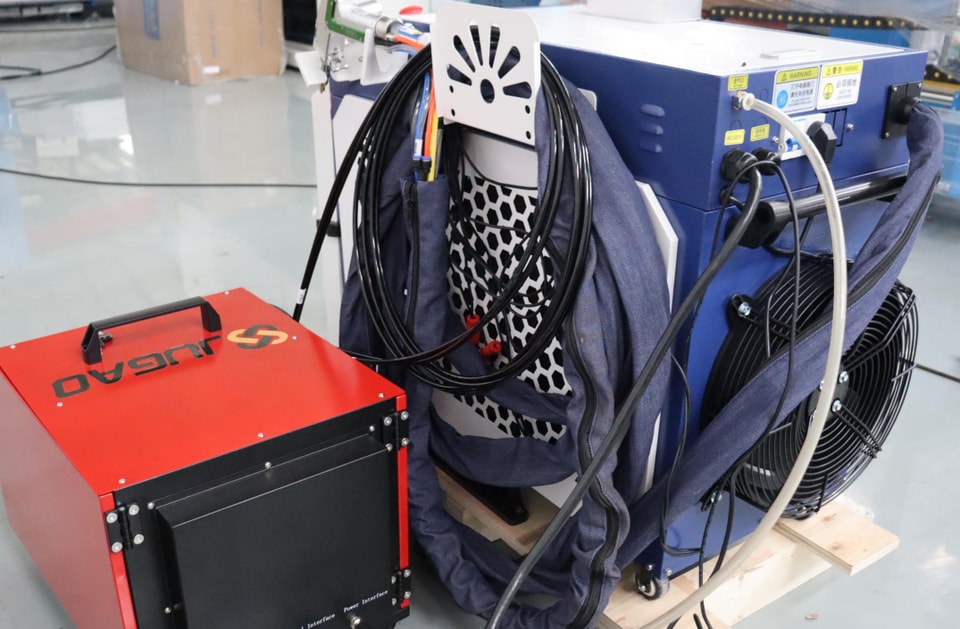
Пункт 6. Проверка системы охлаждения и вспомогательных систем
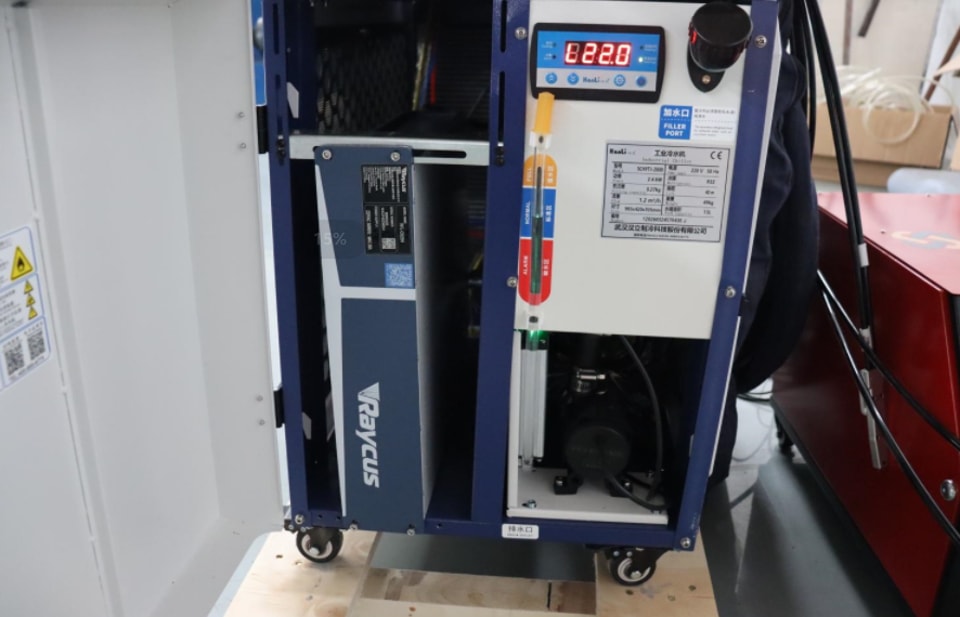
Конструкция лазерных сварочных аппаратов различается, поэтому отличаются и требования к способам охлаждения и вспомогательным системам.
Например, в аппаратах с воздушным охлаждением тепло отводится потоком воздуха, тогда как в другом оборудовании могут применяться специальные системы охлаждения, соответствующие его конструкции.
Перед отправкой оборудования с завода необходимо убедиться в исправной работе вспомогательных систем.
В моделях, оснащённых системой охлаждения, также проверяют её рабочее состояние, соединения и функции сигнализации.
Хотя этот аспект напрямую не связан со сварочным процессом, он влияет на надёжность непрерывной работы и поэтому является важной частью общей проверки системы.
Пункт 7. Проверка параметров сварки и функций управления
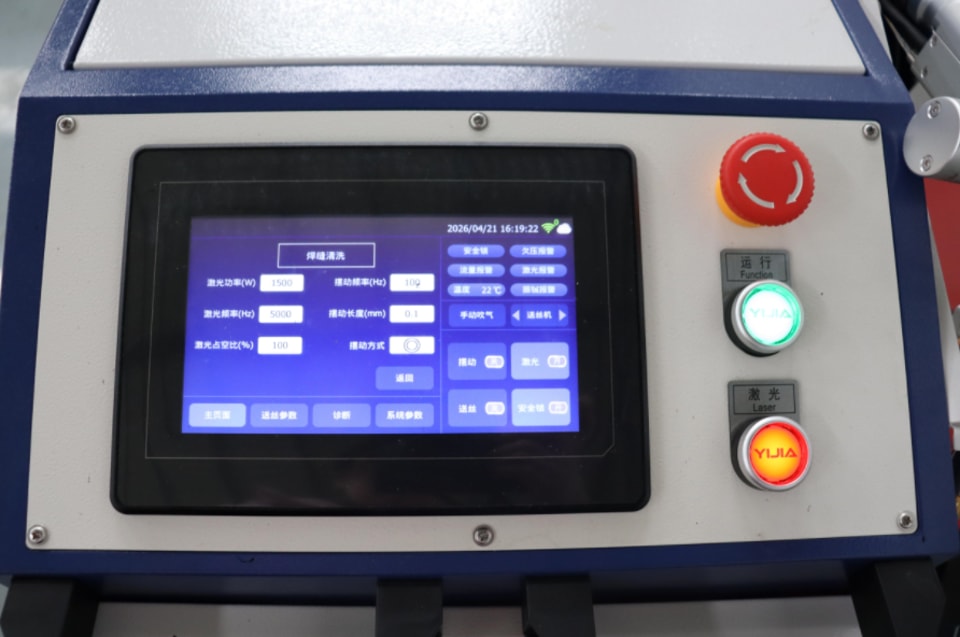
После успешного запуска оборудования необходимо проверить настройки параметров сварки и функции управления.
Способы управления различаются у разных лазерных сварочных аппаратов, однако важно убедиться в следующем:
Корректно ли выполняются заданные параметры.
Например, работает ли оборудование в соответствии с настройками после изменения параметров? Правильно ли выполняются команды запуска и остановки? Согласованно ли работают различные функции?
В реальном производстве стабильность управления параметрами имеет ключевое значение.
После покупки оборудования клиентам необходимо настраивать параметры с учётом конкретных изделий, материалов и их толщины.
Если функции управления оборудованием недостаточны, это затруднит последующую настройку и наладку производства.
Пункт 8. Самый важный этап—Пробная сварка реальной заготовки
При проверке лазерного сварочного оборудования недостаточно осмотреть только механическую, электрическую и лазерную системы.
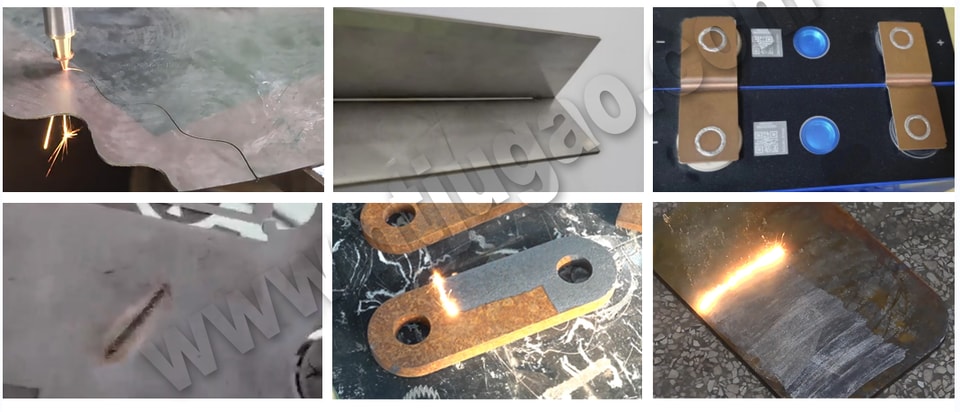
Проверка сварки на реальных изделиях — важный этап контроля перед отправкой оборудования.
Если заказчик предоставил образцы, производитель может выполнить пробную сварку на его изделиях. Проверяют следующие параметры:
Формирование сварного шва;
Внешний вид сварного шва;
Расположение сварного шва;
Качество сплавления материалов;
Наличие дефектов, например прожогов или подрезов;
Соответствие производительности сварки ожиданиям заказчика.
Конкретные критерии проверки определяются с учетом продукции и технических требований заказчика.
Например, характеристики сварки различаются для нержавеющей и углеродистой стали, а также алюминия. Для тонких и толстых листов также требуются разные параметры процесса.
В конечном счете лазерный сварочный аппарат необходимо проверять на реальном изделии.
Приоритеты проверки зависят от типа лазерного сварочного аппарата.
На рынке представлен широкий ассортимент лазерного сварочного оборудования, поэтому методы проверки различаются.
Например:
Ручные лазерные сварочные аппараты с автоматической подачей проволоки
Основные объекты проверки: лазерная система, сварочная головка, система подачи проволоки, система управления и качество сварки при ручной работе.
Лазерные сварочные аппараты с воздушным охлаждением
Основные объекты проверки: лазерная система, система управления, воздушное охлаждение и общее рабочее состояние аппарата.
Платформенные лазерные сварочные аппараты для сварки без следов
Основные объекты проверки: конструкция платформы, перемещение сварочной головки и качество сварки на изделии.
Лазерные сварочные аппараты с гальванометрической системой сканирования
Основные объекты проверки: калибровка и тестирование гальванометрической системы сканирования, а также качество сварки.
Роботизированные комплексы лазерной сварки
Комплексная проверка охватывает лазерную систему, движения робота, траекторию сварки, интеграцию оснастки и работу автоматизированного комплекса в целом.
