- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Чем отличаются аппараты контактной точечной и лазерной сварки?
Чем отличаются аппараты контактной точечной и лазерной сварки?

В металлообработке и производстве широко применяются как контактные точечные, так и лазерные сварочные аппараты. Однако они существенно различаются принципом сварки, областью применения, конструкцией и организацией производства.
Компаниям, подбирающим поставщика сварочного оборудования, прежде всего важно разобраться в различиях между контактной точечной и лазерной сваркой. Выбирать оборудование следует с учётом особенностей изделий и производственных задач, а не пытаться определить, какой тип «лучше» в целом.
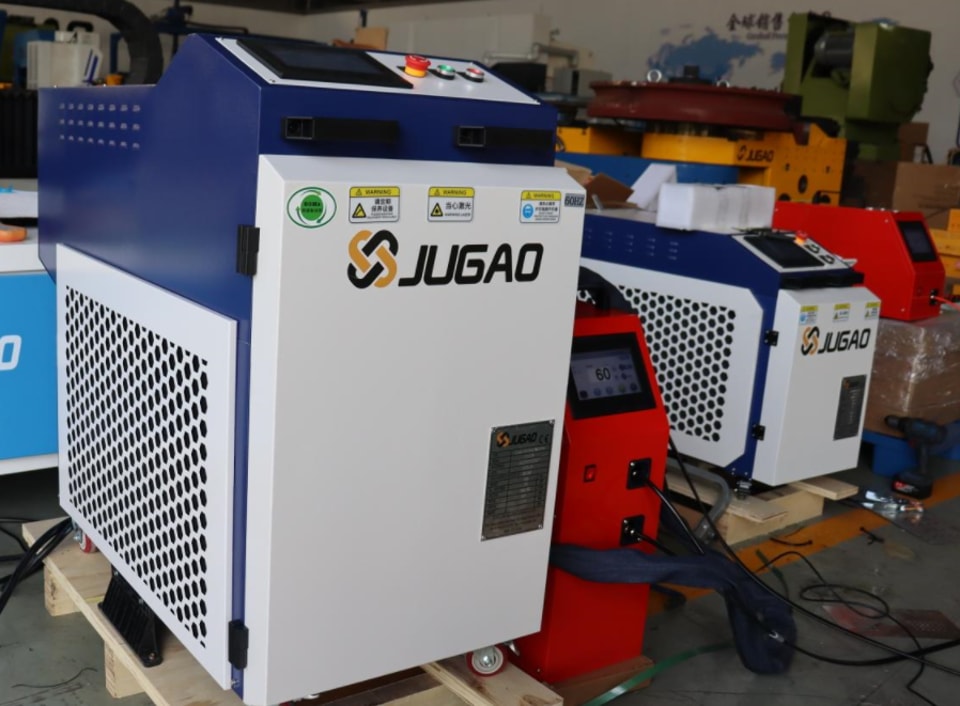
В чём именно различие между контактными точечными и лазерными сварочными аппаратами и для каких задач подходит каждый из них?
I. Различия в принципе сварки
Аппараты контактной точечной сварки относятся к оборудованию для контактной сварки сопротивлением. Электроды прижимают заготовку, одновременно пропуская через неё сварочный ток. В месте контакта выделяется тепло, образуя сварную точку.
Поэтому при контактной точечной сварке электроды обычно должны соприкасаться с заготовкой. Этот способ хорошо подходит для изделий, соединяемых в определённых фиксированных точках.
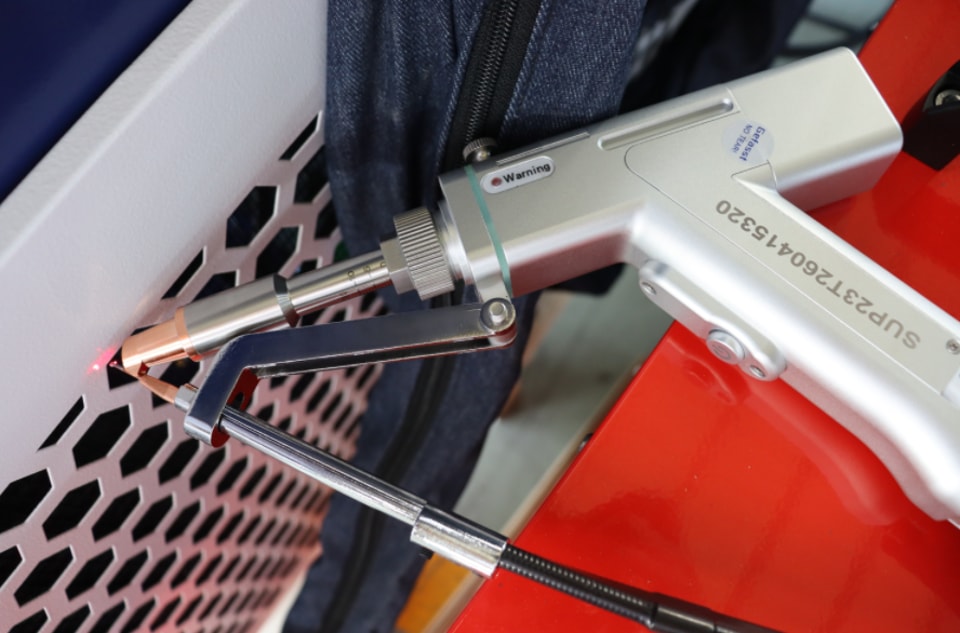
Лазерные сварочные аппараты направляют на поверхность материала лазерный луч высокой плотности энергии. Зона сварки быстро расплавляется, образуя сварной шов. В зависимости от конструкции изделия сварку можно выполнять непрерывным швом, точками или по заданной траектории.
Проще говоря:
Контактная точечная сварка соединяет детали в отдельных точках, а лазерная — за счёт расплавления материала лазерным лучом.
Эти технологии не являются прямой заменой друг другу: выбор зависит от конструкции изделия и требований к технологическому процессу.
II. Для каких изделий лучше всего подходит контактная точечная сварка?
Контактная точечная сварка отличается высокой скоростью и подходит для соединения деталей в нескольких точках, поэтому широко применяется в серийном производстве.
Например:
Изделия из металлической проволоки и сетчатые панели;
Штампованные металлические изделия;
Несущие элементы из листового металла;
Металлические детали бытовой техники;
Автомобильные компоненты;
Металлические соединители для электроники и электротехники;
Металлические компоненты для аккумуляторов и оборудования для новых источников энергии.
Для некоторых изделий предусмотрено несколько фиксированных точек сварки: достаточно точно совместить верхний и нижний слои материала и выполнить сварку электродами. В таких случаях точечная сварка часто становится более простым и удобным решением.
III. Для каких изделий лучше всего подходят лазерные сварочные аппараты?
Одна из особенностей лазерной сварки — локальная концентрация тепла в зоне шва. Траекторию сварки можно адаптировать к конструкции изделия. Поэтому этот метод широко применяется в прецизионной обработке металла, при изготовлении изделий с высокими требованиями к внешнему виду и сложных конструкционных компонентов.
К наиболее распространённым областям применения относятся:
Металлоизделия и листовой металл: сварка металлических конструкций из нержавеющей стали, оцинкованного листа и других материалов;
Новые источники энергии и накопители энергии: корпуса аккумуляторов, металлические конструкционные элементы и др.;
Бытовая техника и кухонное оборудование: металлические корпуса, кронштейны и другие конструкционные детали;
Производство прецизионной электроники: металлические детали, требующие высокой точности сварки и безупречного внешнего вида;
Автомобилестроение и комплектующие: сварка отдельных металлических конструкционных деталей и компонентов.
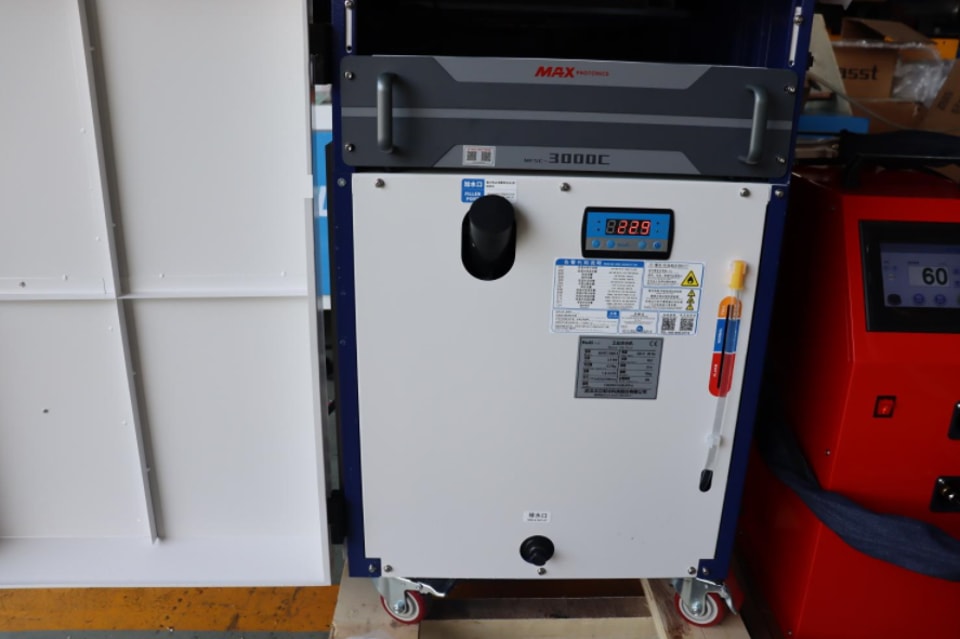
Лазерное сварочное оборудование выпускается в различных вариантах: ручные лазерные сварочные аппараты с автоматической подачей проволоки, модели с воздушным охлаждением, плоские аппараты для сварки без следов, гальванометрические лазерные сварочные аппараты и роботизированные сварочные комплексы.
Таким образом, термин «лазерный сварочный аппарат» обозначает не один конкретный тип оборудования: выбор зависит от требований производственного процесса.
IV. Чем отличаются технологии точечной и лазерной сварки?
Технологии точечной и лазерной сварки существенно различаются.
При точечной сварке электрод обычно должен соприкасаться с заготовкой. Возможность расположения точки сварки зависит от конструкции электрода и доступности участка заготовки. Для изделий с большим количеством точек сварки повысить производительность можно с помощью многоточечной сварки, специализированной оснастки или автоматизированного оборудования.
При лазерной сварке луч направляется на заданный участок. Благодаря соответствующей конфигурации оборудования и оснастке можно сваривать даже зоны, недоступные для традиционных электродов.
В автоматизированном производстве лазерную сварку можно интегрировать с роботами, системами перемещения и системами позиционирования с машинным зрением, обеспечивая гибкое управление траекторией сварки.
Точечная сварка хорошо подходит для изделий с фиксированными точками соединения, требующих быстрой серийной обработки. Лазерную сварку стоит рассмотреть для изделий с непрерывными швами, сложными траекториями или высокими требованиями к внешнему виду шва.
V. Как выбрать аппарат для точечной или лазерной сварки?
При выборе оборудования предприятия могут учитывать следующие критерии:
Критерии сравнения | Аппарат для точечной сварки | Аппарат для лазерной сварки |
Способ сварки | Контактная сварка сопротивлением | Лазерная сварка плавлением |
Основные типы соединений | Точечная сварка | Точечная сварка, непрерывная шовная сварка, сварка по заданной траектории |
Контакт с заготовкой | Как правило, требуется контакт электрода с заготовкой | Лазерный луч направляется в зону сварки |
Типичные области применения | Штампованные детали, металлическая сетка, метизы и др. | Листовой металл, прецизионные детали, конструкционные элементы и др. |
Варианты автоматизации | Многоточечная сварка, автоматическая точечная сварка | Системы перемещения, гальванометрические сканаторы, роботы и др. |
Ключевые критерии выбора | Сварочный ток, давление, время, электроды и др. | Мощность лазера, материал, толщина листа, сварной шов и другие параметры. |
Примечание. Эта таблица предназначена только для предварительного ознакомления и не должна служить единственным основанием для выбора оборудования.
Перед окончательным выбором оборудования необходимо проверить технологический процесс на образцах реальной продукции.
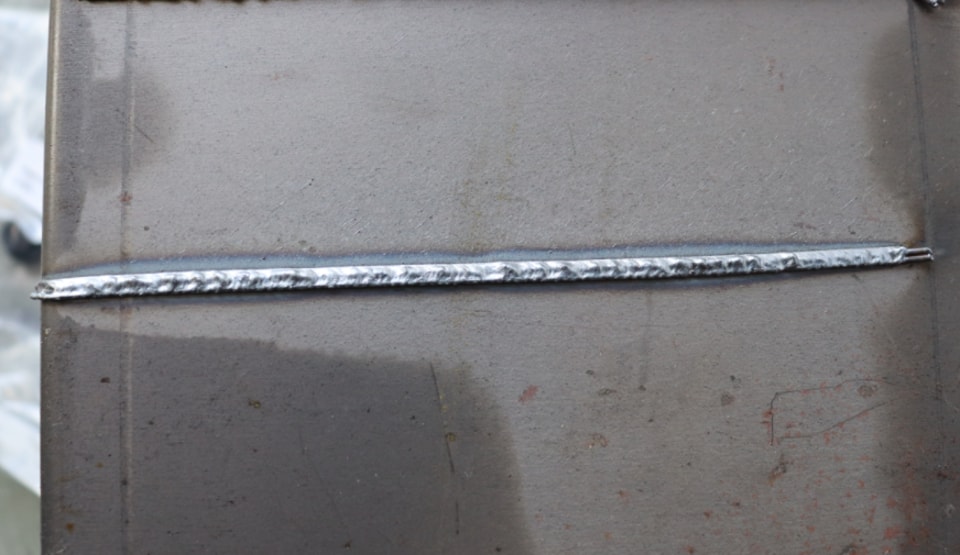
VI. Почему перед покупкой сварочного оборудования рекомендуется провести пробную сварку?
При выборе контактной точечной или лазерной сварки опора только на название продукции или характеристики оборудования может привести к ошибке.
Например, даже при работе с изделиями из нержавеющей стали различия в толщине листа, конструкции и расположении сварных точек могут требовать разной комплектации оборудования и настройки параметров сварки.
Рациональная последовательность действий выглядит так:
Образцы изделий или чертежи→ Определение материала и толщины→ Анализ расположения сварных швов→ Разработка технологического плана→ Пробная сварка образцов→ Проверка качества сварных швов→ Окончательный выбор оборудования
Для предприятий пробная сварка помогает не только оценить качество швов, но и заранее ознакомиться с работой оборудования, длительностью производственного цикла и совместимостью изделия с оборудованием.
Заключение
Контактная точечная сварка лучше подходит для изделий, требующих соединения в отдельных точках. Лазерная сварка подходит для непрерывных швов, сварки по заданной траектории и задач, где важны высокая точность и эстетичный внешний вид. При выборе сварочного оборудования предприятиям прежде всего следует учитывать совместимость изделия с технологией сварки.
