- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Почему лазерный станок не прорезает листовой металл?
Почему лазерный станок не прорезает листовой металл?

Проблемы с прорезанием листового металла — одна из самых частых задач, с которыми сталкиваются операторы лазерных станков. Если станок внезапно перестаёт прожигать заготовку насквозь, оставляет непрорезанные участки или образует неровные кромки, вы не одиноки. По моему опыту, причины обычно сводятся к нескольким факторам: недостаточная мощность лазера, неверные параметры резки, загрязнённое сопло, проблемы с оптикой или нестабильная подача вспомогательного газа. Ниже разберём основные причины, по которым лазерный станок не может прорезать листовой металл, и практические проверки, которые помогут быстро восстановить нормальный процесс резки.
Основные причины, по которым лазерный станок не прорезает листовой металл
Недостаточная мощность лазера
В первую очередь я проверяю, действительно ли источник лазерного излучения выдаёт требуемую мощность. Со временем его компоненты изнашиваются, мощность снижается, а вместе с ней ухудшается и качество резки.
Типичные признаки:
Рез не проходит насквозь
На кромках образуется больше заусенцев
Скорость резки заметно снижается
Обрабатывать толстый материал становится очень сложно
Если раньше станок без проблем резал такой же лист, а теперь не справляется, вероятная причина — износ источника лазерного излучения.
Неправильные параметры резки
Неверно заданные параметры — ещё одна распространённая причина, по которой станок не прорезает листовой металл как следует.
Проверьте следующие значения:
Мощность лазера
Скорость резки
Частота импульсов
Положение фокуса
Давление вспомогательного газа
Даже небольшое изменение любого из этих параметров может повлиять на весь процесс, особенно при резке нержавеющей стали или толстого листа из углеродистой стали.
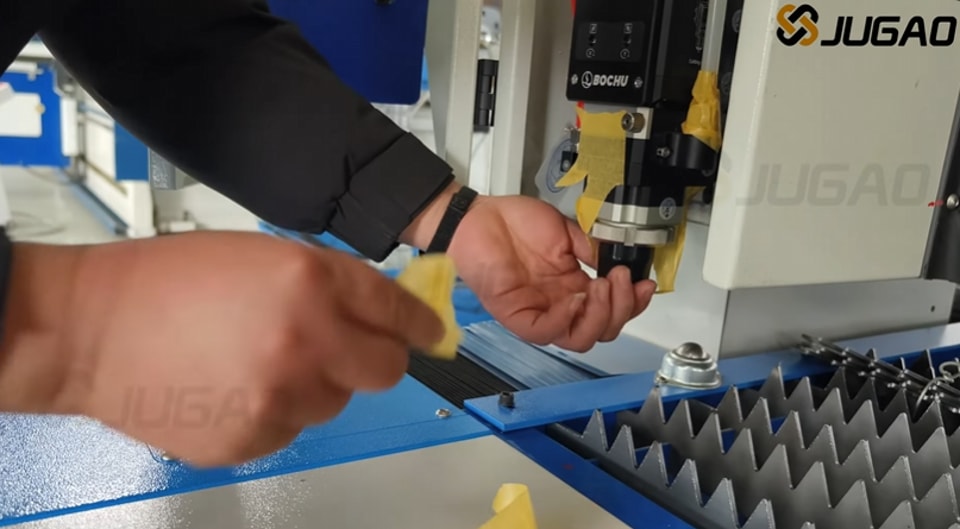
Загрязнённое или повреждённое сопло
Сопло направляет вспомогательный газ в зону резки. Если оно загрязнилось или деформировалось, поток газа становится неравномерным.
Типичные проблемы:
Луч не прорезает материал насквозь
Кромки реза получаются неровными
На детали остаётся много грата
Ширина реза получается неравномерной
Регулярный осмотр сопла необходим для поддержания высокого качества резки.
Загрязнение защитного стекла
Загрязнённое защитное стекло поглощает часть лазерного луча, поэтому до материала доходит меньше энергии.
Я проверяю защитное стекло, если замечаю:
Снижение эффективности резки
Перегрев выше обычного
Следы прижогов на материале
Резка внезапно останавливается
Обычно достаточно очистить стекло или заменить его на новое, чтобы устранить проблему.
Пошаговый план устранения проблем с прорезанием материала
Шаг 1. Проверьте характеристики материала
Прежде чем менять настройки, я сначала определяю тип материала и его толщину.
Обратите внимание на следующие параметры:
Марка материала
Толщина листа
Состояние поверхностного покрытия
Плоскостность материала
Некоторые материалы с покрытием или глянцевой поверхностью ведут себя иначе, чем обычный листовой металл, и требуют индивидуальных настроек.
Шаг 2. Проверьте выходную мощность лазера
Откройте диагностические данные станка или измерьте мощность луча измерителем, чтобы узнать фактическую выходную мощность.
Если полученное значение значительно ниже номинального:
Осмотрите источник лазерного излучения
Проверьте оптические компоненты
Изучите записи о техническом обслуживании
При недостаточной мощности лучу не хватает энергии, чтобы прорезать материал насквозь.
Шаг 3. Проверьте положение фокуса
Неправильная настройка фокуса — одна из самых распространённых причин неудачной резки.
Чтобы правильно настроить фокус:
Выполните тест фокусировки
Сравните ширину реза
Настройте положение фокуса с учётом толщины листа
Сохраните выбранные параметры
Правильно настроенный фокус точно направляет всю энергию луча в зону разделения материала.
Шаг 4. Тщательно осмотрите сопло
Снимите сопло и внимательно его осмотрите.
Проверьте, нет ли:
Накопившихся брызг расплава
Деформации
Засорённых отверстий
Нарушения соосности
Немедленно замените повреждённое сопло, чтобы восстановить равномерную подачу газа.
Шаг 5. Проверьте давление вспомогательного газа
Вспомогательный газ выдувает расплавленный металл из зоны реза, поэтому его роль крайне важна.
Для достижения наилучшего результата:
Проверьте чистоту газа
Проверьте настройки давления
Осмотрите газопроводы
Убедитесь, что регуляторы работают исправно
При слишком низком давлении газа рез часто остаётся незавершённым, а по краям скапливается шлак.
Шаг 6. Очистите оптические элементы
Загрязнённая оптика пропускает меньше энергии луча, снижая мощность резки.
Очистите следующие элементы:
Защитные линзы
Коллимирующие линзы
Фокусирующие линзы
Поверхности защитных стёкол лазера
Используйте только чистящие средства, одобренные производителем, иначе можно поцарапать покрытие оптики.
Правила обслуживания, которые предотвращают сбои резки
Ежедневно осматривайте станок
Ежедневно проверяйте:
Состояние сопла
Чистоту линзы
Давление газа
Состояние системы охлаждения
Такие короткие проверки помогают выявить неисправности заранее, пока они не замедлили работу.
Поддерживайте исправную работу системы охлаждения
При перегреве станка мощность лазера снижается, а чувствительные компоненты могут выйти из строя.
Контролируйте:
Температуру воды
Качество охлаждающей жидкости
Работу чиллера
Расход воды
Стабильное охлаждение обеспечивает равномерную мощность резки от начала до конца.
Соблюдайте рекомендованный график технического обслуживания
Регулярное техническое обслуживание помогает поддерживать станок на максимальном уровне производительности.
Основные работы включают:
Очистку оптики
Замену фильтров
Осмотр кабелей
Проверку сервосистем
Калибровку режущей головки
Своевременное обслуживание станка значительно снижает риск внезапных остановок.
Часто задаваемые вопросы
Почему мой лазерный станок не прорезает листовой металл даже на полной мощности?
Работа на полной мощности не гарантирует качественную резку. Загрязнённая линза, неправильная фокусировка, недостаточное давление газа или неисправное сопло могут помешать лучу прорезать металл насквозь.
Как часто нужно очищать защитную линзу?
Частота очистки зависит от интенсивности работы станка и обрабатываемых материалов. При высокой загрузке проверяйте линзу ежедневно и очищайте её, как только заметите загрязнения.
Может ли низкое давление вспомогательного газа привести к неполному резу?
Да. При недостаточном давлении вспомогательного газа расплавленный металл не удаляется должным образом. В результате рез остаётся незавершённым, образуется шлак, а кромки получаются неровными.
Заключение
Если станок перестал прорезать листовой металл насквозь, причина обычно кроется в мощности лазера, параметрах резки, фокусировке, сопле, давлении вспомогательного газа или оптике. Последовательно проверьте все узлы и соблюдайте график обслуживания — так вы быстро выявите причину и восстановите качество резки.
Регулярные проверки, правильно настроенные параметры и профилактическое обслуживание — залог надёжной лазерной резки. Если вам нужна помощь в устранении проблем с резкой или настройке станка, обратитесь в техническую службу JUGAO за профессиональной консультацией.
