- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Почему из-за температуры на трубогибочных станках возникают дефекты гибки?
Почему из-за температуры на трубогибочных станках возникают дефекты гибки?

Влияние температуры на гибку труб — вопрос довольно тонкий. Даже если программа безупречна, а оснастка подобрана идеально, согнутые трубы всё равно могут оказаться бракованными—первая партия соответствует требованиям, а вторая — уже нет; детали, изготовленные утром, проходят контроль, а произведённые после обеда выходят за пределы допуска. Часто причина не в неисправности станка, а в незаметном влиянии температуры.
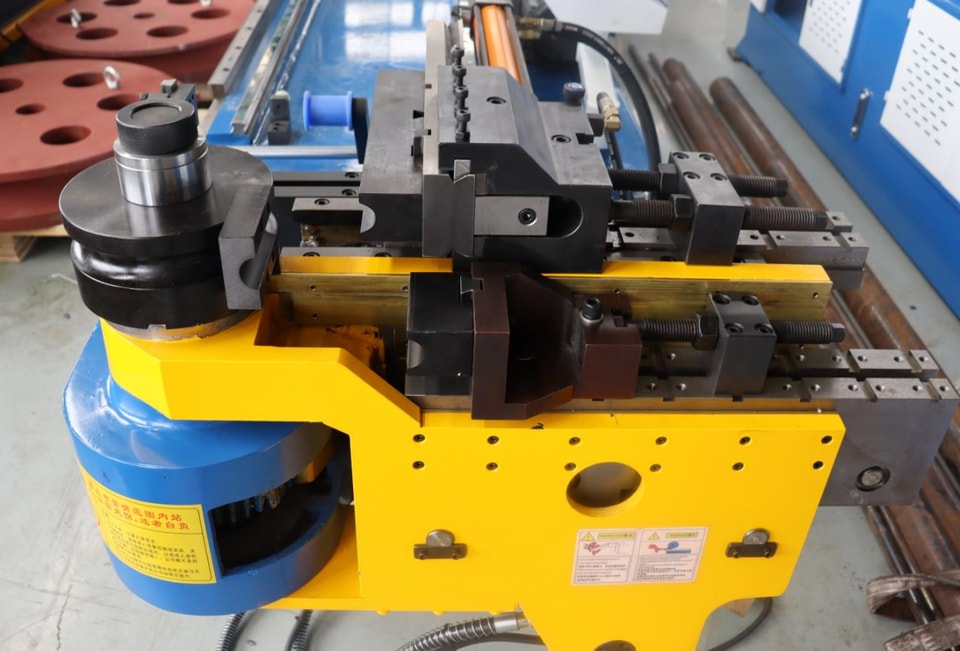
I. Тепловое расширение металла
В процессе гибки труба постепенно нагревается из-за деформации и трения. При повышении температуры металл расширяется, что приводит к небольшим изменениям распределения толщины стенки, диаметра и даже длины. Для стали эти изменения могут быть незначительными, однако на алюминий тепловое расширение влияет гораздо сильнее.
Ситуацию осложняет и то, что пружинение материала в горячем и холодном состоянии различается. При одной и той же программе холодная труба может получить идеальный угол, а горячая — пружинить слишком слабо или чрезмерно. Поэтому качество гибки труб на одном и том же станке может меняться со временем: изменяются и температура окружающей среды, и температура материала.
II. Колебания температуры оснастки
Во время гибки между трубой и оснасткой постоянно возникает трение. После определённого числа циклов постепенно нагреваются гибочный штамп, прижимной штамп и дорн. При нагреве оснастки меняется характер контакта между ней и трубой.
Это может привести к появлению царапин и задиров на поверхности трубы, неравномерному сопротивлению при гибке и разрушению смазочной плёнки в зоне контакта. Такие проблемы редко возникают сразу: обычно они проявляются постепенно после некоторого времени работы, и операторы часто не связывают их с температурой оснастки.
III. Температура гидравлического масла напрямую влияет на усилие гибки
В гидравлических трубогибочных станках масло служит рабочей средой для передачи энергии. Изменение его температуры меняет вязкость и, как следствие, эффективность передачи давления в системе.
При низкой температуре масло густеет, и система реагирует медленнее; зажим и гибка могут выполняться менее чётко. При высокой температуре масло становится жиже, внутренние утечки усиливаются, а давление хуже удерживается, из-за чего усилие гибки может оказаться недостаточным. В результате угол гибки отклоняется—в большую или меньшую сторону.
При длительном непрерывном производстве температура масла постепенно повышается. Если не контролировать этот процесс, она может выйти за оптимальный диапазон. Это не только снижает точность, но и ускоряет старение уплотнений.
IV. Сезонное влияние температуры окружающей среды
Зимой в цехе холодно, а летом жарко; эти сезонные изменения температуры влияют на трубогибочные станки.
При запуске станка зимой из-за низкой температуры зазоры между его компонентами уменьшаются, а гидравлическое масло становится более вязким. Если начать серийное производство без предварительного прогрева, качество первых согнутых труб может отличаться от качества изделий, произведённых позднее.
Некоторые операторы после запуска станка дают ему поработать без нагрузки 10–15 минут и ждут, пока температура стабилизируется, прежде чем приступать к работе. Это правильная практика.
V. Способы контроля температуры
После ежедневного включения дайте станку некоторое время поработать без нагрузки, чтобы нагреть гидравлическое масло и обеспечить тепловое равновесие компонентов перед началом производства.
При непрерывном серийном производстве следите за показаниями датчика температуры масла. Если масло постоянно перегревается, проверьте систему охлаждения: убедитесь, что вентилятор работает, а масляный радиатор не засорён.
Не менее важно правильно подобрать масло для трубогибочного станка. Разные марки масел рассчитаны на разные температурные диапазоны; выбор масла с учётом условий производства поможет обеспечить стабильную смазку.
Для высокоточного производства можно установить в цехе кондиционер или вентиляционное оборудование, чтобы уменьшить влияние перепадов температуры окружающей среды на станок.
VI. Методы ежедневного контроля
Датчик температуры масла позволяет непосредственно контролировать нагрев; стабильность показаний помогает оценить работу системы охлаждения. Если температура остаётся высокой, проверьте систему на засоры и убедитесь, что вентилятор работает исправно.
Операторы также могут оценивать температуру движущихся частей во время работы—например, при смене оснастки или настройке оборудования. Если качество гибки труб явно зависит от времени суток или температуры воздуха, скорее всего, температура влияет на точность.
Ведите записи и сравнивайте данные—о температуре окружающей среды и масла, времени работы станка и качестве гибки труб,—чтобы выявлять закономерности.
