- тел.:+86-13222111178
- эл. почта:info@ntjugao.com



Почему ширина лазерного реза меняется в процессе резки?
Почему ширина лазерного реза меняется в процессе резки?

Нестабильная ширина реза лазером — распространенная проблема, которая может ухудшить точность деталей, нарушить их сборку и снизить стабильность производства. Если ширина реза меняется в пределах одной партии, детали могут не соответствовать размерам, кромки становятся неровными, а расход материала растет. Обычно причина не одна: на результат влияют настройки станка, состояние оптики, особенности материала и качество технического обслуживания. Ниже рассмотрим наиболее частые причины нестабильной ширины реза и практические способы их устранения, которые помогут обеспечить более стабильную резку, выдерживать более жесткие допуски и получать надежный результат при работе с разными материалами и в разных производственных циклах.
Проблемы с шириной реза при лазерной резке: причины и решения
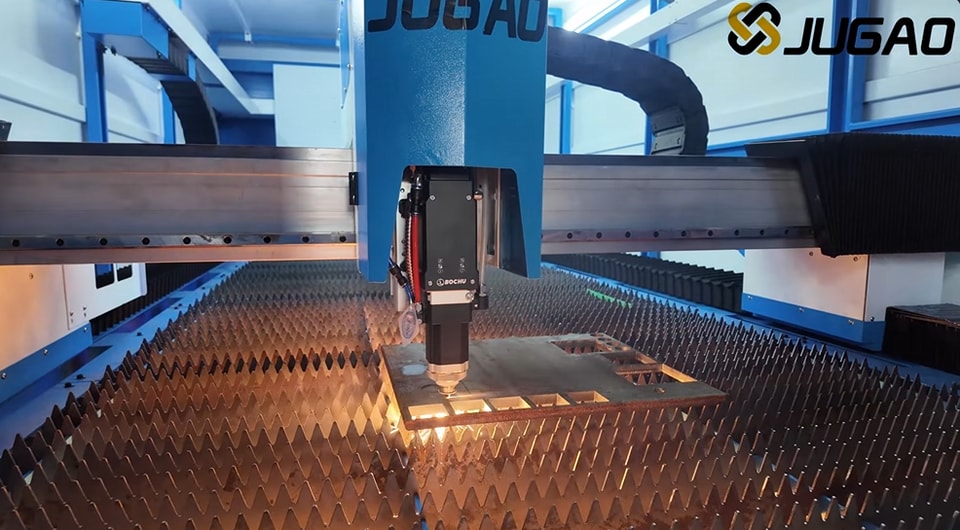
Что такое ширина лазерного реза?
Ширина реза — это количество материала, удаляемого при прохождении лазерного луча. На нее влияют мощность лазера, положение фокуса, вспомогательный газ и скорость резки.
Почему важно поддерживать стабильную ширину реза
Если ширина реза меняется, детали плохо стыкуются при сборке, становится сложно прогнозировать соблюдение допусков, а количество отходов растет. Стабильная ширина реза — основа точной обработки.
Что вызывает нестабильную ширину лазерного реза
Неправильное положение фокуса, изношенная или загрязненная линза
Если фокус настроен неправильно, энергия распределяется неравномерно прямо в зоне реза. Изношенная или загрязнённая линза также может искажать луч, из-за чего ширина реза начинает меняться.
Нестабильная мощность лазера
При нестабильной мощности металл плавится или испаряется неравномерно. В результате ширина лазерного реза становится непостоянной, особенно при длительных производственных циклах.
Неправильно заданная скорость резки
Слишком высокая или слишком низкая скорость меняет количество энергии, поглощаемой листом. Если скорость не соответствует толщине листа, ширина реза становится нестабильной и неравномерной.
Нестабильное давление вспомогательного газа
Вспомогательный газ играет ключевую роль в удалении расплавленного металла. При колебаниях давления шлак удаляется неравномерно, поэтому в одних местах рез получается шире, а в других — уже.
Различия в материале и состоянии его поверхности
Материал из разных партий может различаться по толщине, покрытию или составу. Даже небольшие изменения влияют на взаимодействие луча с поверхностью.
Как поддерживать стабильную ширину лазерного реза: пошаговое руководство
Шаг 1. Регулярно калибруйте фокус лазера
Перед началом производства я всегда проверяю положение фокуса. Правильная настройка фокуса обеспечивает равномерную концентрацию энергии на поверхности реза.
Шаг 2. Очищайте и проверяйте оптические компоненты
Линзы и защитные стёкла необходимо регулярно очищать. Любое загрязнение искажает луч и нарушает равномерность реза.
Шаг 3. Настраивайте параметры резки для каждого материала
Для каждого материала требуется свой набор параметров. Рекомендую сначала подобрать скорость, мощность и давление газа на пробных образцах.
Шаг 4. Поддерживайте стабильную работу системы подачи вспомогательного газа
Убедитесь, что регуляторы и трубопроводы герметичны и давление не колеблется. Равномерная подача газа обеспечивает чистый и ровный рез.
Шаг 5. Следите за состоянием станка и проводите техобслуживание
Регулярное обслуживание направляющих, систем перемещения и лазерного источника помогает избежать механической вибрации и колебаний мощности.
Как избежать изменения ширины реза
Используйте стандартные профили резки
Сохранение проверенных наборов параметров для каждого материала помогает снизить риск ошибок оператора и обеспечивает стабильность результатов.
Контролируйте условия в цехе
Колебания температуры и влажности могут влиять на свойства материала и стабильность работы станка. Стабильные условия в помещении помогают обеспечить постоянство результатов.
Обучите операторов корректировать параметры
Опытные операторы могут заранее заметить отклонения ширины реза и сразу внести необходимые корректировки.
Часто задаваемые вопросы
В чём основная причина нестабильной ширины лазерного реза?
Основные причины — неправильная настройка фокуса, нестабильная мощность лазера, неверно заданная скорость резки и колебания давления газа.
Может ли загрязнение линзы повлиять на ширину реза?
Да. Даже небольшое количество пыли или налёта на линзе может исказить лазерный луч и привести к неравномерной ширине реза.
Как часто нужно калибровать лазерный станок?
Для высокоточной обработки я рекомендую ежедневно проверять фокус и калибровку, а полное обслуживание оптической системы проводить по установленному графику.
Заключение
Нестабильная ширина лазерного реза — распространённая, но вполне решаемая проблема. Регулярно калибруйте фокус, поддерживайте стабильную мощность лазера, настраивайте параметры резки и своевременно обслуживайте оборудование — так вы заметно повысите стабильность резки и качество продукции.
Если вам нужна дополнительная техническая помощь или точные рекомендации по настройке параметров лазерной резки, свяжитесь с инженерной командой JUGAO.
