- тел.:+86-13222111178
- эл. почта:info@ntjugao.com


Почему после установки трубогибочного станка так важно провести пробный запуск?
Почему после установки трубогибочного станка так важно провести пробный запуск?
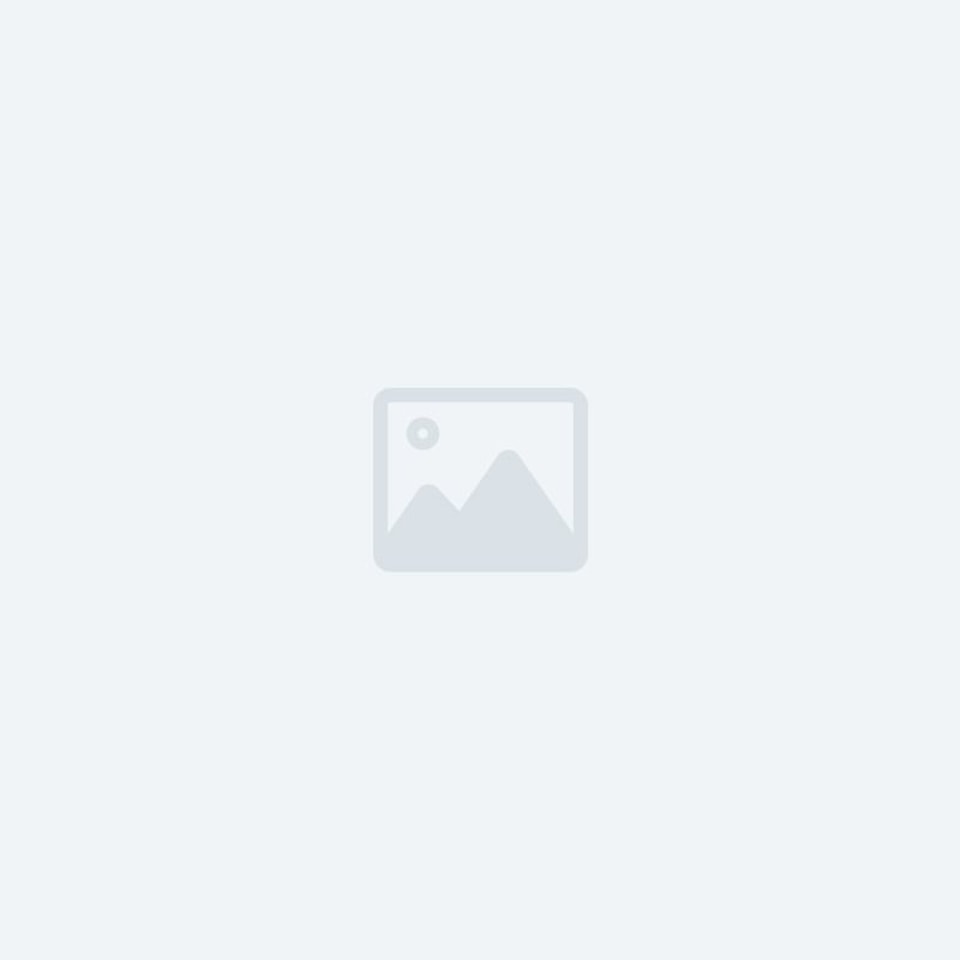
Оборудование установлено, подключено и выровнено. Кажется, все готово к работе, но качество монтажа проверяется не в момент включения питания—а’при первом изгибе трубы.
Многие ошибки монтажа незаметны при работе оборудования без нагрузки. Проблемы проявляются только тогда, когда станок работает под нагрузкой и гнет трубу. Именно для этого проводят пробный запуск: это последний этап комплексной проверки перед началом серийного производства. Выявление и устранение проблем на этом этапе снижает затраты и значительно упрощает настройку.
Что проверяют во время пробного запуска?
Если коротко, проверяют четыре ключевых параметра: общую устойчивость станка, соответствие точности и повторяемости гибки требованиям, соосность оснастки и трубы, а также исправность механических и электрических систем, задействованных при монтаже.
Эти задачи могут показаться простыми, но каждая напрямую влияет на будущую производительность и качество продукции. Особенно важна повторяемость—изготовить одну трубу, соответствующую требованиям, несложно; настоящая задача — добиться соответствия стандарту каждой трубы.
Перед запуском проверьте два момента
Во-первых, проверьте горизонтальность и крепление станка. Повторно измерьте станину и основную раму прецизионным уровнем, чтобы убедиться, что отклонение находится в допустимых пределах. Анкерные болты следует равномерно затянуть согласно требованиям, не допуская неравномерного натяжения. Неравномерное крепление может привести к вибрации и смещению станка во время пробного запуска.
Во-вторых, проверьте электрические и гидравлические соединения. Убедитесь в правильности напряжения питания и баланса фаз, надежности заземления, а также проверьте прокладку гидравлических шлангов и соединения на наличие утечек. Нестабильное электропитание или даже небольшая утечка масла могут повлиять на управление сервоприводами и стабильность гибки во время пробного производства.
Пробное производство проходит в несколько этапов
Этап 1. Работа без нагрузки. Выполните циклы движения по всем осям, проверьте зажимные устройства, оправки и поворотные механизмы без загруженной трубы. Внимательно прислушайтесь к посторонним шумам, вибрации и рывкам. Такие признаки обычно указывают на проблемы с выравниванием или ненадежное крепление—— на этом этапе их легко устранить.
Этап 2. Пробная гибка. Начните с одного изгиба стандартного радиуса на коротком отрезке трубы. Даже такой простой тест выявит проблемы монтажа: отклонение угла, царапины на поверхности или неожиданный пружинящий эффект.
Этап 3. Проверка точности и повторяемости. Несколько раз согните одну и ту же деталь и сравните результаты. Если углы отличаются от детали к детали, возможные причины — недостаточное выравнивание станка, смещение оснастки или остаточные напряжения в раме, возникшие при монтаже. Сейчас устранить эти проблемы гораздо проще, чем после начала серийного производства.
Типичные проблемы монтажа, выявляемые при пробном производстве
Несоосность оснастки и центральной линии станка. Это одна из самых распространенных проблем при пробном производстве, часто вызванная неправильной установкой гибочной головки или настройкой оснастки. Признаки включают овальность трубы, неравномерное утонение стенки и следы от инструмента на поверхности.
Недостаточное усилие зажима или неправильное положение оправки. Проскальзывание или образование складок на трубе при пробной гибке может показаться проблемой технологического процесса, но часто причина кроется в монтаже и выравнивании. На правильно установленном станке реакция на точную настройку параметров предсказуема.
Вибрация или шум под нагрузкой. Вибрация при гибке — явный признак неисправности, обычно указывающий на проблемы с креплением, неровное прилегание к полу или оставленные после монтажа незатянутые механические соединения. Пробное производство под нагрузкой — самый быстрый способ выявить такие проблемы.
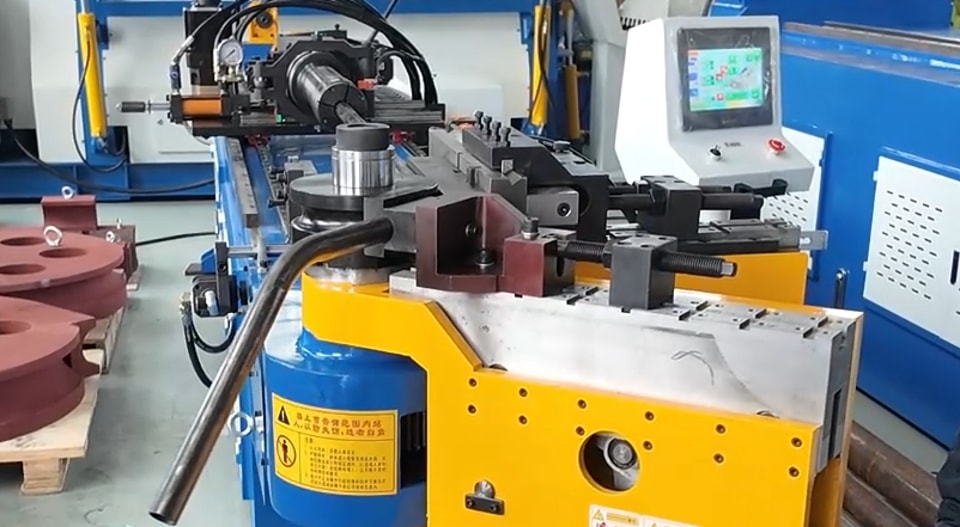
Принципы точной настройки параметров
Во время пробного производства не используйте максимальную скорость. Медленные контролируемые движения позволяют лучше наблюдать за работой станка и отличать проблемы монтажа от ошибок настройки технологического процесса. Постепенно увеличивайте давление и скорость только после того, как убедитесь в правильной работе оборудования.
Точность поворота и подачи — ключевые показатели правильного монтажа. Отклонения, выявленные во время пробного производства, обычно указывают на необходимость регулировки положения энкодера или механической настройки.
Несколько часто задаваемых вопросов
Сколько длится пробный запуск? Он продолжается до тех пор, пока точность и повторяемость гибки не станут стабильными на протяжении нескольких циклов. В зависимости от сложности детали это может занять от нескольких часов до нескольких дней.
Позволяет ли пробный запуск выявить все ошибки монтажа? Не все проблемы обнаруживаются сразу, однако это самый эффективный способ выявить серьезные механические неисправности, проблемы с электрооборудованием и нарушения соосности до начала серийного производства.
Какие материалы использовать для пробного запуска? Необходимо взять материал из той же партии, которая предназначена для основного производства. Разные материалы обладают разными характеристиками при гибке, поэтому использование другого материала сделает результаты испытаний бессмысленными.
Пробный запуск — это не просто формальность. Это лучшая возможность заранее выявить ошибки монтажа и обеспечить точность гибки в долгосрочной перспективе. Если обнаружить и устранить проблемы до начала производства, производственный процесс пройдет без сбоев.